
邮箱
vip@ntpentu.com
vip@ntpentu.com
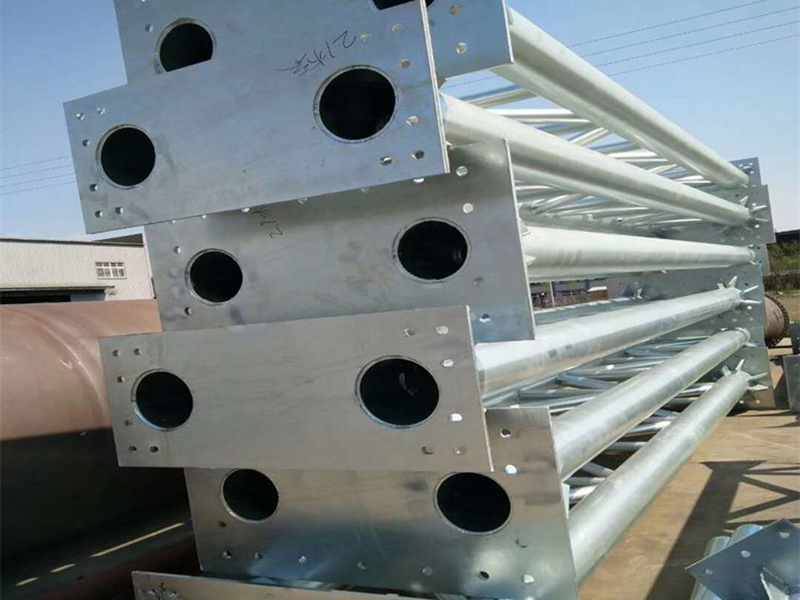
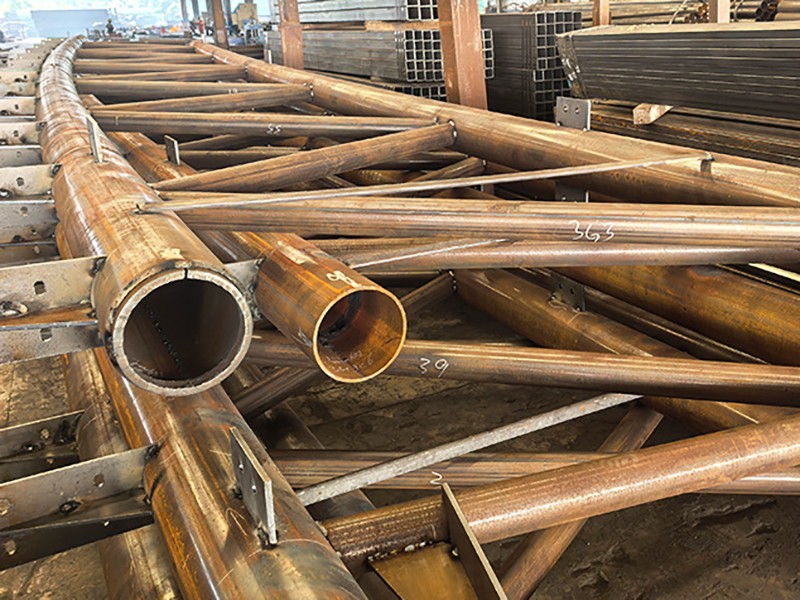
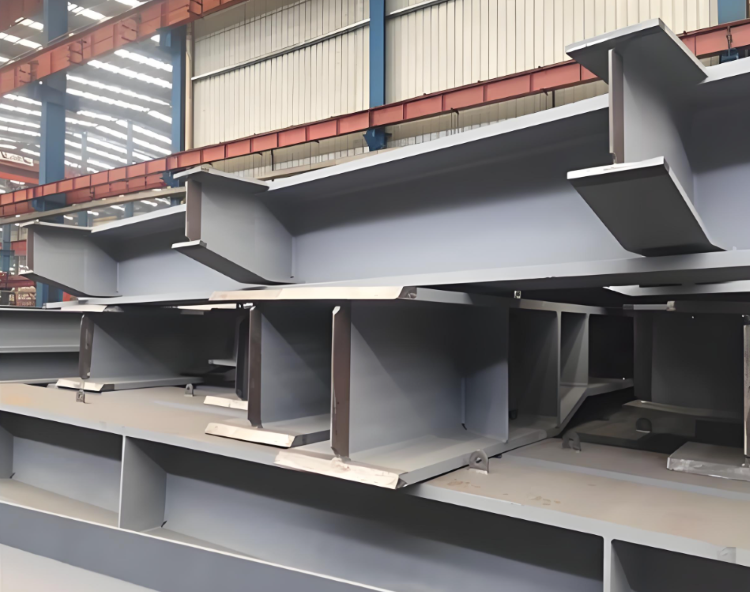
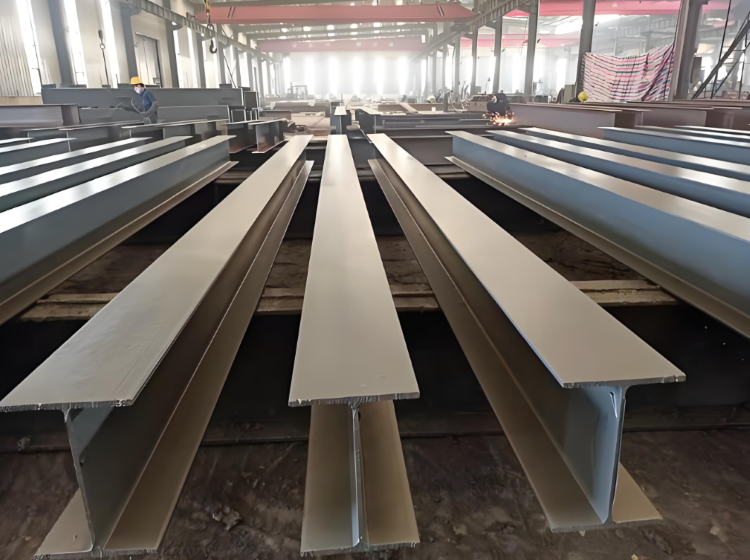
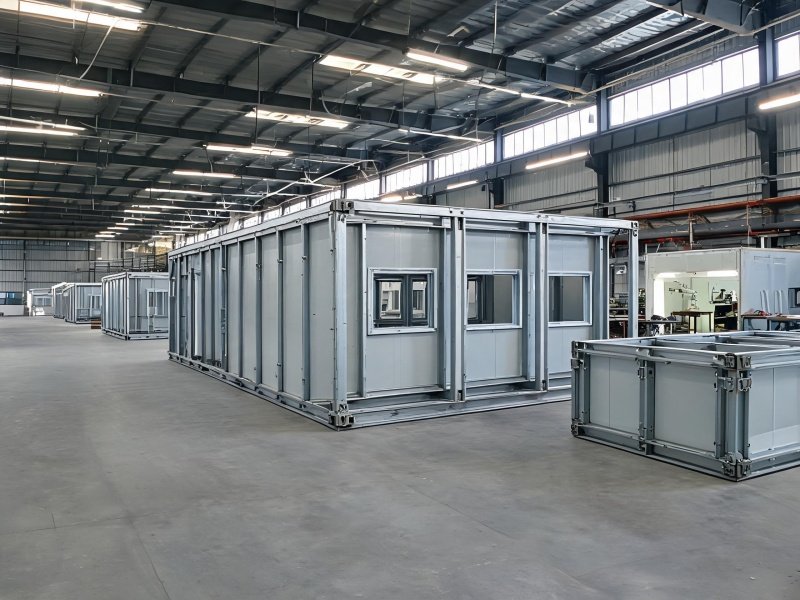
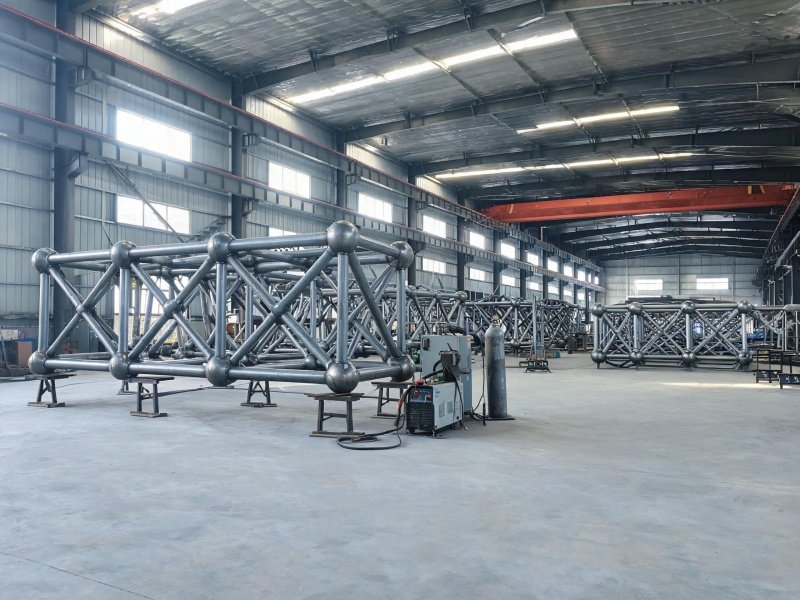
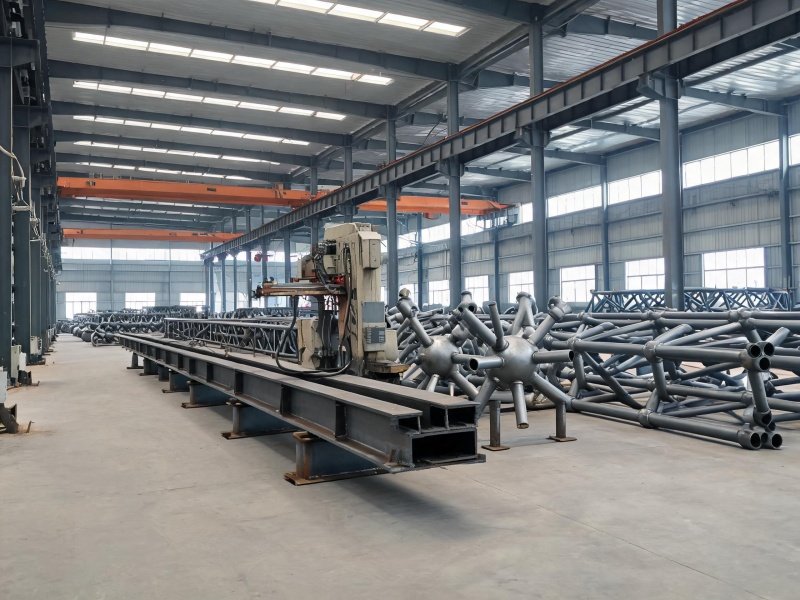
如皋跨路钢结构立柱焊接加工厂家,承接各种非标跨路钢立柱焊接加工订单,加工厂占地面积为2.5万+平方米,采用激光焊接,氩弧焊接,二保焊接,机器人焊接等多种焊接加工方式,专业焊工持证上岗,焊缝美观无裂缝,采用下料精准裁切、坡口打磨、多层多道满焊、无损探伤检测、校直整形、防腐除锈一体化精工工艺,欢迎各大商家前来咨询
如皋跨路钢结构立柱焊接加工厂家,承接各种非标跨路钢立柱焊接加工订单,加工厂占地面积为2.5万+平方米,采用激光焊接,氩弧焊接,二保焊接,机器人焊接等多种焊接加工方式,专业焊工持证上岗,焊缝美观无裂缝,采用下料精准裁切、坡口打磨、多层多道满焊、无损探伤检测、校直整形、防腐除锈一体化精工工艺,欢迎各大商家前来咨询。
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房
焊接工艺
1. 焊接方式
工厂预制优先 埋弧焊 + 手工电弧焊(或 CO₂气体保护焊);现场对接一般用气体保护焊 / 手工焊。
工厂拼接:埋弧焊效率高,成型稳定。
角焊缝、节点、支管相贯口:二氧化碳气体保护焊。
2. 焊缝等级与探伤
跨路龙门架立柱主材对接焊缝:二级焊缝,必须 UT 超声波探伤;重要项目一级焊缝 + UT+MT 磁粉探伤。
角焊缝、连接板焊缝:外观全检,关键节点做 MT 磁粉探伤,排查表面裂纹。
验收标准:GB 50661《钢结构焊接规范》、GB50017 钢结构设计标准、交通龙门架参考 GB/T 23827 道路交通标志板及支撑件。
3. 焊接要点
1. 焊前清理:坡口两侧 20mm 范围打磨,去除油污、锈、氧化皮;低温环境预热(Q355B 厚板环境温度低时预热),防止冷裂纹。
2. 层间清理:多层多道焊,每道焊完清焊渣,禁止夹渣、气孔、未熔合。
3. 相贯节点(圆管立柱 + 支管):相贯线切割,坡口均匀,不得根部未焊透。
4. 焊后处理:
清除焊瘤、飞溅、焊渣;
焊缝打磨平顺,尖角修圆(后续喷塑防腐,尖角易掉粉);
焊后探伤,探伤合格再进入下道工序。
5. 尺寸控制:焊接变形控制,预留焊接收缩量;焊后校正,保证立柱垂直度、法兰面平行度。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
泰州变电所钢构件焊接加工制造厂家