
邮箱
vip@ntpentu.com
vip@ntpentu.com
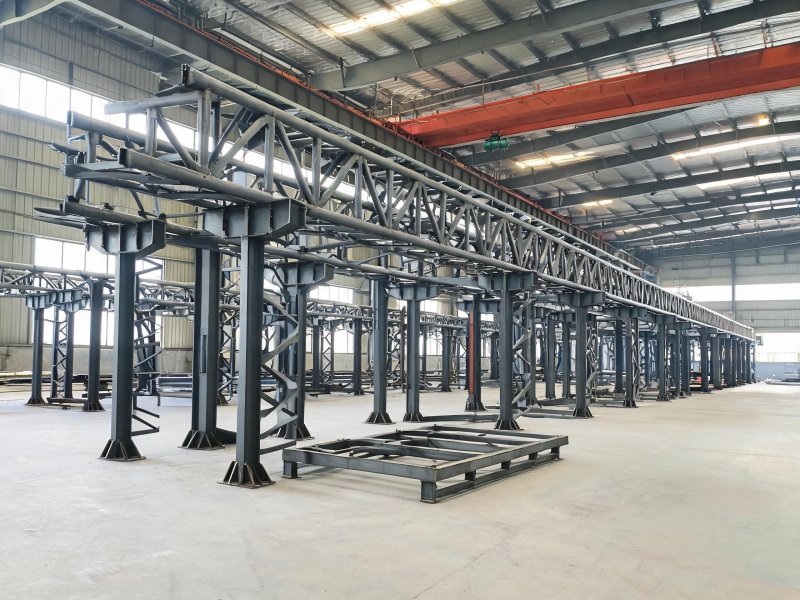
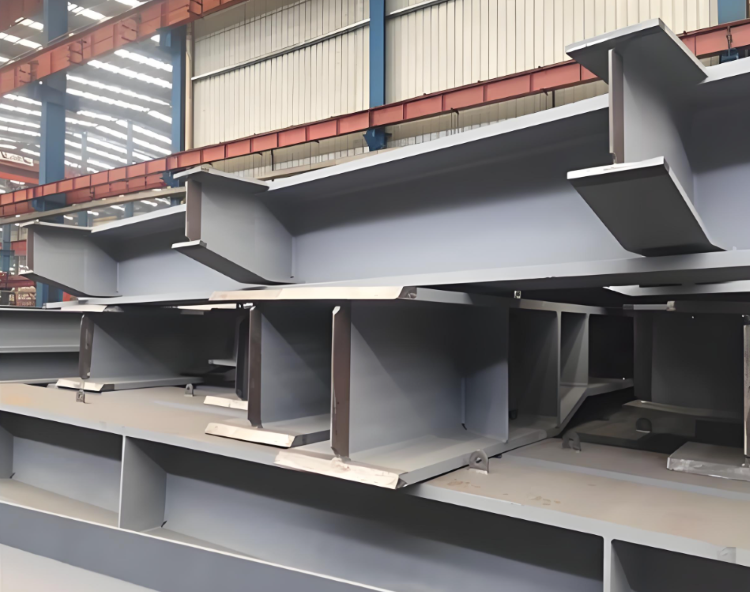
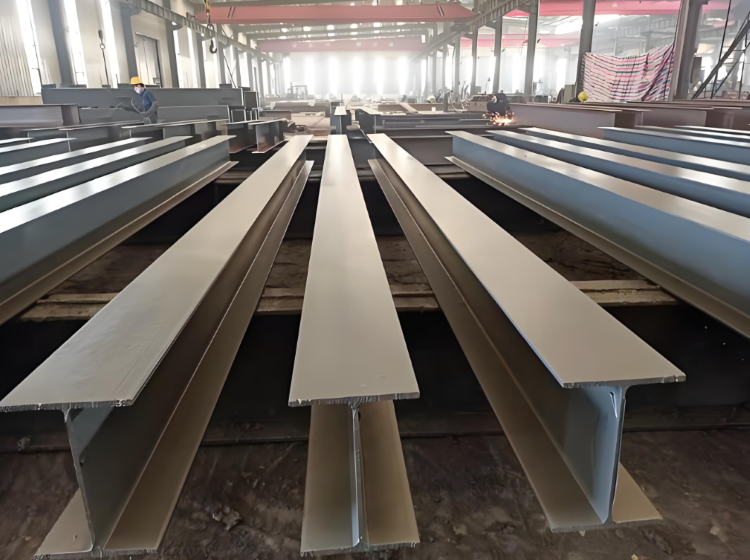
通廊栈桥钢结构焊接覆盖输送通廊桁架、管廊支架和检修通道平台的焊接加工,针对跨距大、振动疲劳和防腐基层平整度要求,提供从下料到焊后检测的整体焊接方案。
公司承接工业通廊与栈桥的钢结构焊接制造业务,覆盖散料输送通廊主体桁架、架空管廊立柱与横梁、以及配套检修走道平台的加工成型。通廊栈桥通常跨越道路、设备或既有厂房,跨距大、自重与风载工况复杂,对焊缝的抗疲劳性能和整体几何精度要求较高,公司围绕这类工况形成完整的工艺应对。
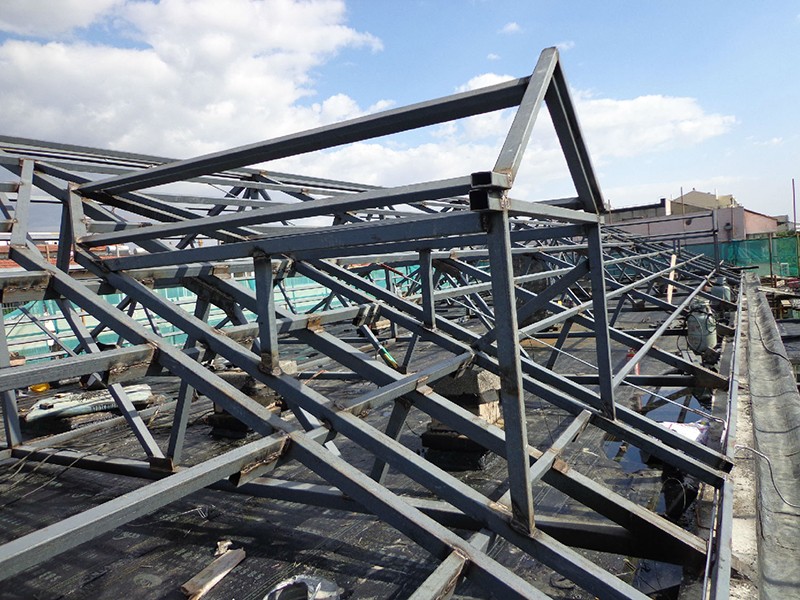
输送通廊桁架是通廊栈桥的核心承重结构,上下弦杆用H型钢或箱型截面,腹杆多为角钢或钢管。腹杆端部坡口由数控相贯线切割机加工,编程精确控制切割轨迹与坡口角度,按“先主管后支管、先大管后小管”排序下料,相贯间隙控制在2mm以内;壁厚≥8mm的杆件,坡口角度30°~45°、钝边1~1.5mm,熔透与变形两头兼顾。杆件对接处采用CO₂气保焊打底加药芯焊丝盖面,焊道宽度10~12mm,打底电流160~190A保证根部熔透,填充盖面多层多道焊,保证内部无缺陷。
大跨度桁架焊后,下挠会直接吃掉安装标高。公司按L/500~L/1000预设跨中起拱值,具体依跨度与荷载确定;整榀桁架在水平胎架组焊,胎架按1:1实样制作,跨度偏差±5mm、高度偏差±3mm、对角线差≤5mm。焊接顺序遵循“先下后上、先主后次、对称施焊”,从中间向两端扩展,每个节点先焊下弦后焊上弦,残余应力不积窝,桁架脱胎后线形就是设计线形。
管廊立柱与横梁扛着工艺管道和电缆桥架的多重载荷。柱脚锚栓连接加双面加劲板,柱与横梁节点采用全熔透坡口焊,按“强节点弱构件”的抗震原则设计——节点焊缝的承载能力必须高于构件本身。承力焊缝100%外观检查加超声抽检,焊脚高度按板厚0.7倍执行;板厚≥20mm的立柱焊前预热80~150℃、层间温度≤250℃,Q355B 等低合金钢严格控制碳当量、选用低氢型焊材,焊后按规范完成消氢处理,多道防线层层设防,冷裂纹风险得到有效控制。
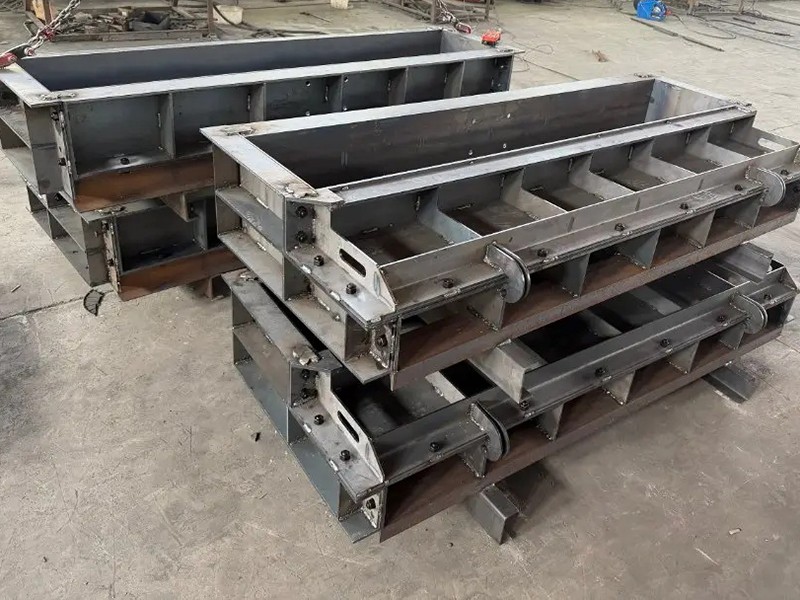
检修走道平台主梁与次梁以剪力板加角焊缝组合连接,焊后锤击消除应力峰值;平台板与梁接触面满焊,缝隙积水锈蚀下层结构的隐患被直接封死;花纹板铺设前找平次梁顶面,平面度满足设计要求。栏杆立杆与扶手管采用单面焊双面成型,焊缝外观平滑无夹渣气孔;防护栏杆高度≥1.05m,杆件间净距不大于110mm,转角处连续绕角焊,确保人员密集通行时的安全细节一样不落。
公司按GB/T 19001、24001、45001三体系组织生产,6项发明专利覆盖焊接与防腐关键工艺,数控相贯线切割机、CO₂气保焊机、自动埋弧焊机、超声波探伤仪配置齐全。煤炭、电力、港口行业的散料输送通廊、架空管廊及检修平台均可来图定制,从方案设计到成品交付一站式完成,欢迎单位来函询价、到厂验看构件。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


苏州异形钢构件焊接厂家