
邮箱
vip@ntpentu.com
vip@ntpentu.com
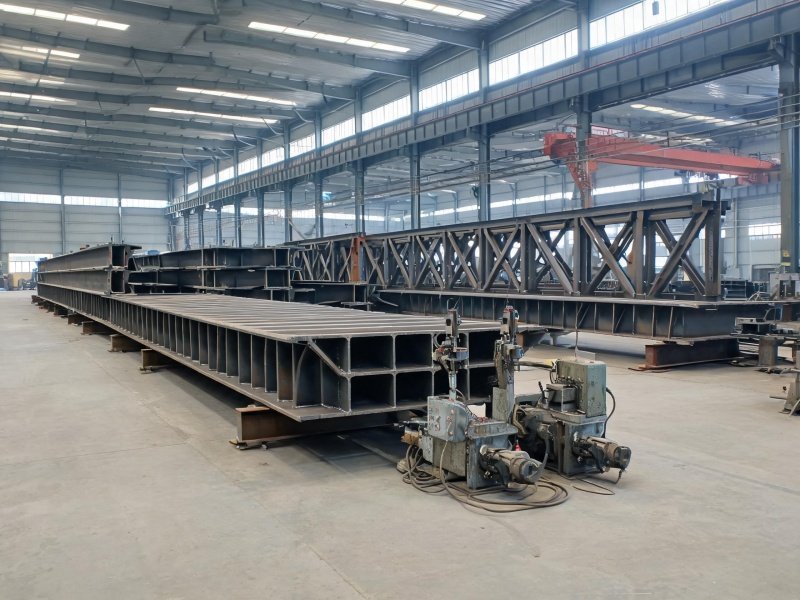
大跨度桥梁钢结构焊接覆盖钢箱梁、主桁架和联结系的焊接加工,采用Q345qEN桥梁钢埋弧自动焊工艺,焊缝100%超声波探伤加射线探伤复验,熔透焊缝达一级标准,焊后整体消除应力处理满足桥梁抗震设计要求。
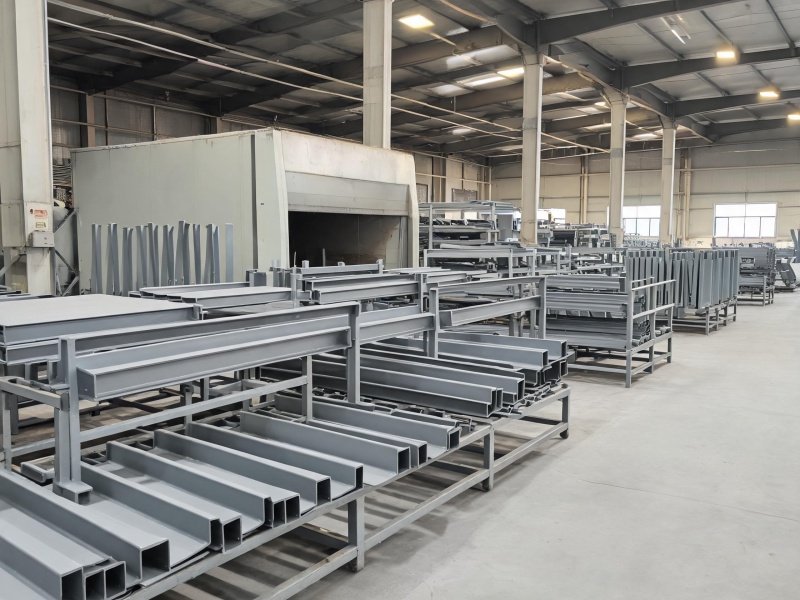
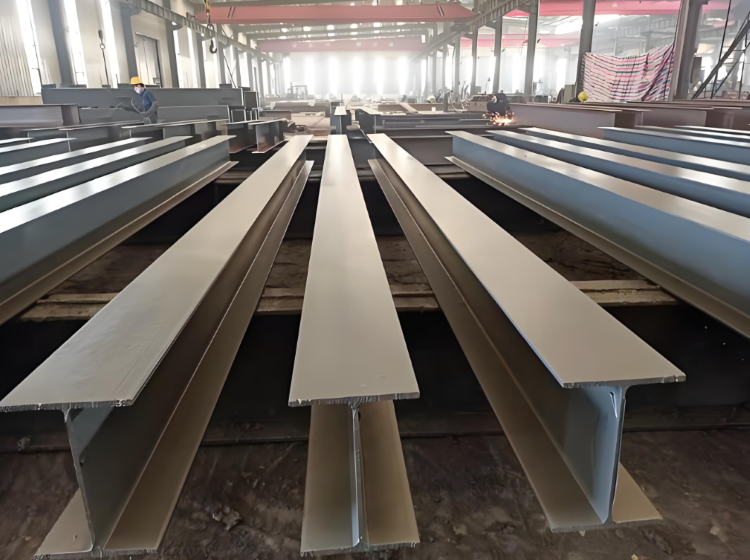
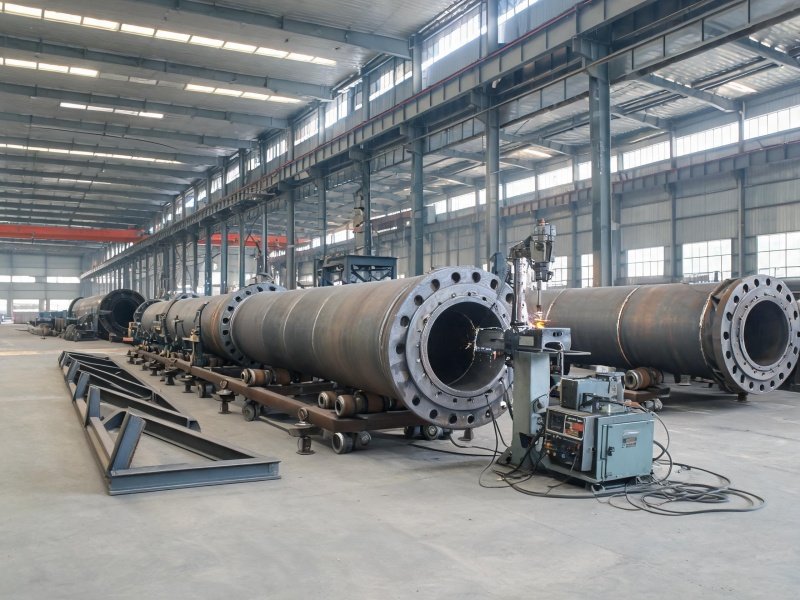
公司承接大跨度桥梁钢结构焊接定制制造业务,产品覆盖钢箱梁、主桁架、联结系及桥面系构件,依托H型钢部品线与箱型部品线协同生产。主体材料选用Q345qEN桥梁钢,主焊缝采用埋弧自动焊并执行100%超声波加射线探伤复验,熔透焊缝达GB 11345一级标准;针对桥梁长期承受车辆动载与风振、大跨度构件焊接变形控制难度高的工况,公司建立了从材料复验、焊接工艺评定到整体预拼装的全流程管控体系,支持来图定制与一站式交付。
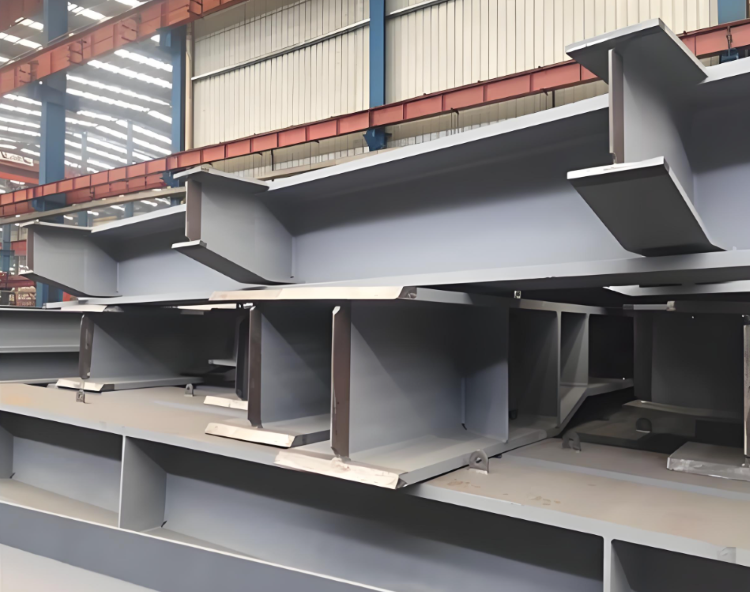
钢箱梁以焊接板梁为主,顶板厚16~25mm,底板厚20~32mm,主焊缝采用埋弧自动焊,配H08MnA焊丝(Φ4.0mm)与SJ101焊剂。箱梁U形肋与顶板连接采用全熔透角焊缝,针对热输入集中易引起的顶板波浪变形,公司通过控制焊接顺序并配合焊后火焰矫正,将顶板平整度偏差控制在3mm/m以内;主焊缝100%超声波探伤加射线探伤复验,熔透焊缝达GB 11345一级标准。
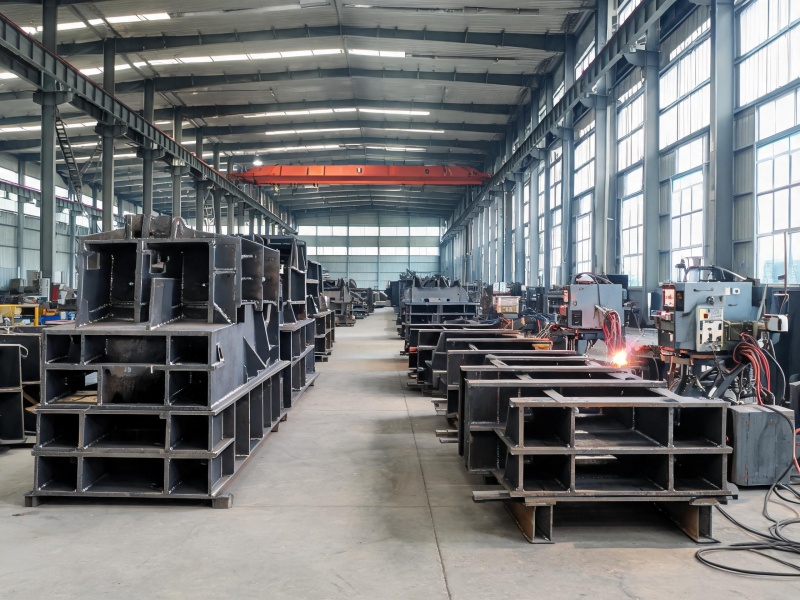
主桁架以H型钢和钢管为主,弦杆与腹杆连接为全熔透焊接,采用二氧化碳气体保护焊,配ER50-G焊丝(Φ1.2mm)。桁架节点是多杆件交汇的复杂受力区域,相贯线焊缝根部易出现未熔透,公司经焊接工艺评定优化坡口角度与根部间隙,并在焊后对节点区进行磁粉探伤,确保表面及近表面无裂纹缺陷,满足桥梁抗震设计要求。
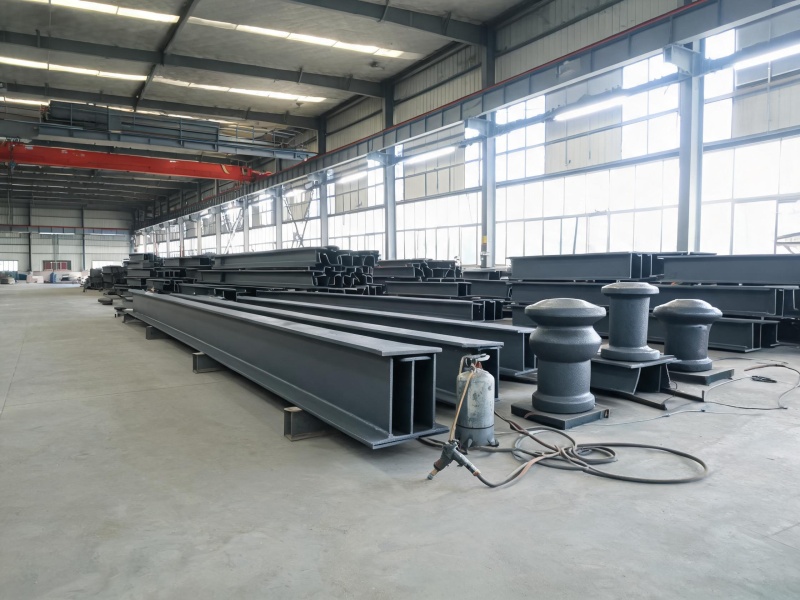
联结系横撑、斜撑以工字钢为主,与主桁架连接采用高强螺栓加焊接的组合节点。针对连接板与主桁架贴合面间隙过大导致焊缝根部未熔合的问题,公司从连接板加工精度入手控制贴合间隙,焊接时采用对称分段焊,确保焊缝成型质量满足桥梁抗震设计要求。
从材料复验、焊接工艺评定、焊缝无损检测到整体预拼装,每个环节执行既定标准;整体预拼装用于校核桥梁整体线形精度,保障现场安装一次到位。
公司持有GB/T 19001质量、GB/T 24001环境、GB/T 45001职业健康安全三项管理体系认证,拥有6项发明专利,具备桥梁钢结构焊接加工的完整质控体系与批量生产能力。欢迎有桥梁钢构件加工、钢箱梁制造、主桁架焊接需求的客户来图定制,提供从方案设计到成品交付的一站式服务,欢迎前来订购咨询。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


靖江烟囱塔架钢构件焊接加工定制厂家