
邮箱
vip@ntpentu.com
vip@ntpentu.com
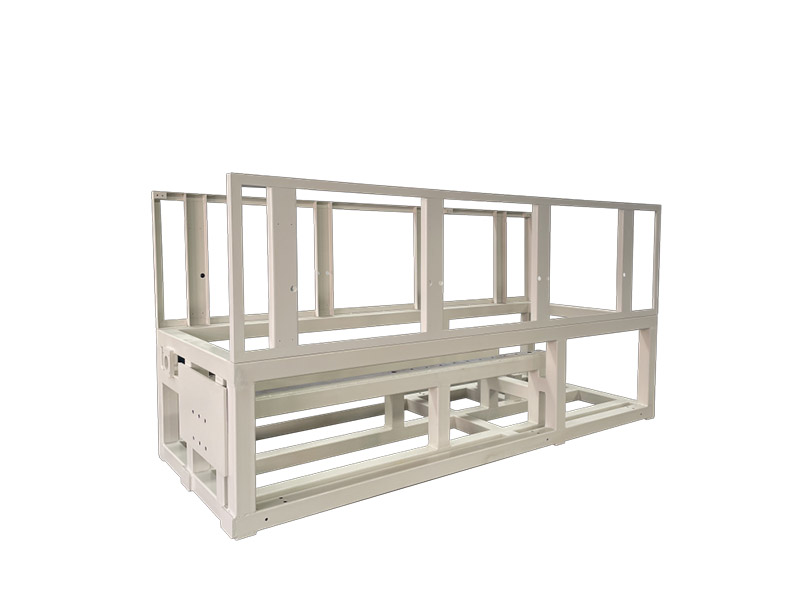
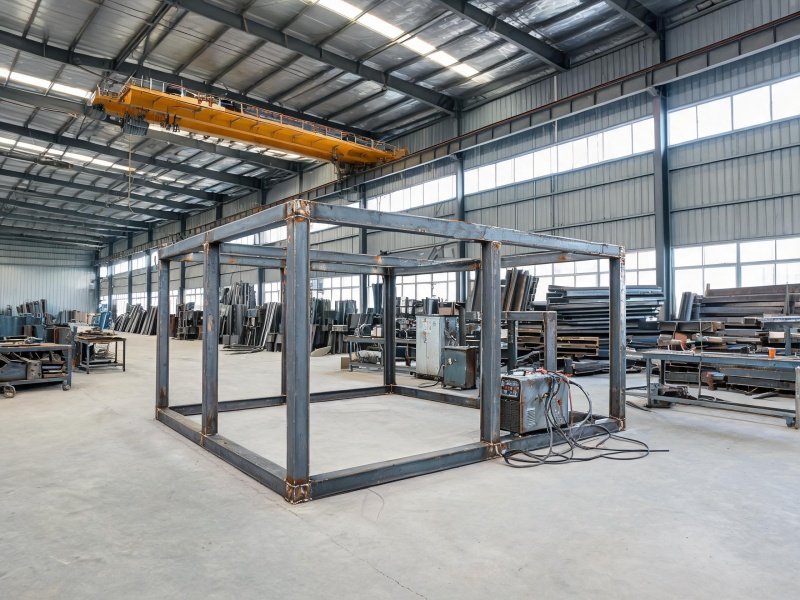
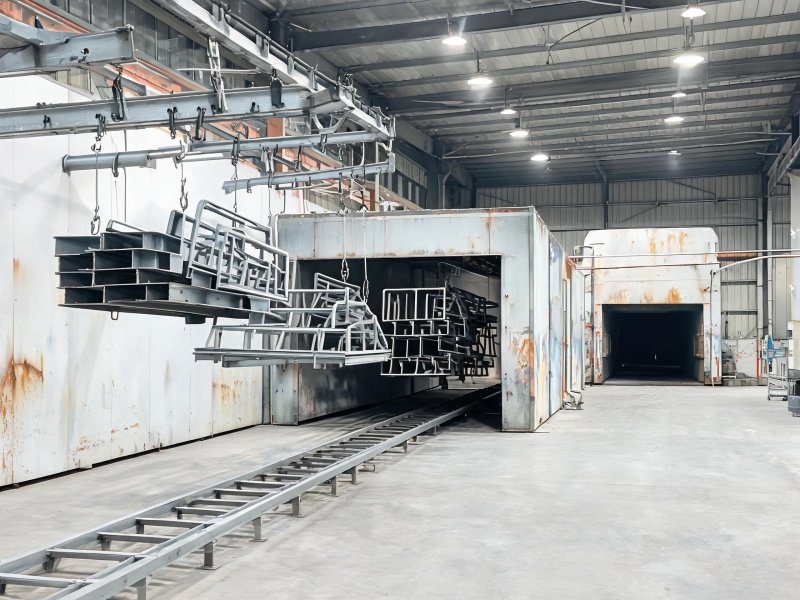
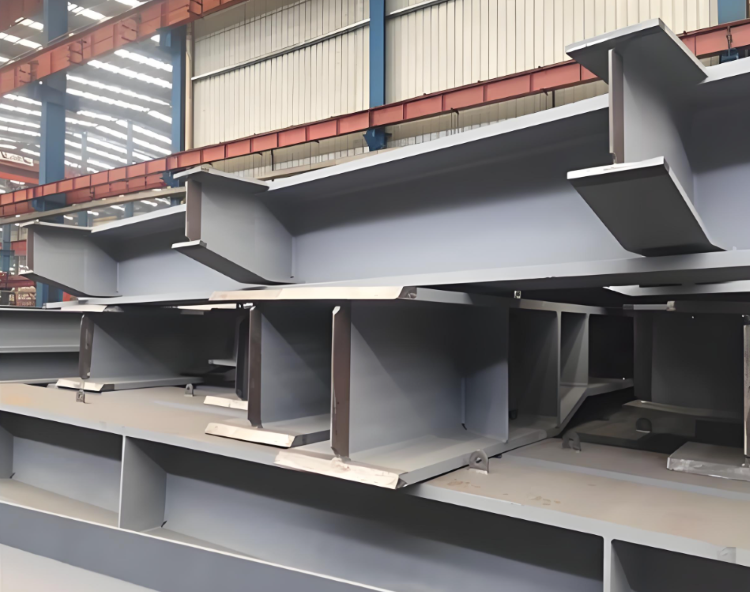
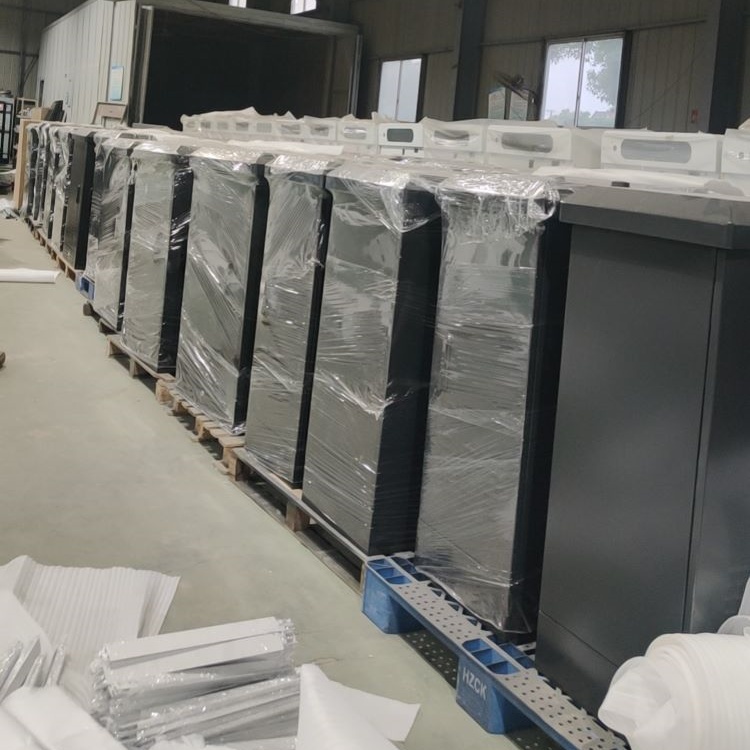
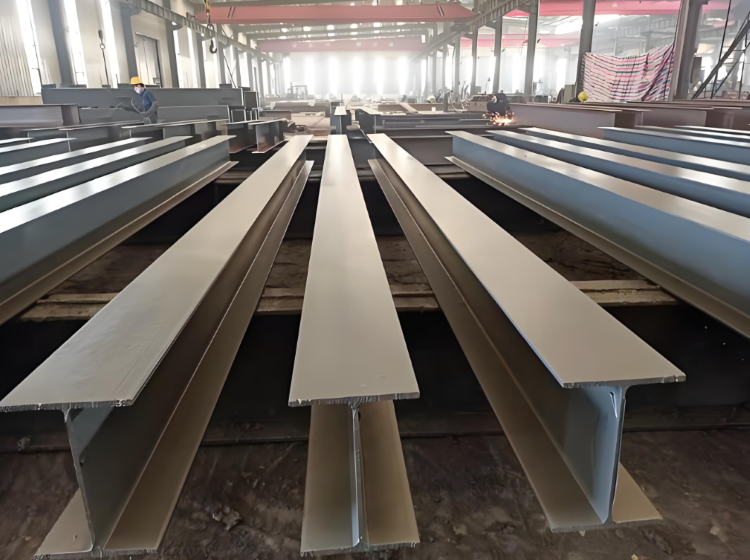
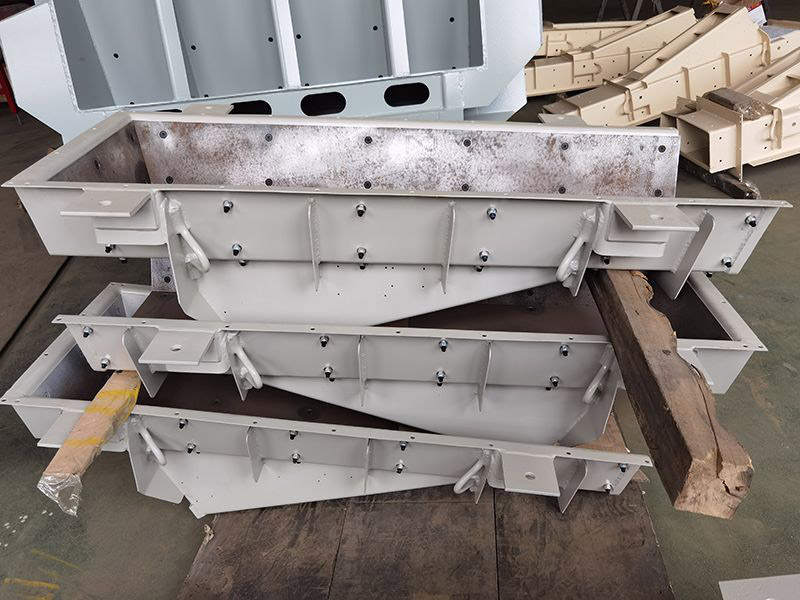
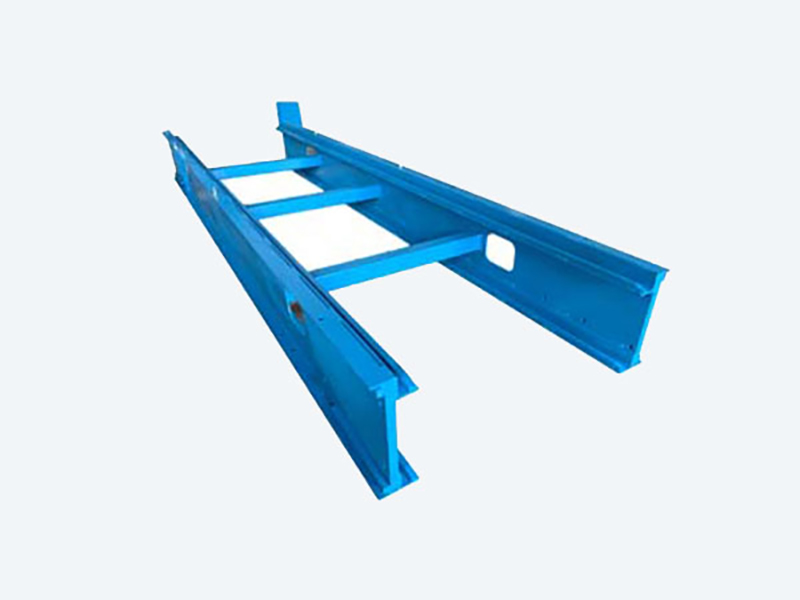
泰州大型整体设备底座焊接加工厂家,承接各种非标异形设备底座焊接加工,源头自主加工厂家,支持来图来料加工定制,专业焊接加工团队,采用多种焊接加工方式,埋弧焊+对称段低变形焊接,高精度底座可做振动时效消应力,配套大件静电喷塑,严控平面度,地脚孔精度,焊接,探伤,防腐一站式代工,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
泰州大型整体设备底座焊接加工厂家,承接各种非标异形设备底座焊接加工,源头自主加工厂家,支持来图来料加工定制,专业焊接加工团队,采用多种焊接加工方式,埋弧焊+对称段低变形焊接,高精度底座可做振动时效消应力,配套大件静电喷塑,严控平面度,地脚孔精度,焊接,探伤,防腐一站式代工,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
完整加工工艺:
下料切割 → 坡口加工 → 预处理(喷砂除锈) → 工装平台装配定位 → 点焊固定 → 分段对称焊接 → 中间消应力 → 焊后整体消应力热处理 / 振动时效 → 机加工(铣面、钻孔) → 探伤检验 → 除锈喷塑 / 底漆面漆 → 终检
焊接加工工艺:
焊接顺序:对称、分段、跳焊、由中间向四周扩散焊接
先焊筋板和底板内侧短焊缝;再交叉焊接纵向、横向主梁;外圈边框、连接焊缝最后焊;每一条长焊缝拆成 80–120mm 短段,间隔跳焊,避免热量集中单向拉扯。
焊缝分级:
主受力箱型主梁、底板连接焊缝:连续角焊缝 / 对接坡口焊,焊脚按图纸,必要做 UT 超声波探伤;
次要筋板:间断焊,减少热输入;
焊缝要求:无气孔、夹渣、裂纹、未熔合;飞溅清理干净。
焊后处理(这个工序决定底座长期精度稳定性)
1、焊后粗校正:千斤顶 + 火焰低温校正,校正底板拱曲、扭曲;不锈钢底座禁止火焰校正;
2、去应力
普通设备底座:自然时效 15–30 天
导轨底座、检测平台、长期动载基座:振动时效,消除大部分焊接残余应力
高端精密基座:去应力退火
不做去应力的风险:后续龙门铣加工完,应力慢慢释放,底板慢慢拱起,导轨装完跑偏、卡顿。
3、去应力完成后,再送龙门 CNC 精加工:铣基准面、安装面、地脚孔、销孔;精加工后复测平面度。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

无锡异形工业设备壳体焊接厂家