
邮箱
vip@ntpentu.com
vip@ntpentu.com
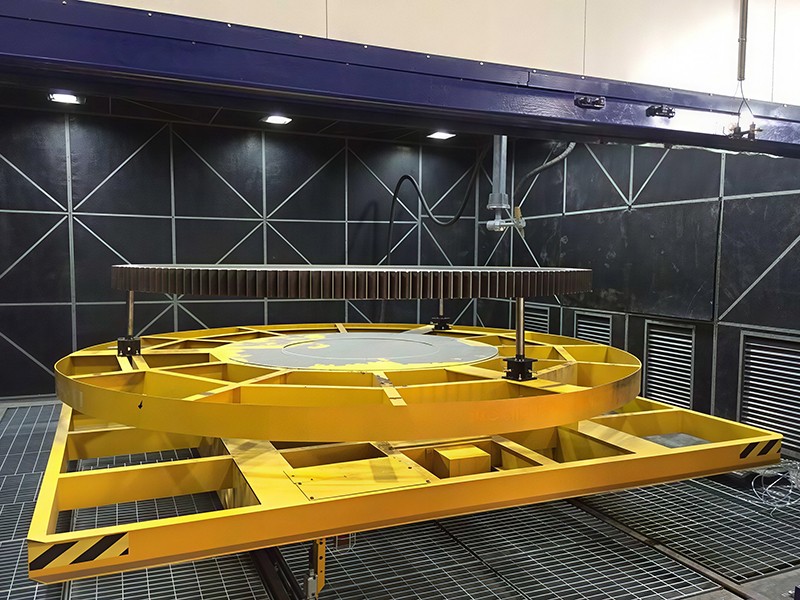
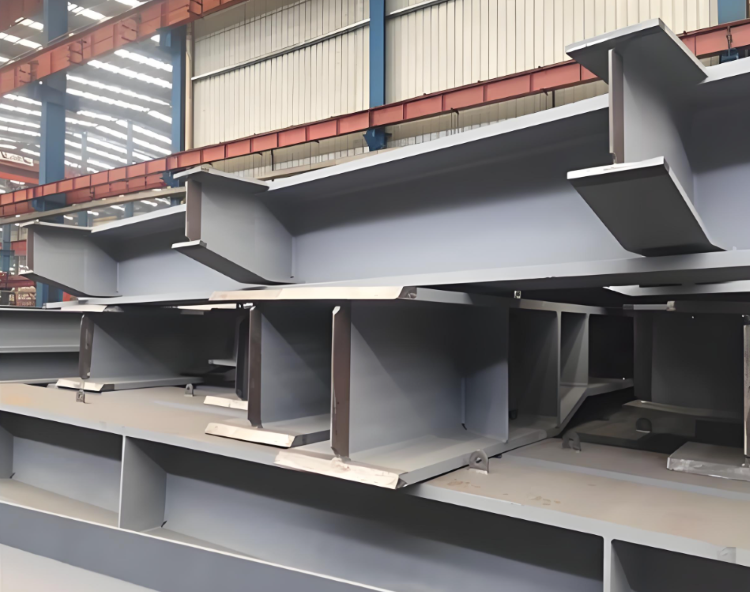
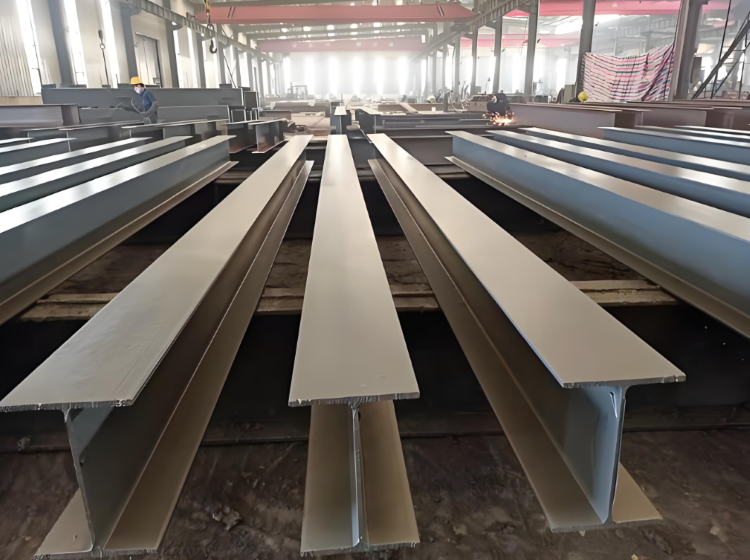
无锡风电轴承焊接件加工厂家,承接各种非标大型焊接件定制加工,采用低温高强度钢,多种焊接加工工艺,提供焊后去应力退火消除残余应力,可配套轴承止口精密机加工,高等级防腐,配备从板材到成型一站式交付方案,专业焊接加工团队持证上岗,可焊接风机主轴轴承座,变桨偏航轴承支撑箱体,环形轴承支座OEM加工,欢迎各大商家来图询价。
无锡风电轴承焊接件加工厂家,承接各种非标大型焊接件定制加工,采用低温高强度钢,多种焊接加工工艺,提供焊后去应力退火消除残余应力,可配套轴承止口精密机加工,高等级防腐,配备从板材到成型一站式交付方案,专业焊接加工团队持证上岗,可焊接风机主轴轴承座,变桨偏航轴承支撑箱体,环形轴承支座OEM加工,欢迎各大商家来图询价。
风电轴承完整加工流程:
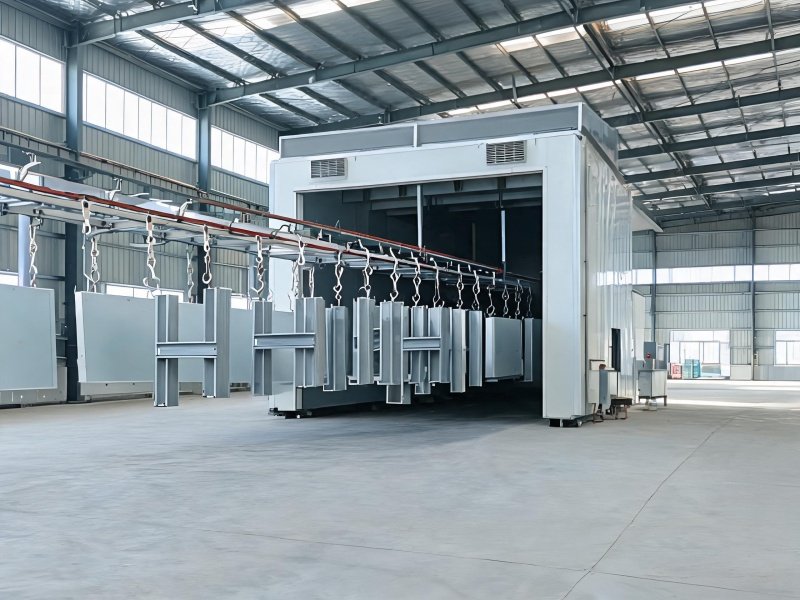
下料切割 → 坡口加工 → 组对工装定位 → 焊前预热 → 打底 / 填充 / 盖面焊接(对称分段)→ 焊后保温缓冷 → 焊后去应力(PWHT 热处理 / 振动时效 → 粗加工 → 无损复检 → 精加工(轴承止口、内孔、端面、螺栓孔)→ 探伤终检 → 抛丸 / 涂装(喷塑 / 油漆)→ 尺寸复测、清洁、防护。
焊接工艺:
1、预热、层间、后热
Q355NL 一般预热≥80–120℃;Q420NL、42CrMo 等高淬硬钢预热 150–200℃,红外测温,全域测温,不是只测焊缝口
层间温度管控:不低于预热下限、不超过上限,避免晶粒粗大、韧性下降
焊后立即后热保温(200–250℃保温 2–4h),缓冷,消氢,防止氢致延迟裂纹;严禁风冷、开门急冷
焊材:低氢型,药芯 / 实心焊丝;焊材烘干保温,低氢焊材 250℃烘干,保温桶随取随用
2、施焊方式与顺序(抗疲劳 + 控变形)
优先:MAG 药芯焊丝自动焊(主焊缝)+ TIG 氩弧打底(根部,保证根部成形、无未熔合);环形轴承座采用对称分段退焊、双人对称、跳焊,严禁单向连续环绕焊接;多层多道,窄焊道、小热输入;每道焊完清渣、目视检查,关键层 MT 抽检;厚大件多层焊可适度锤击焊道释放表层应力(注意:轴承配合基准区域焊缝禁止锤击,避免局部压应力)。
3、焊缝验收
关键承载焊缝:100% UT(超声)+ MT(磁粉);次要焊缝按比例抽检;验收 I 级;重点查:根部未熔合、夹渣、气孔、横向裂纹(横向裂纹对风电交变疲劳是致命缺陷);圆环形焊缝容易出现起始收尾弧坑裂纹,起弧收弧必须错开、填满弧坑。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


海安异形机械设备底座焊接厂家