
邮箱
vip@ntpentu.com
vip@ntpentu.com
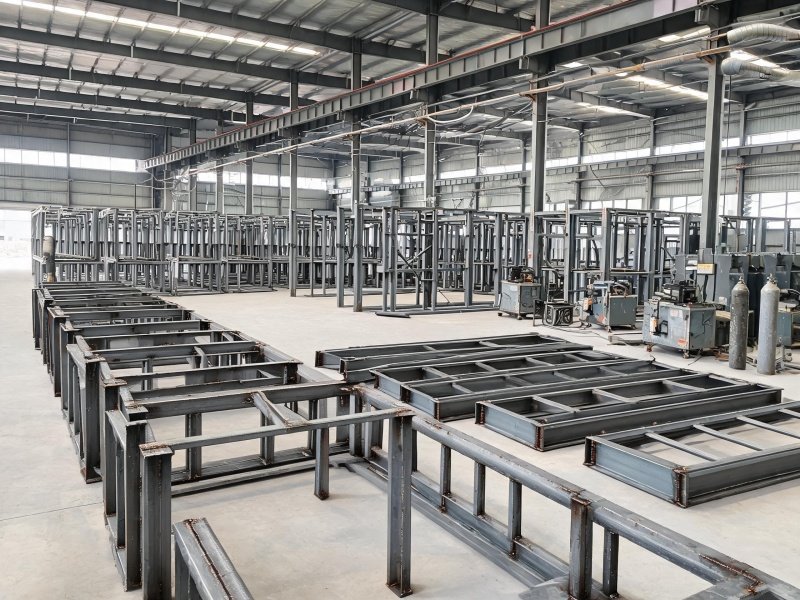
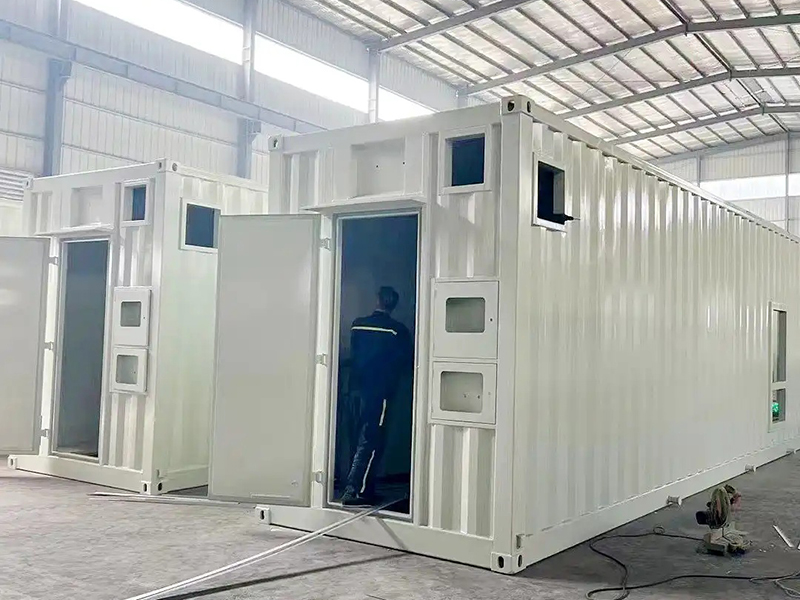
装配式营房钢结构焊接覆盖主框架梁柱、墙板骨架、屋架檩条和门窗框架的焊接加工,针对快速搭建、重复拆装和野外使用工况,提供高精度焊接成型方案。
公司承接装配式营房项目的钢结构焊接制造业务,覆盖主框架梁柱、墙板骨架、屋架檩条以及门窗框架的焊接成型。装配式营房在靖江各工地和野外作业区广泛应用,需满足快速搭建、重复拆装和长期野外使用的要求,对钢构件的焊接精度和结构稳定性要求严格,焊接质量直接影响营房的搭建效率和使用安全。
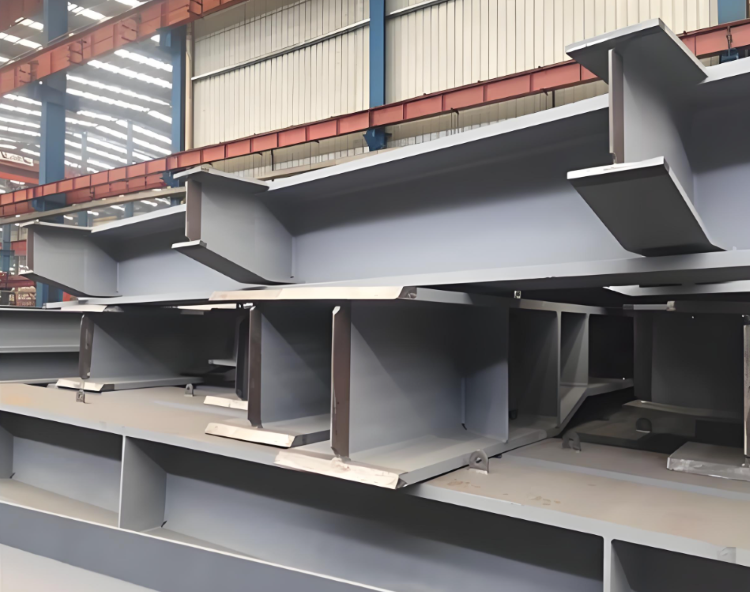
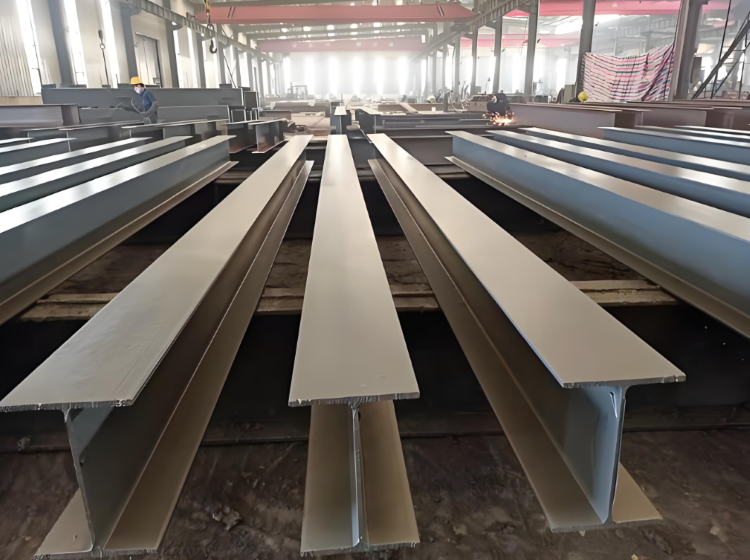
主框架采用 H 型钢梁柱体系,节点按栓焊混合连接做,螺栓连接面与焊接分区布置,现场先穿螺栓定位再完成剩余连接,装配速度快于全焊节点。这类节点对组对精度要求高,板件错边与间隙不均匀时,焊缝收缩会把偏差放大,而节点区焊缝集中,收缩量也集中。公司在胎架上组对,错边量与装配间隙按工艺文件给定的值检查,组对不合格不点焊。
施焊按对称顺序走,先焊腹板后焊翼缘,两名焊工在同一节点两侧同步施焊时收缩相互抵消,角变形随之减小;多层焊时层间温度压在 150℃ 以下,温度上去后热影响区晶粒粗化,韧性下降。焊后检查端面偏斜,梁柱拼接端面偏斜不超过 3mm,偏斜超标的端面在装螺栓时会把孔位错开,螺栓穿不进去就得现场修孔。
端面与高强度螺栓孔在焊接完成后检查孔位,错孔时按工艺要求修整,不能用锤硬打进去,硬打进去的螺栓预紧力达不到设计值,节点受力时先滑移。栓焊混合节点的工序排定为先初拧定位、再施焊、焊后终拧,终拧扭矩按设计要求给定,跳序施工的节点在拆装几次后容易出现螺栓松动。
墙板骨架多采用冷弯薄壁型钢,壁厚小、散热慢,电流稍大便烧穿。公司在这类薄壁构件上改用细焊丝小电流工艺,焊接电流控制在 120~150A,热输入压下来后母材熔透而不穿孔;薄板对接时背面加衬垫辅助成形,衬垫在焊后去除。
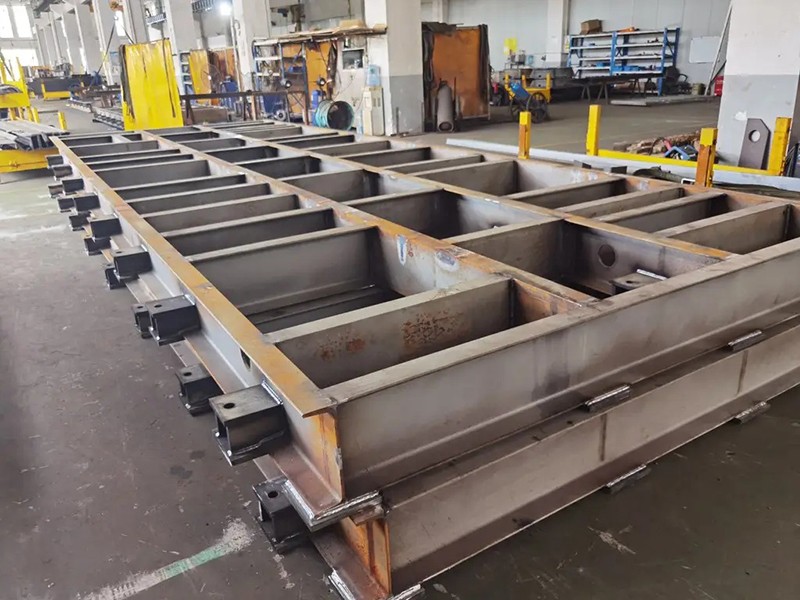
屋架檩条在专用工装上拼成一榀再焊,工装按檩条间距定位,焊完的尺寸偏差不超过 ±2mm,屋面板铺上去才平整。骨架与主框架的连接采用角焊缝,焊脚尺寸不小于较薄板厚的 0.7 倍,焊脚不到这个值承载力会掉,做太大又会让薄壁件受热变形,施焊过程中抽测焊脚尺寸。
门窗框架是营房的开口部位,框架用薄壁型钢焊接,既要焊牢又要保住洞口尺寸。焊后将焊缝表面磨一遍,去掉毛刺与飞溅,焊趾处磨出圆滑过渡,毛刺留在上面,搬运时会在相邻构件上划出道子,飞溅物掉进门窗轨道也会影响开启。洞口尺寸偏差按 ±2mm 卡,洞口偏大门窗装上去压不严密封条,偏小则装不进去。
框架与墙板骨架的连接采用满焊,焊缝连续不留断口,框架四角同样要焊通,角部断开的框架在搬运与拆装时先裂。雨水在野外作业时从断口渗入墙内,渗入后先从焊缝内侧开始锈。
工序之间按交接检推进,上道工序未签字不得进入下道,组对、施焊、矫正、复测各有检查点;构件清单或使用要求有变化时,工艺文件当场改版,改过的版本与图纸一并下发。
构件出厂前完成 UT 抽检与尺寸复测,探伤记录与复测数据按栋号归档,随车交付;公司持有 6 项发明专利,GB/T 19001、GB/T 24001、GB/T 45001 三项管理体系认证齐全,生产基地在如皋。小批量可先打样确认,确认后按批次上量,来图加工按图纸和数量核价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


盐城智能设备输送带焊接定制加工