
邮箱
vip@ntpentu.com
vip@ntpentu.com
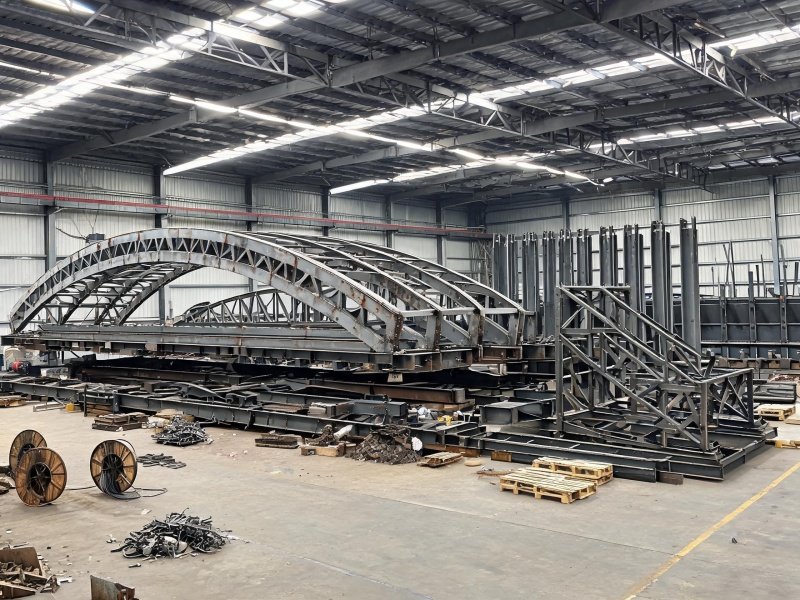
机场航站楼钢结构焊接覆盖大跨度屋架、弧形屋面梁和登机桥支撑的焊接加工,针对机场航站楼大空间、大跨度和弧形屋面造型以及现场吊装分段要求,提供高精度焊接成型方案。
公司承接机场航站楼项目的钢结构焊接制造业务,覆盖大跨度屋架、弧形屋面梁、登机桥支撑以及幕墙立柱的焊接成型。机场航站楼造型复杂,弧形屋面和大跨度空间结构对焊接成型的几何精度要求严苛,结合BIM模型进行构件拆分和焊接收缩补偿,下料阶段即按反变形量预留,确保弧形屋面拼装后线型平滑。
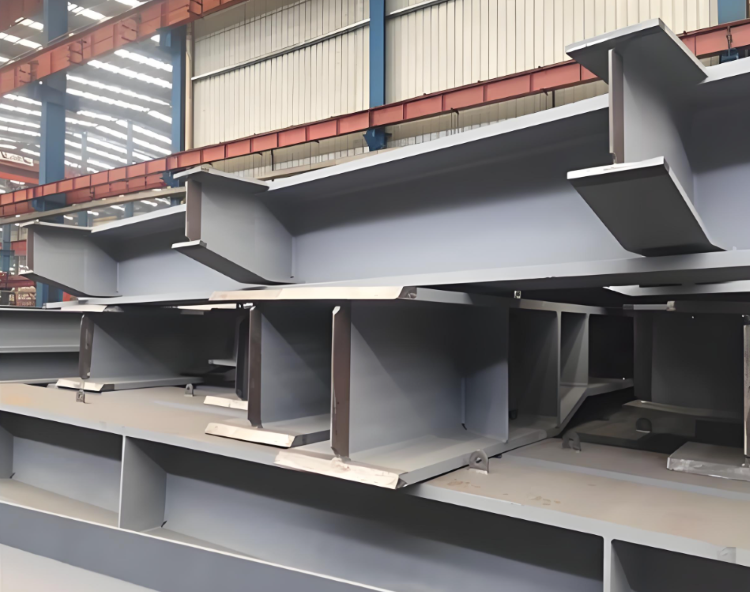
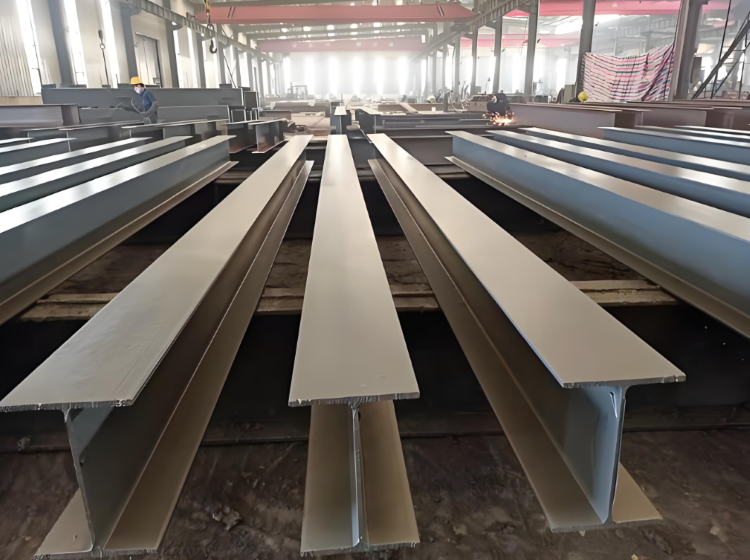
屋架是航站楼的主要承力构件,单榀截面高、跨度长,单根构件重量大。主管与支管的相贯节点是焊接量最集中的位置,数控相贯切割按模型数据切出坡口,切完不再修磨。相贯线间隙均匀过渡,焊脚尺寸按设计图纸的焊缝等级执行,重要部位焊缝100%超声波探伤。同一榀屋架由两名焊工对称施焊,上下弦左右收缩一致,屋架在胎架上的中心线不发生偏移。多层多道焊逐层清渣,层间温度按工艺评定结果控制,焊完的焊缝逐条编号留档,返修后按同一等级复探,相贯节点焊完打磨焊趾,焊缝与母材交界处修出圆滑过渡。
弧形屋面梁的线型决定航站楼的整体观感,弧度偏差在拼装后会直接反映到屋面曲线上。弧形梁下料按反变形量预留,焊接顺序执行"先中间后两端、对称施焊",两侧热输入对称,焊后侧弯和扭曲的幅度收窄。单根弧形梁焊完实测弧度,偏差超限时用火焰校正或机械校正调整,校正后复测再放行。弧形梁与主结构连接的端板跟梁一起组焊,端板孔位在胎架上定位,吊装到位后直接穿螺栓。焊缝外观打磨匀顺,与母材齐平,屋面段的外观连成一体。
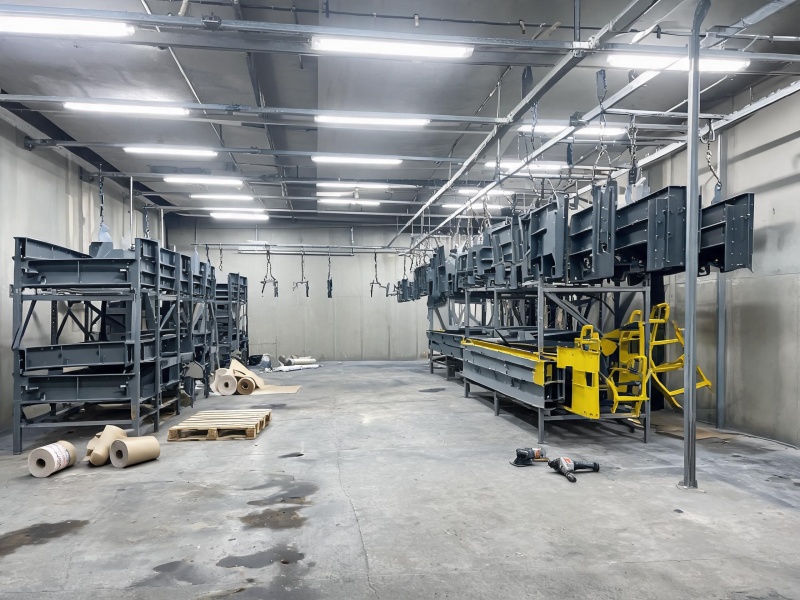
登机桥支撑连接航站楼与飞机,承受靠桥风载和登机桥自重,支撑立柱与屋架的连接焊缝提高一级焊缝等级,焊后做磁粉和超声波复合探伤,内部和表面质量同时受控。活动铰支座的安装面用专用工装保护,喷塑后安装面无漆膜污染,现场装配时配合面不必清理。
幕墙立柱是外围护结构的主要承力构件,立柱焊接质量直接关系幕墙安装精度。立柱焊接阶段用专用工装定位,柱身直线度偏差控制在2mm以内,柱顶标高用全站仪逐根校核。柱底法兰组焊精度控制在1mm以内,焊后100%超声波探伤。立柱上的幕墙连接孔在工装上一次成型,龙骨安装时不用现场扩孔;构件出厂前再复测一遍直线度和标高,复测记录随货走。
公司航站楼焊接产品有屋架、弧形屋面梁、登机桥支撑和幕墙立柱全工序自行完成。公司持有GB/T 19001/24001/45001三项管理体系认证,6项发明专利在册,深化设计、下料、组焊、探伤到成品发运由同一套工艺卡串起来。数控相贯切割设备、悬臂式焊接工装和超声波、磁粉探伤仪器齐备,构件几何尺寸和焊缝质量按航站楼设计要求逐项复核,探伤报告随构件移交。有航站楼钢结构焊接需求的客户,图纸发来即可评估,来图定制,欢迎来电说明航站楼造型参数和跨度,按工况出焊接方案与报价。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


淮安农业大棚钢结构焊接加工厂家