
邮箱
vip@ntpentu.com
vip@ntpentu.com
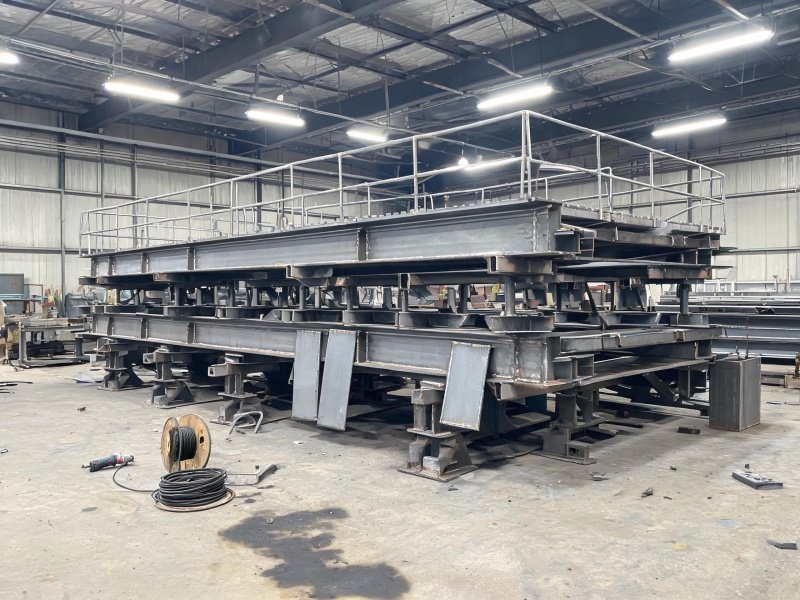
钢结构检修平台焊接覆盖工业平台主梁、次梁和爬梯栏杆的焊接加工,针对工业厂区高荷载、人员作业踩踏和长期振动承载设计要求,提供精准下料与焊接成型方案。
公司承接工业厂区钢结构检修平台项目的焊接制造业务,覆盖平台主梁、次梁、爬梯栏杆以及踢脚板的焊接成型。检修平台长期承载人员、设备和检修工装荷载,平台结构安全直接关系到上游设备和检修人员安全,公司结合平台荷载分布进行构件拆分和焊缝布置,主要受力焊缝集中于梁柱节点,次要连接采用高强螺栓摩擦型连接,减少现场焊接工作量。
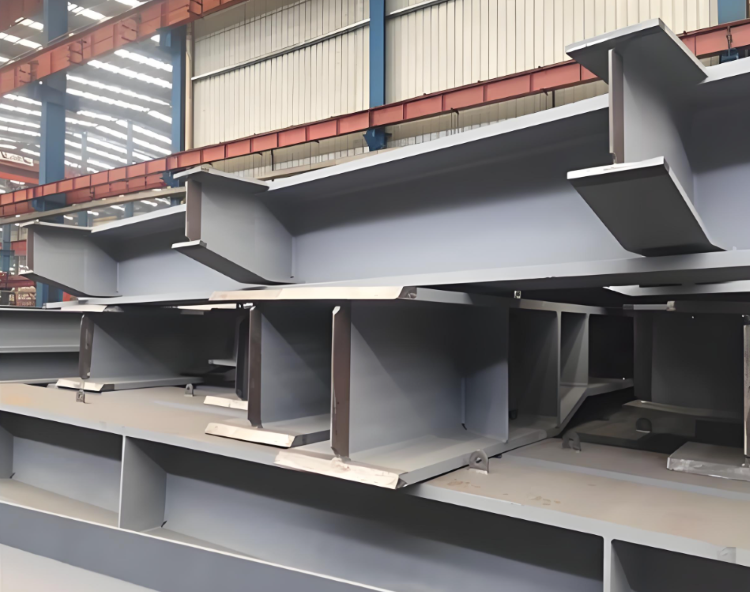
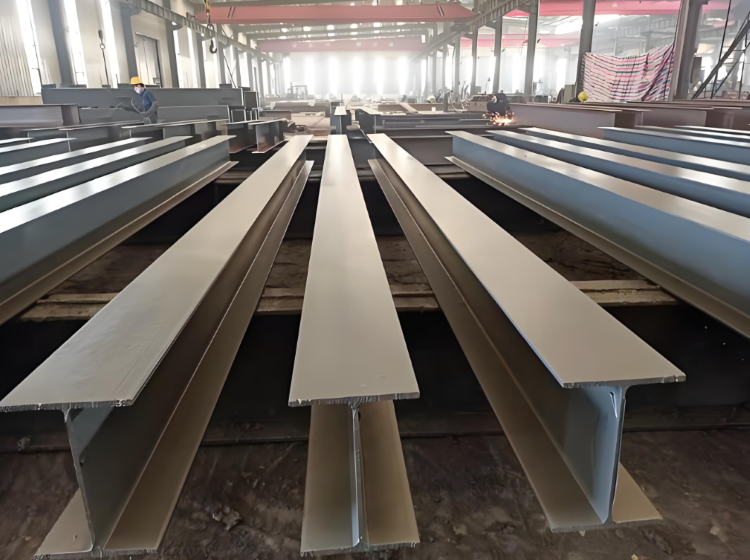
平台主梁是承载荷载的主要构件,单根主梁承载集中荷载较大。焊接阶段采用对称双面坡口焊接,焊接顺序按"先内后外、先短后长"原则对称施焊,每焊完一段测量一次梁的平面度,偏差超限时立即调整焊接方向和顺序。对称双面坡口焊接使焊缝两侧受热均匀,减少焊接变形;分步测量平面度并动态调整焊接顺序,有效控制主梁的整体几何尺寸精度。
主梁与柱的连接节点是应力集中区域,节点焊缝提高一级焊缝等级,焊后100%超声波探伤。超声波探伤利用超声波在金属中的传播特性检测焊缝内部缺陷,是检测焊缝内部气孔、夹渣、未熔合等缺陷的重要手段。对关键节点焊缝实施100%无损检测,确保焊缝内部质量满足承载要求。
次梁与主梁的连接是平台结构稳定性的关键,次梁间距直接影响平台荷载分布均匀性。公司对次梁与主梁的连接焊缝按等强原则设计,焊脚尺寸与主梁焊缝匹配,焊缝外形过渡匀顺,避免应力集中。等强设计确保连接节点承载力与构件本身承载能力相匹配,焊缝外形匀顺过渡可有效分散应力,避免节点处应力集中导致的疲劳开裂。
平台主梁与次梁的连接节点是关键受力部位,通过优化焊缝布置,将主要受力焊缝集中于梁柱节点,次要连接采用高强螺栓摩擦型连接。高强螺栓摩擦型连接依靠板件间的摩擦力传递荷载,施工便捷、质量易于控制,且减少现场焊接工作量,提高安装效率。
踢脚板焊接阶段控制踢脚板与平台面的垂直度偏差,偏差控制在2mm以内,便于后续踢脚板安装。踢脚板是检修平台边缘的防护构件,用于防止工具和物料从平台边缘坠落,同时对人员提供一定程度的防坠落保护。严格控制踢脚板与平台面的垂直度,确保踢脚板安装后密封贴合、防护有效。
爬梯栏杆焊接属于平台细部构件,焊缝数量多且位置分散。采用连续角焊缝的方式对栏杆立柱与平台焊缝进行焊接,焊脚均匀一致。连续角焊缝保证栏杆与平台连接的连续性和整体性,焊脚均匀一致确保焊缝承载能力均匀。栏杆横杆与立柱的连接焊缝按设计图纸执行,焊后逐根检查焊缝外观和尺寸,不合格焊缝立即返修。
公司结合平台荷载分布进行构件拆分和焊缝布置,主要受力焊缝集中于梁柱节点,次要连接采用高强螺栓摩擦型连接,减少现场焊接工作量。构件拆分策略:
1. 受力合理:根据荷载分布合理拆分构件,将主要受力焊缝集中于梁柱节点等关键部位;
2. 焊接量优化:次要连接采用高强螺栓摩擦型连接,减少现场焊接工作量,降低现场焊接质量风险;
3. 运输与安装便捷:构件拆分兼顾运输尺寸和现场安装便利性,减少现场高空焊接作业。
公司检修平台焊接产品已配套多个化工、冶金和电力行业的检修平台项目,覆盖平台主梁、次梁、爬梯栏杆和踢脚板全工序加工。公司可根据平台荷载等级、跨度和振动工况定制焊接工艺,确保检修平台长期运行下结构稳定可靠。公司持有GB/T 19001/24001/45001三项管理体系认证,拥有6项发明专利,构建了从构件拆分、焊缝布置、焊接成型到无损检测的全流程质量管控体系,确保平台主梁承载能力、节点焊缝质量、踢脚板防护效果和栏杆焊接质量等关键指标满足检修平台设计要求。欢迎有工业厂区钢结构检修平台焊接制造需求的单位咨询,支持来图定制,提供从方案设计到成品交付的一站式服务,助力检修平台项目实现安全可靠、长期稳定的运行目标。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通轨道钢结构焊接加工厂家