
邮箱
vip@ntpentu.com
vip@ntpentu.com
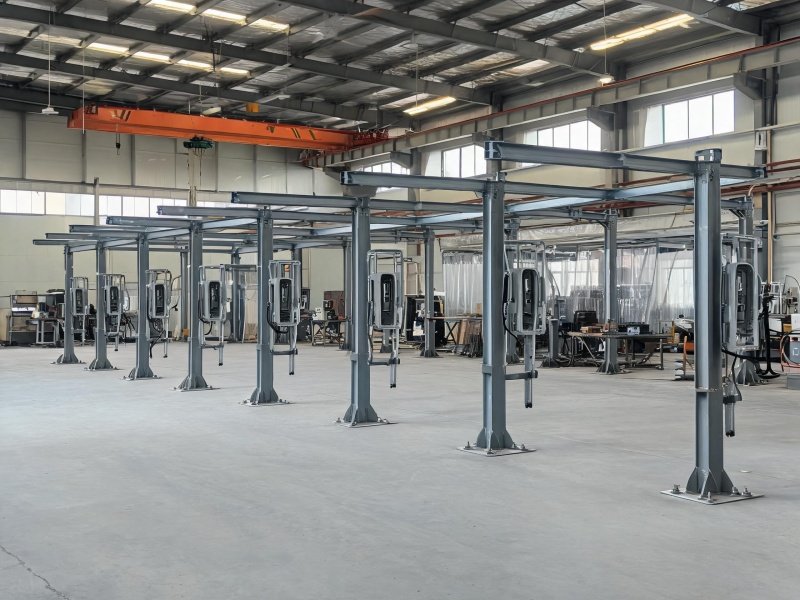
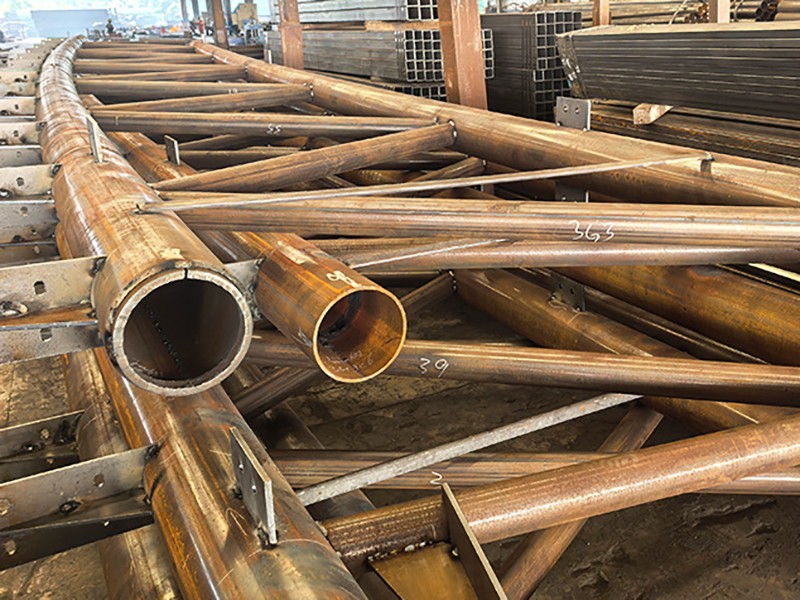
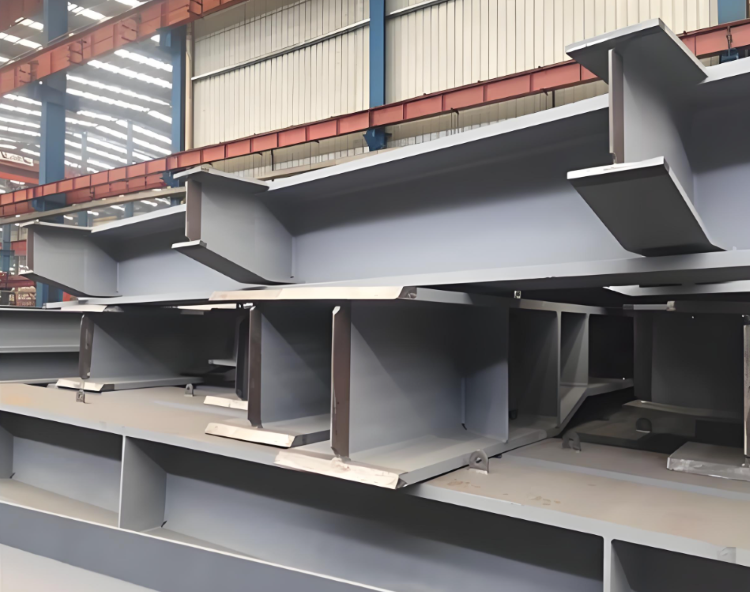
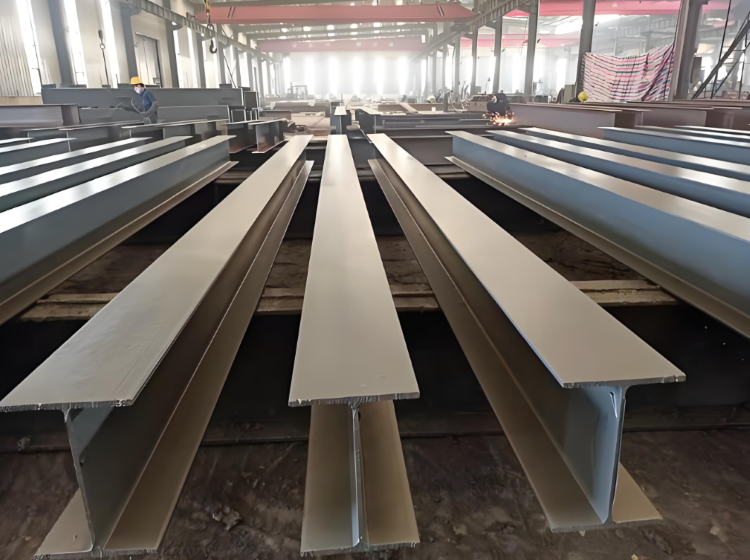
新能源充电桩钢构件焊接覆盖户外立柱式桩体、充电机柜骨架与遮雨棚支撑的焊接加工,针对户外长期日晒雨淋环境、设备电磁兼容和桩体抗碰撞工况,提供符合电动汽车充电设施标准的焊接制造方案。
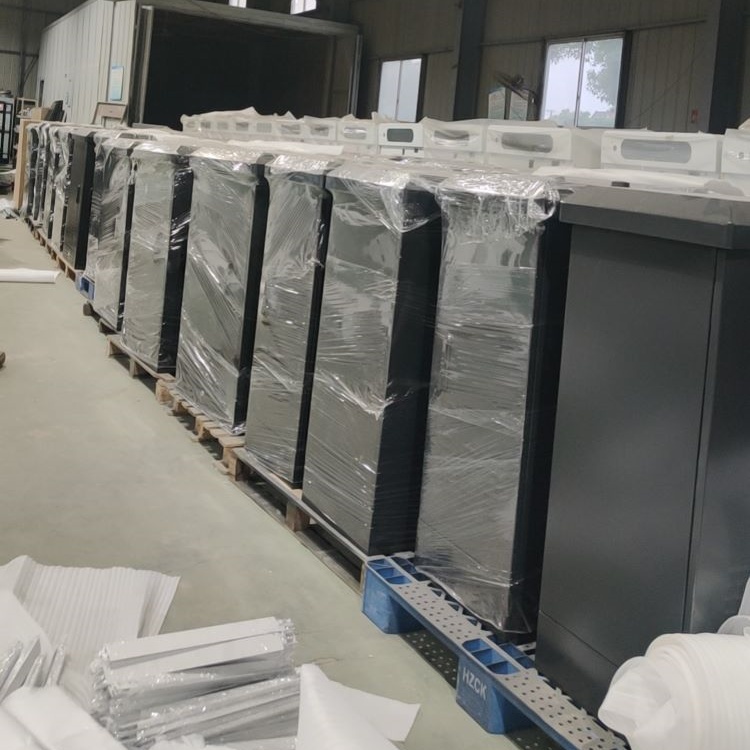
公司承接新能源充电桩项目的钢构件焊接制造业务,覆盖户外立柱式充电桩体、落地式充电机柜骨架、遮雨棚支撑以及防撞立柱的加工成型。充电桩长期暴露在户外环境,电磁兼容、防腐耐久和抗碰撞性能是核心要求,公司针对这类产品特点制定专项焊接工艺。
立柱式桩体以矩形管或H型钢为骨架,内部预留充电模块、电气元件和电缆通道的安装空间——焊接顺序要为内部装配让路,焊缝收缩不能侵占模块安装间隙。桩体主焊缝采用CO₂气保焊保证熔深,结构承载与散热路径上的焊缝按连续焊施打;立柱顶部与遮雨棚支撑连接板按设计孔位数控钻孔,孔位一次成型后不再二次修配。整根桩的垂直度偏差控制在L/1000以内:充电枪是每日插拔上百次的活动接口,桩体倾斜会改变枪头受力方向,加速接口磨损,垂直度直接影响设备使用寿命。
落地式充电机柜骨架由方管组焊成型,柜体门板与门框的配合面平整度控制在1mm以内——防护密封条的压缩均匀性由配合面平整度决定,超差位置密封条压不实,防护等级从设计值上打折扣,雨水粉尘由此进入柜内。遮雨棚支撑立柱与桩体采用法兰螺栓连接,现场组装不依赖焊接,进度与质量都可控;棚顶采用槽钢与压型钢板组合结构,焊接部位逐一做密封处理——雨水沿焊缝针孔渗入桩体是充电设备故障的常见诱因,密封工序在喷涂前完成并逐点检查。
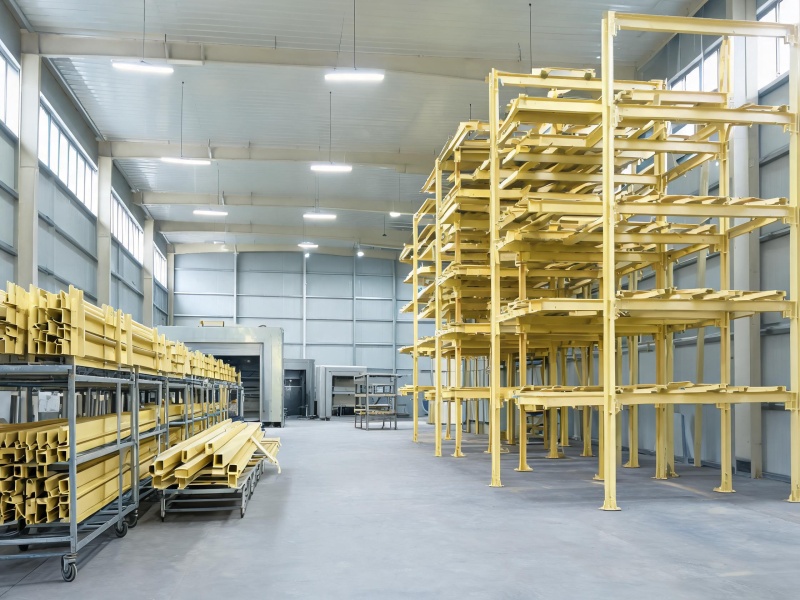
户外充电设施面临车辆剐蹭的实际风险,防撞立柱采用厚壁钢管与底板焊接结构,立柱高度与壁厚按车辆防撞等级设计,撞击能量由立柱塑性变形吸收,桩体本体不承受冲击。防腐使用热浸镀锌加粉末涂层双层体系:镀锌层承担牺牲阳极保护,粉末涂层隔绝水汽与紫外线;焊缝位置锌层与涂层在焊接后补齐,防腐覆盖连续无断点——户外构件的锈蚀优先从焊缝开始,这条规则决定了焊缝防腐必须单独补强。
充电功率决定桩体结构与骨架规格:7kW交流桩体积小,构件以轻量化为主;60kW直流桩内置功率模块,机柜骨架承载与散热要求提高;更大功率快充桩的液冷管路和电缆通道需要在骨架内预留独立空间。公司按功率等级配套差异化焊接工艺,提供桩体焊接、机柜组装、热镀锌防腐与粉末涂层的整体交付,欢迎有新建充电站或既有桩体更新需求的新能源企业来图洽谈。
充电设施的数量增长有多快,对钢结构供应商的批量交付要求就有多高。公司以GB/T 19001、24001、45001三项体系组织生产,6项发明专利覆盖焊接与防腐关键工艺,为新能源企业提供桩体焊接、机柜骨架制造与镀锌喷涂的一体化供货,构件按批次附检测记录。欢迎有充电桩钢结构加工需求的客户来图咨询,支持按建站节奏分批配套供货
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


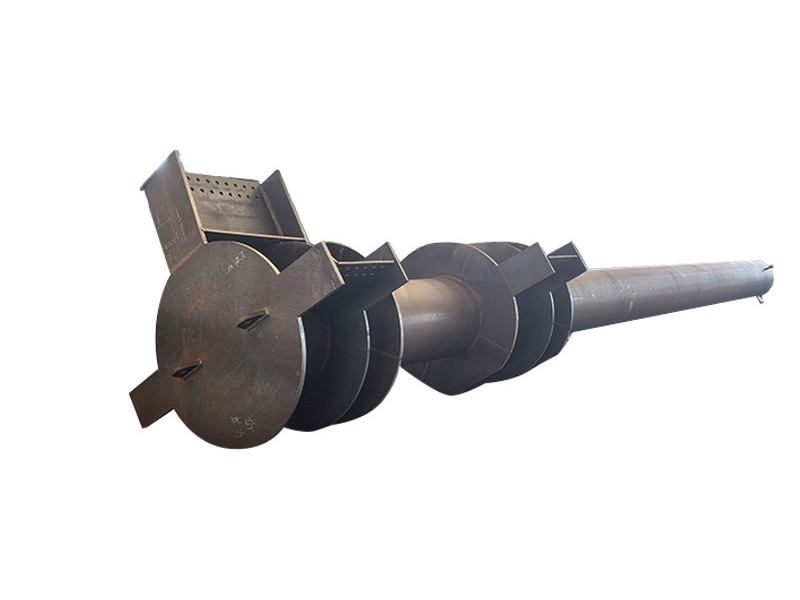
如皋跨路钢结构立柱焊接加工厂家