
邮箱
vip@ntpentu.com
vip@ntpentu.com
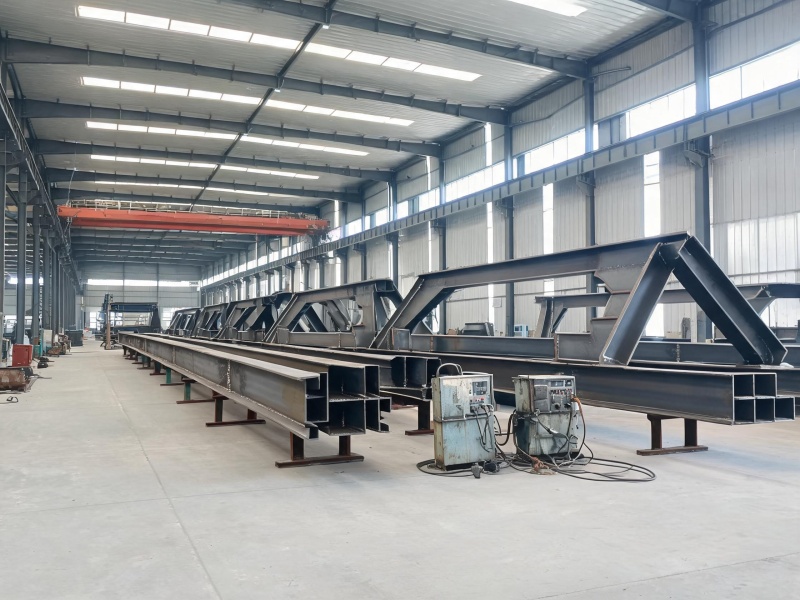
装配式厂房钢结构焊接覆盖门式刚架、吊车梁和抗风柱的焊接加工,采用Q355B材质埋弧自动焊工艺,焊缝100%超声波探伤达GB 11345二级标准,构件工厂预制率90%以上满足厂房快速吊装要求。
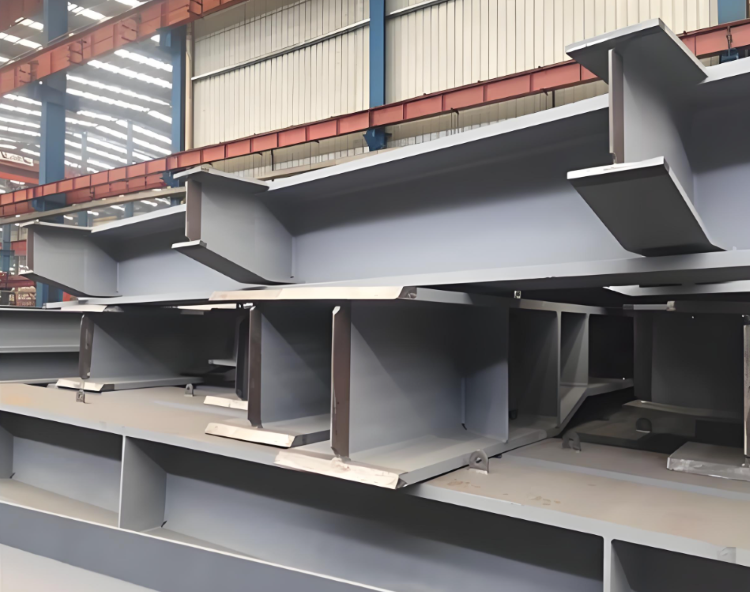
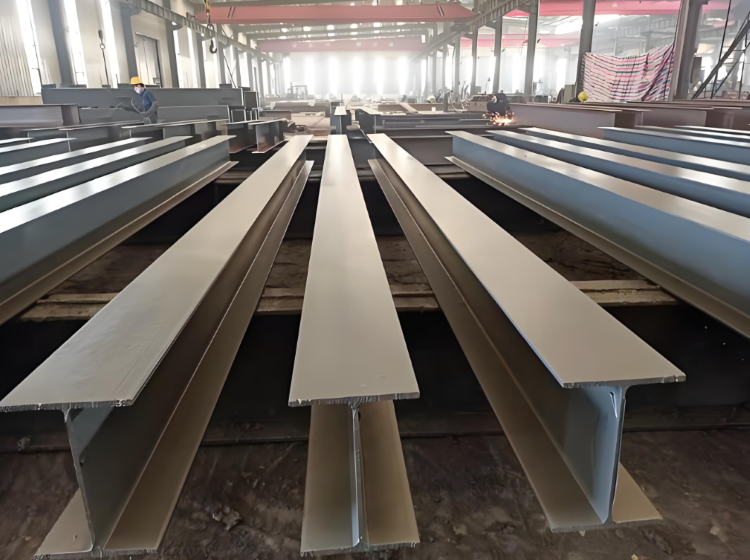
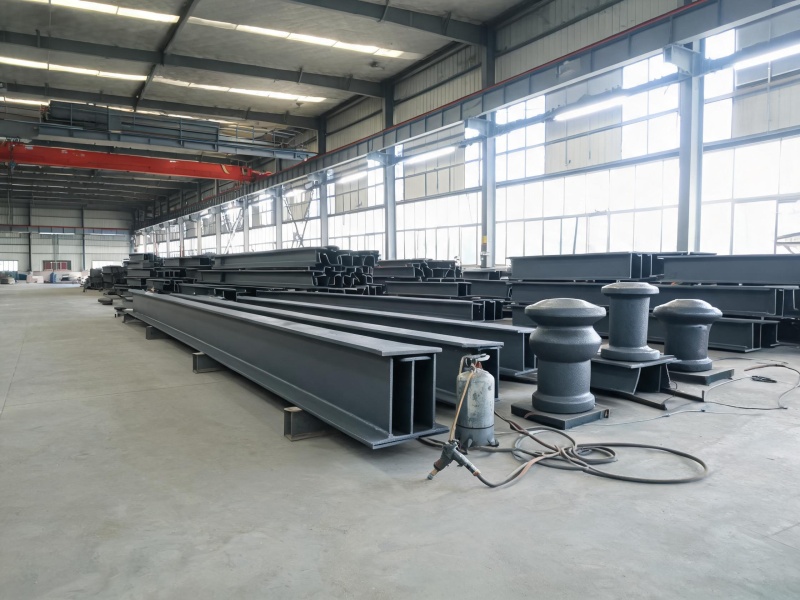
装配式厂房的钢结构构件,拼的是工厂化程度——构件在车间做完、运到现场直接吊装,工期就压得下来。公司承接装配式厂房钢结构焊接定制制造,产品线覆盖门式刚架、吊车梁、抗风柱、屋面檩条等焊接构件,H型钢部品线与箱型部品线双线协同,构件预制率达90%以上,主体材质Q355B。厂房吊车梁天天吃反复动载,焊缝疲劳性能马虎不得,门式刚架的直线度又直接决定屋面系统安装精度。从下料、焊接到预拼装,每个环节都有既定标准管着,图纸进来、构件出去,现场吊装一次就位。
门式刚架采用变截面焊接H型钢,翼缘板厚10~20mm,主焊缝走埋弧自动焊,配H08MnA焊丝(Φ4.0mm)与SJ101焊剂。变截面处翼缘板对接为全熔透一级焊缝,焊接时翼缘角变形会啃掉刚架直线度,我们靠预设反变形量加对称施焊顺序化解,变形量压在L/1500以内;梁柱节点同样全熔透,焊缝100%超声波探伤按GB 11345二级验收,风载和屋面荷载再大,节点不动摇。
吊车梁以焊接H型钢为主,截面400~800mm,翼缘板厚12~25mm,服役期内天天承受吊车反复动载。上翼缘与腹板连接采用全熔透T形接头,二氧化碳气体保护焊打底、埋弧焊盖面,两道工序各管各的熔深与成型。动载工况下焊缝疲劳是头号风险:下翼缘与腹板连接处增设横向加劲肋,受拉翼缘焊缝逐一打磨圆滑过渡,把应力集中系数降下来。
抗风柱为焊接H型钢,截面250~400mm,与门式刚架铰接连接,采用二氧化碳气体保护焊,焊丝ER50-G(Φ1.2mm)。抗风柱扛的是风荷载侧向力,板件相对薄,焊接热输入一大就变形;通过控制热输入保住柱身直线度,构件到场安装时立起来就是直的,不为安装班组添活。
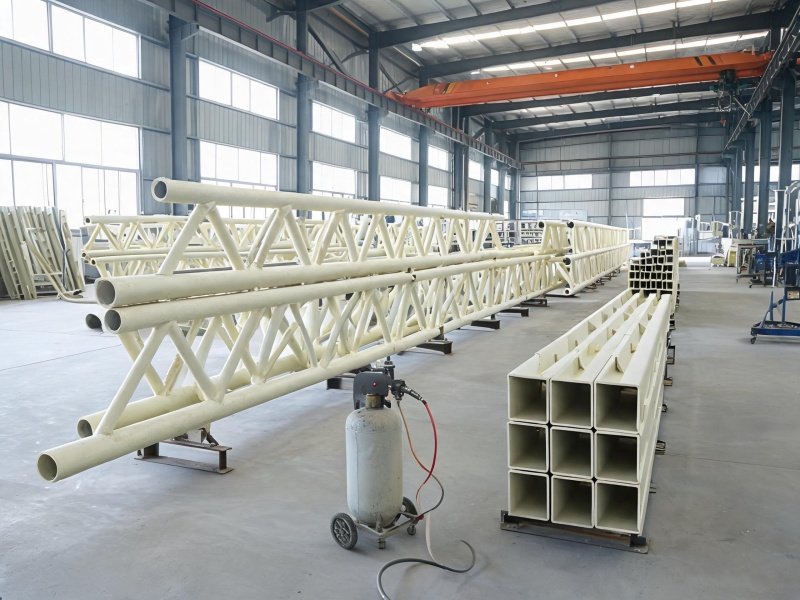
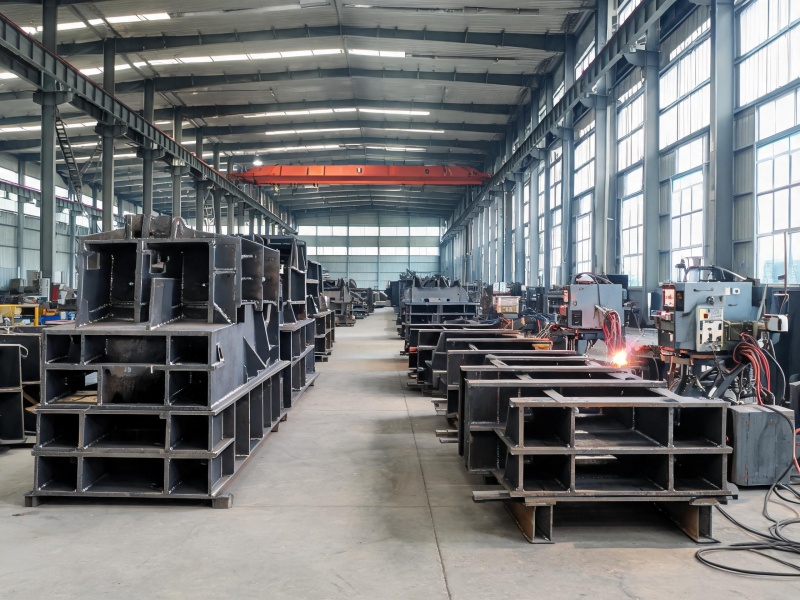
装配式项目的效率在工厂里就决定了。构件下料、组立、焊接、校正全部在车间完成,出厂前按安装轴线做预拼装,把现场才发现不了的错位、累计偏差提前消化在厂内;构件编号、配套发运,到现场按图对号吊装,工期压力再大的项目也井然有序。
GB/T 19001、24001、45001三体系认证加6项发明专利,是公司接装配式厂房订单的底气所在。门式刚架、吊车梁、抗风柱、檩条均可按图定制,构件预制率90%以上,发货准时、资料齐全,欢迎有厂房钢结构加工需求的企业来函询价,或直接到车间看构件实物。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


淮安矿山设备钢构件焊接加工定制