
邮箱
vip@ntpentu.com
vip@ntpentu.com
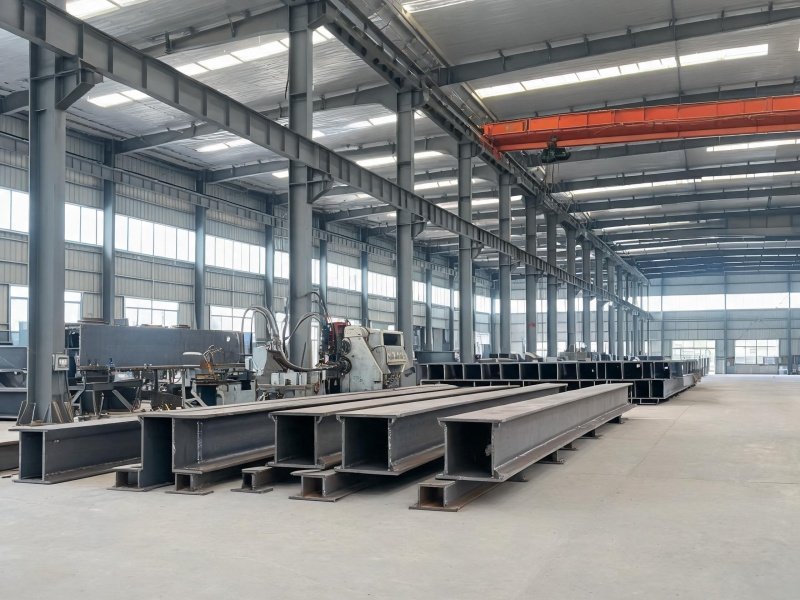
装配式住宅钢结构焊接覆盖方钢管柱、H型钢梁和支撑构件的焊接加工,采用Q355B材质埋弧自动焊和气体保护焊工艺,焊缝100%超声波探伤达GB 11345二级标准,构件工厂预制率90%以上满足住宅快速吊装要求。
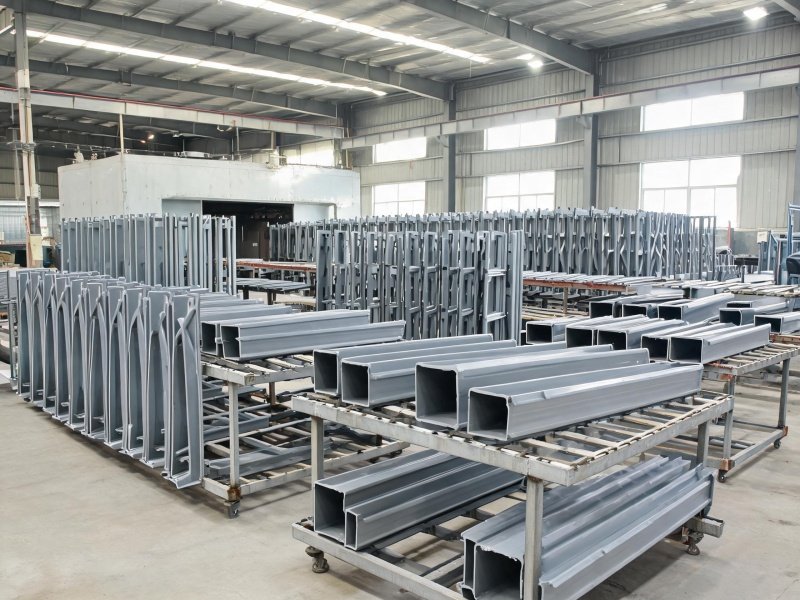
公司承接装配式住宅钢结构焊接定制制造业务,产品涵盖方钢管柱、焊接H型钢梁、支撑构件和楼梯钢构件等,依托H型钢部品线和箱型部品线协同生产。住宅项目工期紧凑、构件需在工厂完成预制后运至现场快速吊装就位,且梁柱节点焊接质量直接关系建筑抗震性能。针对上述工况,公司以Q355B材质为主,构件预制率达90%以上,建立了从下料、焊接到预拼装的全流程管控体系。
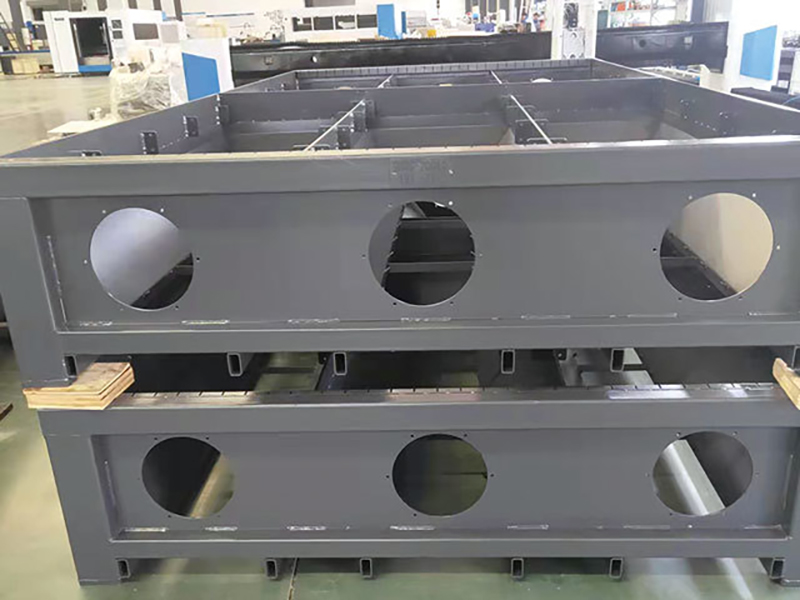
方钢管柱截面200×200~400×400mm,壁厚8~16mm,为装配式住宅主要竖向承重构件。方钢管柱由四块钢板折弯或拼焊成型,四条主焊缝采用全熔透对接焊、埋弧自动焊工艺,选用Φ4.0mm H08MnA焊丝与SJ101焊剂。
2.1 内隔板电渣焊工艺
方钢管柱内部设置横隔板,板厚12~16mm,隔板间距1~2m,用于提升构件承载力,约束管内混凝土变形。隔板与方管外壁板采用电渣焊连接,隔板与面板预留25~30mm间隙,Φ3.2mm电渣焊丝自顶部送入,熔池自下而上一次焊透。电渣焊作业在封闭箱体内实施,隔板开设电渣焊孔,焊丝经由焊孔伸入隔板与外壁板间隙施焊。
2.2 柱身变形控制
隔板焊接收缩易造成柱身扭曲。采用隔板两侧对称施焊,配合600~800℃焊后火焰矫正;钢材厚度方向性能级别需结合结构类型、节点形式、板厚及受力状态综合选取,将柱身弯曲变形控制在L/1500以内。四条主焊缝采用对角对称施焊,抑制柱身弯曲变形。
焊缝实施100%超声波探伤,满足GB 11345二级标准,保障框架柱在地震工况下焊缝不发生开裂。箱型柱拼接遵循先焊两侧壁板、后焊上下壁板的对称焊接顺序,层间温度控制在120~200℃。
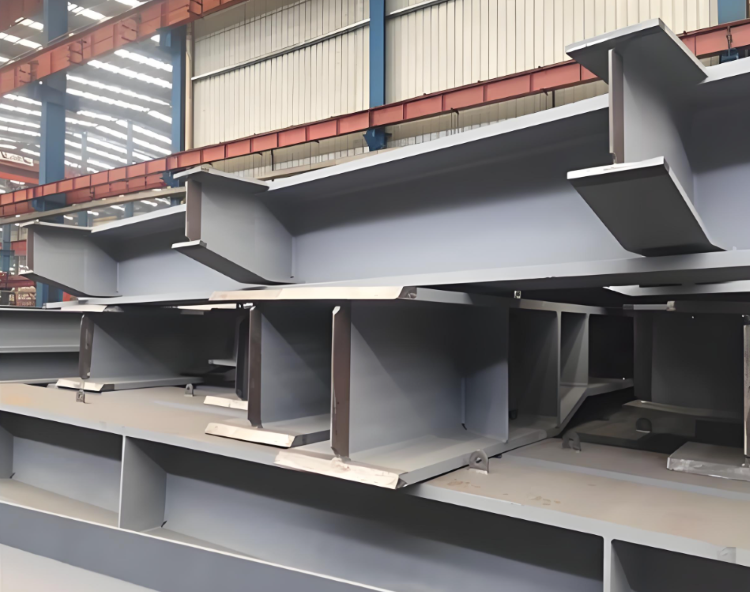
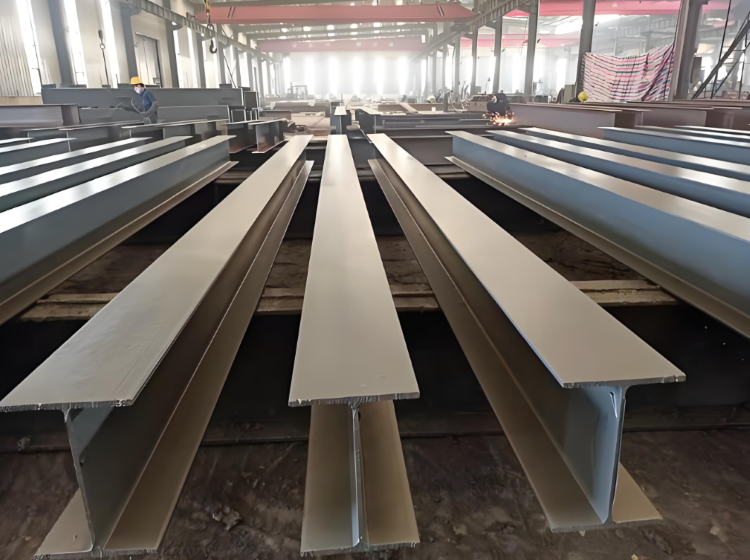
楼面钢梁以焊接H型钢为主,截面高度250~500mm,翼缘板厚10~16mm。钢梁与方钢管柱采用全熔透焊接,二氧化碳气体保护焊,选用Φ1.2mm ER50-G焊丝。梁柱节点为框架核心受力部位,地震工况下承受往复拉压荷载。
1. 栓焊混合节点设计
梁柱采用栓焊混合连接:梁翼缘实施全熔透对接焊,梁腹板采用10.9级高强螺栓连接。该节点兼顾焊接高抗弯刚度与螺栓装配便捷性,为装配式钢结构常用标准节点形式。梁翼缘对接焊缝采用单V形坡口搭配6mm衬板打底,保证焊缝根部熔透;焊接顺序遵循先焊下翼缘、后焊上翼缘原则,降低焊接拘束应力。
2. 层状撕裂防控措施
节点区域热输入集中,厚度方向承受较大拉应力时易发生层状撕裂。选用Z向性能钢材(断面收缩率≥35%),将坡口角度由60°加大至70°,减小板厚方向拘束;同时优化焊接次序,降低厚度方向拉应力,规避层状撕裂风险。
3. 大跨度钢梁起拱控制
大跨度钢梁焊后下挠会影响楼面标高。采用焊前预留起拱量,辅以焊后火焰矫正,拱度偏差控制在±5mm以内。起拱量按跨度1/500~1/1000设定,根据构件跨度与荷载条件确定具体数值。焊接变形可综合采用反变形法、对称施焊、分段退焊、焊后矫正等措施进行控制。
支撑构件主要采用 H 型钢与方管制作,与框架柱采用全熔透焊接连接。支撑作为高层钢结构住宅抵抗风荷载、地震作用等水平荷载的重要受力构件,长期承受往复拉压作用,焊缝疲劳敏感性高。
为提升节点抗疲劳与抗震性能,节点区域增设加强筋板,并对受拉焊缝进行圆弧圆滑过渡打磨,降低应力集中。施工前对焊缝坡口精细加工并彻底清理,焊接采用多层多道焊工艺,严控焊接热输入,有效减小焊接收缩及构件变形。支撑拼接及与框架构件的连接优先采用高强螺栓连接,规避焊接残余应力与收缩应力带来的不利影响。消能梁段翼缘与柱翼缘之间采用坡口全熔透对接焊缝,保证节点整体刚度与抗震可靠性。
公司持有GB/T 19001/24001/45001三项管理体系认证,拥有6项发明专利,构建了从三维建模、下料、焊接、涂装到预拼装的全流程管控体系。配备自动埋弧焊机、数控切割设备、CO₂气体保护焊机、超声波探伤仪等先进设备,以及物理、化学、无损探伤等精密检测仪器 ,确保构件尺寸精度、焊缝质量和涂层厚度等关键指标满足住宅设计要求。欢迎有装配式住宅钢结构焊接制造需求的厂家咨询,支持来图定制,提供从方案设计到成品交付的一站式服务,助力高层住宅实现抗震安全、快速建造与长效运行目标。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


常州高速路护栏立柱焊接厂家