
邮箱
vip@ntpentu.com
vip@ntpentu.com
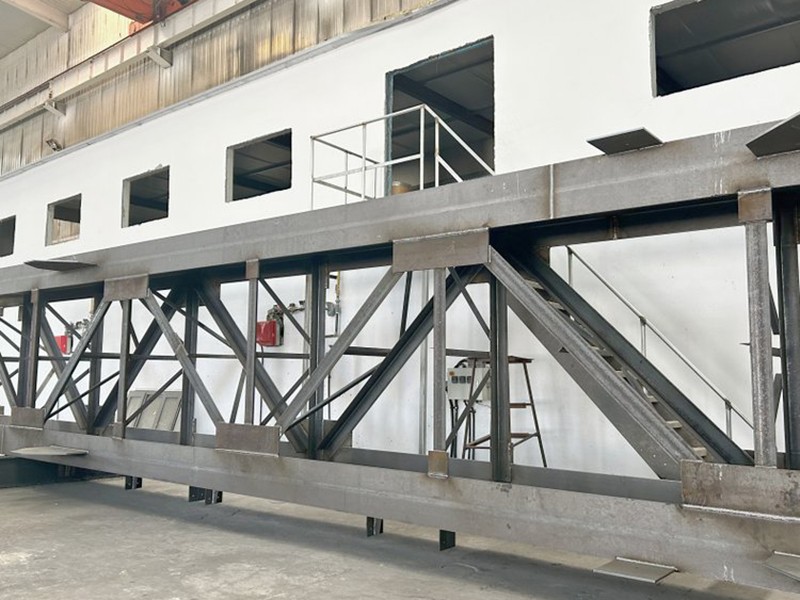
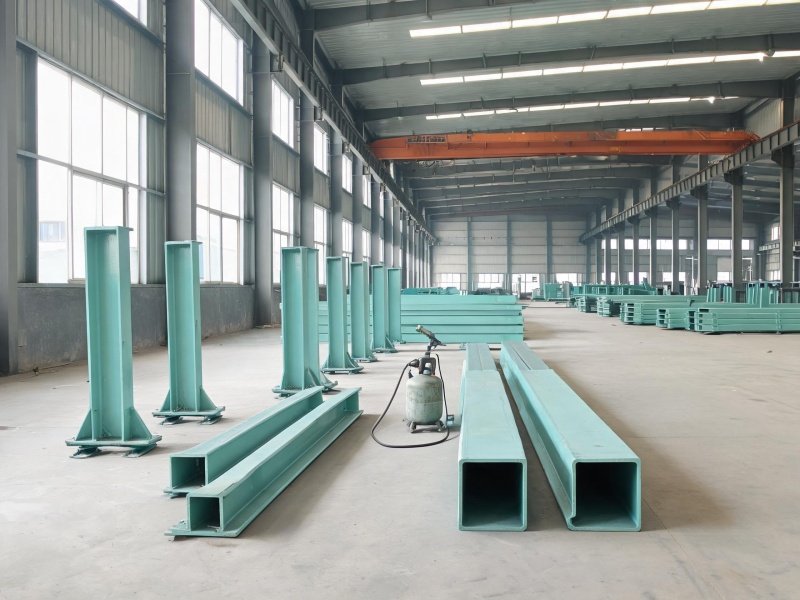
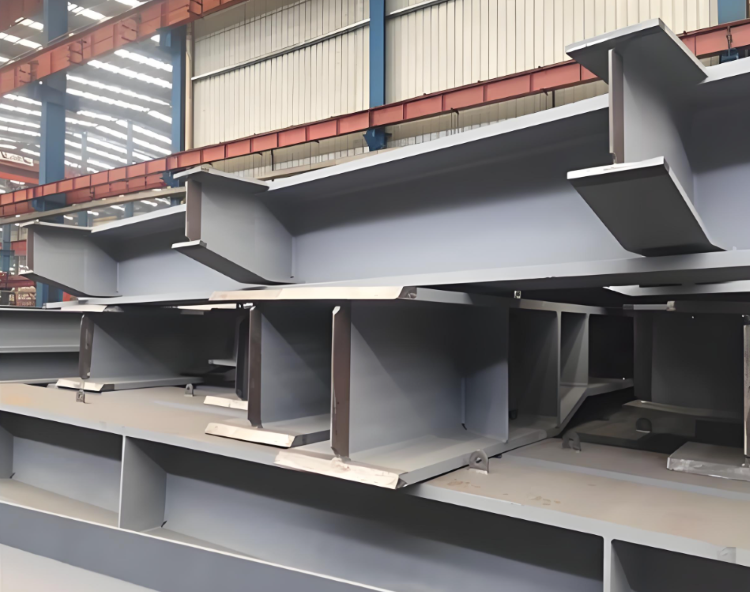
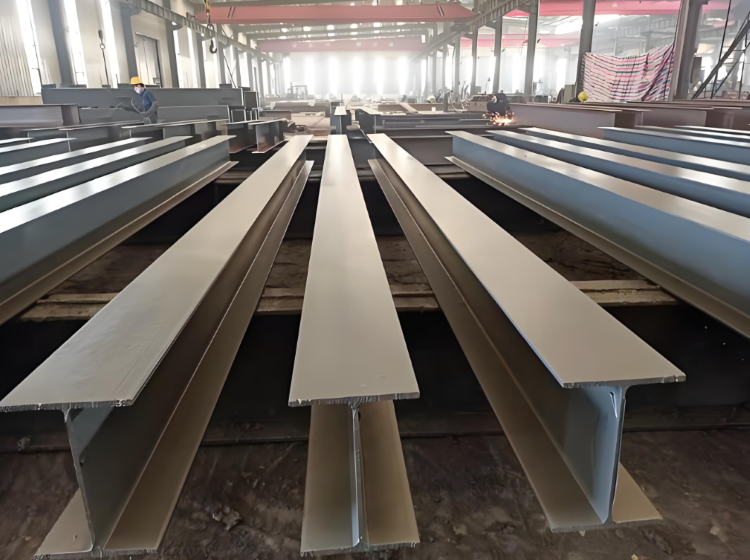
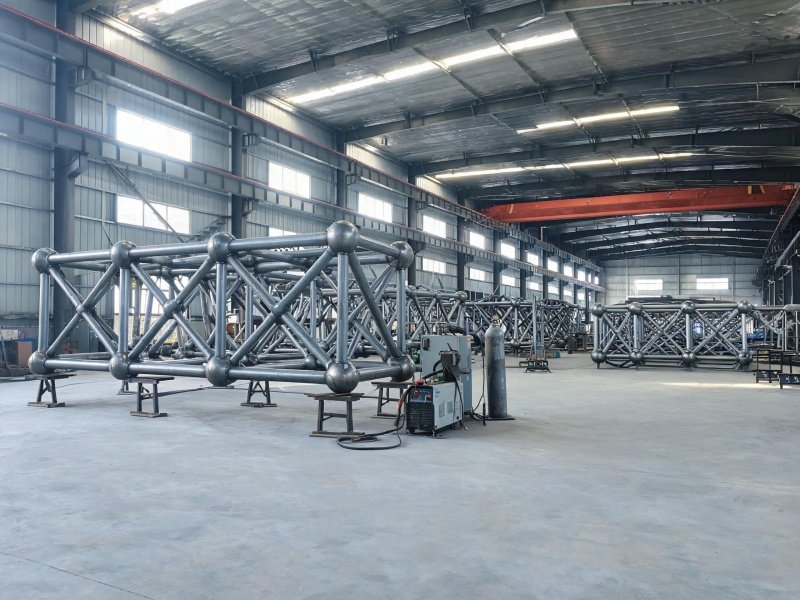
盐城大型管桁架钢构件焊接厂家,承接各种大型钢构件定制焊接加工,源头加工厂家,采用 Q355 系列管材,适用于大跨度厂房、煤棚、场馆屋面空间桁架,灵活焊接加工方式,焊缝美观无裂缝,构件完成喷砂防腐涂装,工厂分段预拼装校验,保证现场安装精度,可提供加工、涂装、预拼装一体化服务。
盐城大型管桁架钢构件焊接厂家,承接各种大型钢构件定制焊接加工,源头加工厂家,采用 Q355 系列管材,适用于大跨度厂房、煤棚、场馆屋面空间桁架,灵活焊接加工方式,焊缝美观无裂缝,构件完成喷砂防腐涂装,工厂分段预拼装校验,保证现场安装精度,可提供加工、涂装、预拼装一体化服务。
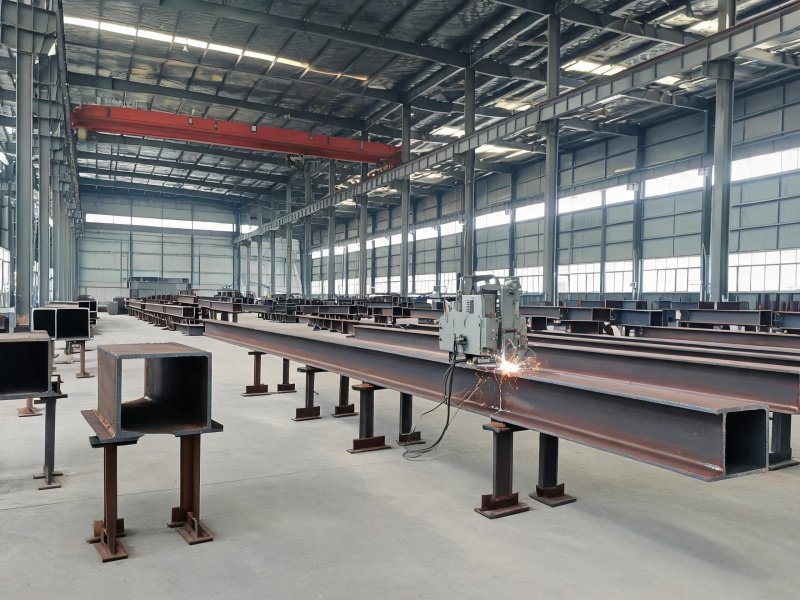
管桁架的制作遵循一套严密的加工流程,主要环节如下:
1. 下料与相贯线切割
钢管下料后,一次性切割成形并同步加工出坡口,坡口角度可随圆周变化,精度远高于手工切割,切割时需对纵向补偿及扭转角进行精确计算,以抵消后续焊接收缩。
2. 弯管加工
对于弧形或曲面桁架,弦杆需进行弯弧。采用液压弯管机配合特制内弧胎具,控制弯弧精度,防止截面畸变。
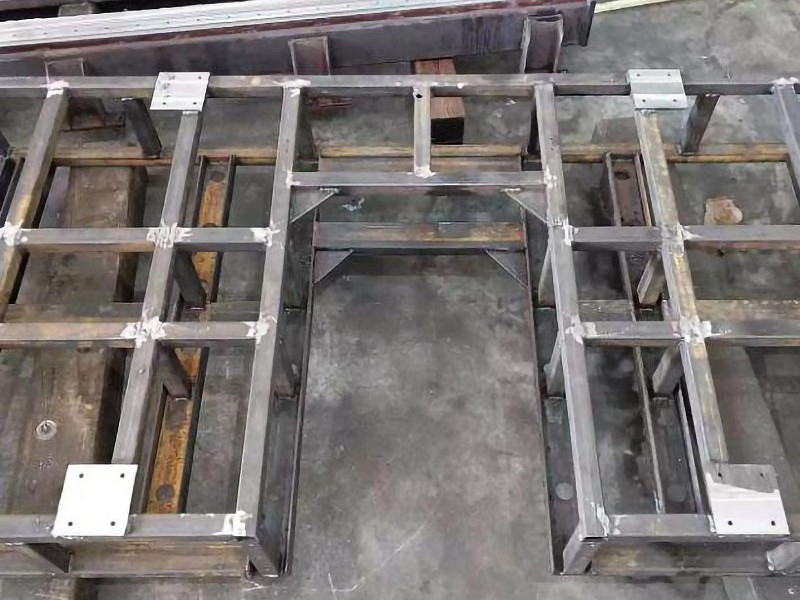
3. 胎架制作与预拼装
将上、下弦杆置于胎架上定位,再依次装配腹杆。对于重要工程,出厂前需进行不少于3榀的试拼装,以验证整体尺寸与接口精度。
4. 焊接与变形控制
焊接方法:采用手工电弧焊(SMAW)封底/盖面与CO₂气体保护焊(GMAW)填充的混合工艺,可有效减少热输入对结构尺寸的影响。
焊接顺序原则(这是控制变形的核心):
先中间后两边:从桁架中部节点向两端对称施焊。
先大管后小管:先焊弦杆对接焊缝,再焊弦杆与腹杆的相贯焊缝。
对称施焊:安排双数焊工在构件两侧对称、同向焊接。
分层施焊:先完成所有节点的打底焊,再统一填充,最后盖面,使应力有自由释放过程。
5. 矫正与机加工
焊后对局部变形进行火焰矫正或机械矫正,确保杆件直线度和节点位置准确。
对需要高精度配合的节点(如法兰盘、支座连接板),采用数控镗铣床一次装夹完成钻孔和铣面。
6. 防腐涂装
表面处理:整体喷砂除锈至 Sa2.5级,表面粗糙度达50–80μm,确保涂层附着力≥5MPa。
涂层体系:底漆选用环氧富锌漆,面漆采用聚氨酯漆,干膜总厚度控制在200–250μm。
节点补涂:相贯线焊缝两侧各50mm范围及喷涂死角,需进行人工补涂,确保无漏涂。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

南通冶金设备钢构件焊接加工厂家