
邮箱
vip@ntpentu.com
vip@ntpentu.com
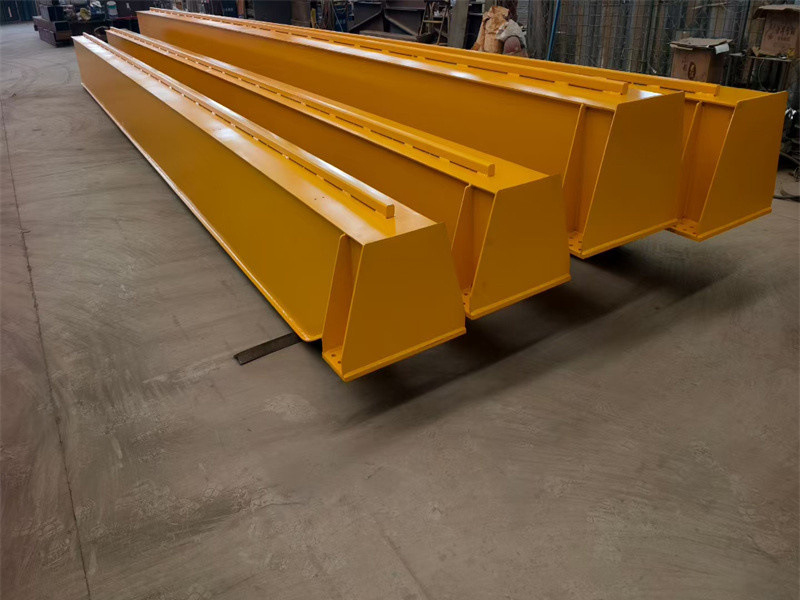
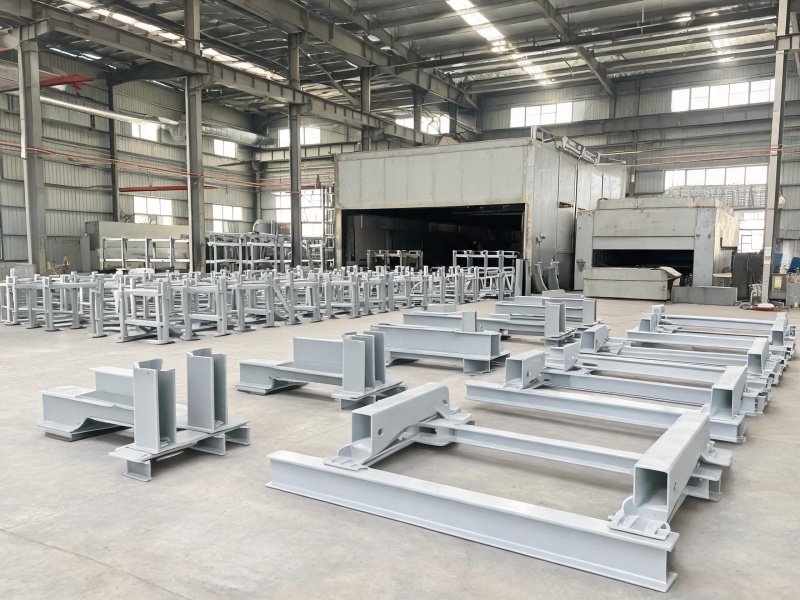
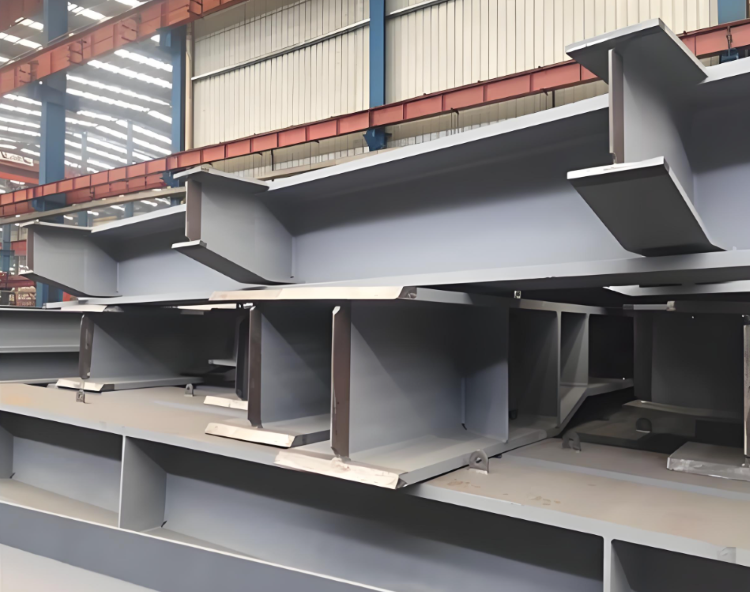
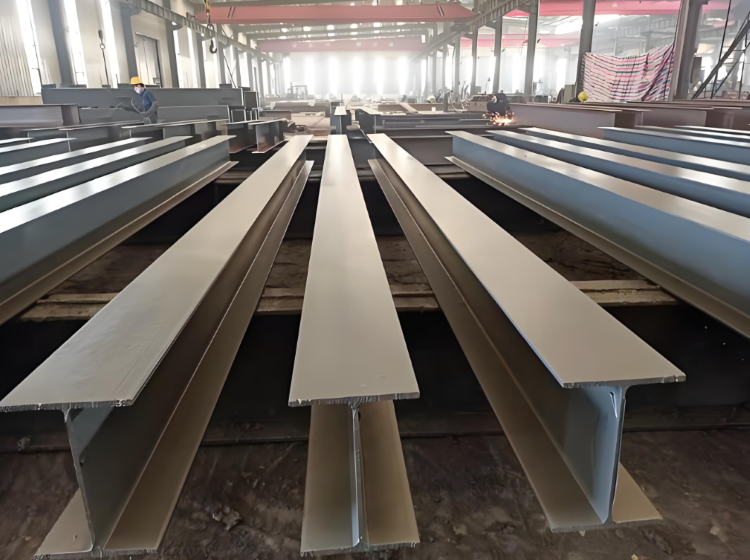
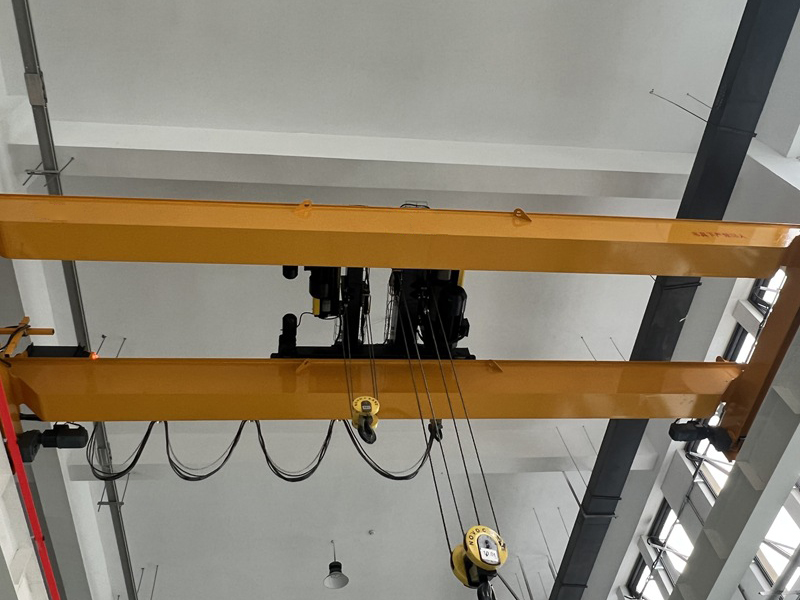
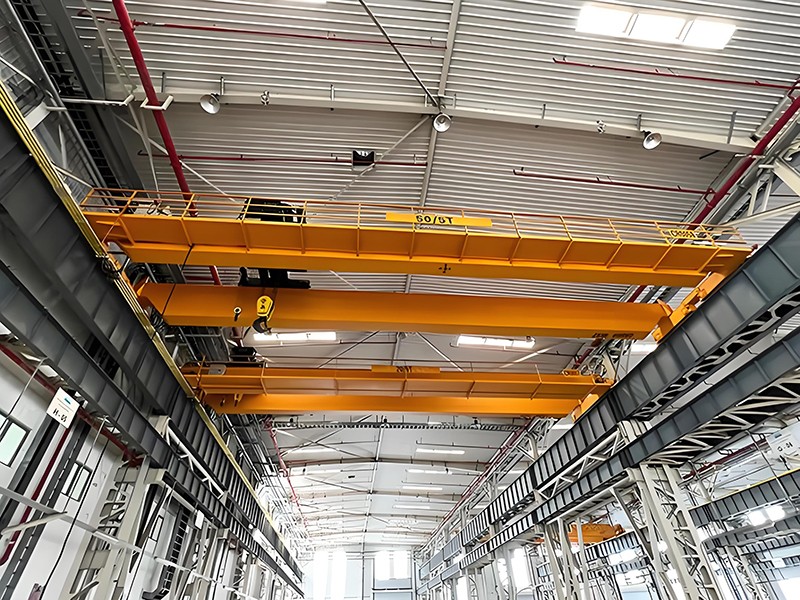
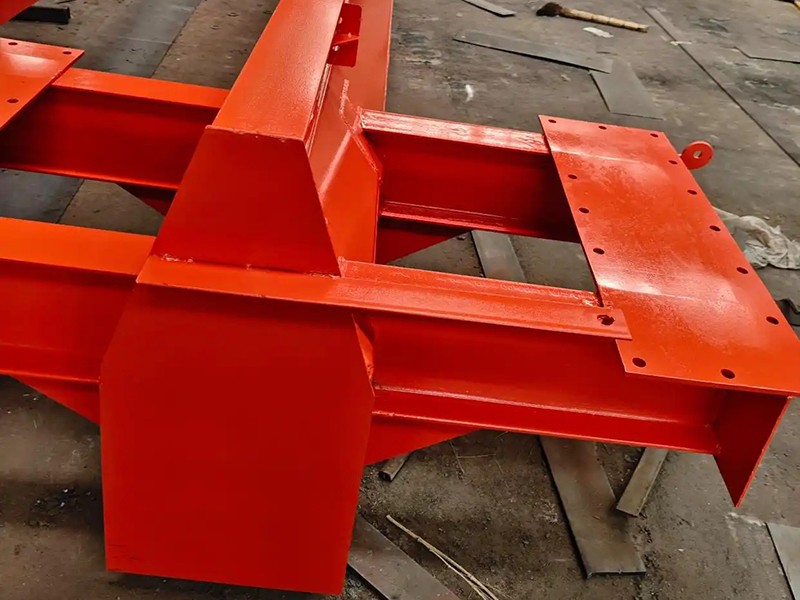
泰州单梁起重机行车梁喷塑加工厂家,专业承接大吨位起重设备钢构焊接加工订单,加工厂占地面积为2.5万+平方米,采用多种焊接加工方式,提供焊后精校正工序,保证焊后焊缝成型平整,配套喷砂除锈工艺,防腐涂层附着力强,建立全链条质控,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
泰州单梁起重机行车梁喷塑加工厂家,专业承接大吨位起重设备钢构焊接加工订单,加工厂占地面积为2.5万+平方米,采用多种焊接加工方式,提供焊后精校正工序,保证焊后焊缝成型平整,配套喷砂除锈工艺,防腐涂层附着力强,建立全链条质控,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
一、工件预处理(最关键,决定附着力)
1. 焊缝打磨:所有焊缝焊瘤、飞溅、尖角打磨圆滑,减少粉末积瘤、针孔。
2. 遮蔽保护:小车轨道垫板顶面、螺栓孔、端连接法兰面、铰孔用耐高温胶带 / 耐高温堵头封堵,防止粉末覆盖影响装配。
3. 喷砂抛丸除锈,达到 Sa2.5 级(近白级);表面粗糙度 Rz40~80μm,增强粉末附着力;去除氧化皮、铁锈、油污。
4. 吹扫除尘:压缩空气吹扫,清理主梁内腔、筋板死角砂粒、粉尘;表面不得有油污、灰尘、盐分。
二、 静电喷粉(静电喷塑)
1. 行车梁吊装接地,保证接地良好(接地不良会出现积粉、薄厚不均、掉粉)。
2. 静电喷枪,电压 60~80KV;压缩空气压力 0.4~0.6MPa。主梁内外、腹板、筋板死角均匀喷涂。
3. 干膜厚度:80~120μm(起重钢结构常规);重点防腐环境可做到 120~160μm,避免局部过厚流挂、桔皮。
4. 粉末回收系统收集多余塑粉,环保回收复用。
三、高温固化烘烤
聚酯粉:180~200℃,保温 15~20min(以工件本体温度为准,不是炉温)
环氧 / 环氧聚酯粉:160~180℃,保温 15~20min
大件行车梁注意炉内温度均匀,防止局部欠烤(涂层附着力差)或过烤(发黄变脆)。
出炉自然冷却至室温,禁止水冷急冷。
四、拆遮蔽 + 修补检验
冷却后拆除耐高温遮蔽;针孔、薄点、磕碰缺陷局部修补(同材质粉末修补,或配套修补漆)。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
淮安大型起重设备端梁焊接加工厂家