
邮箱
vip@ntpentu.com
vip@ntpentu.com
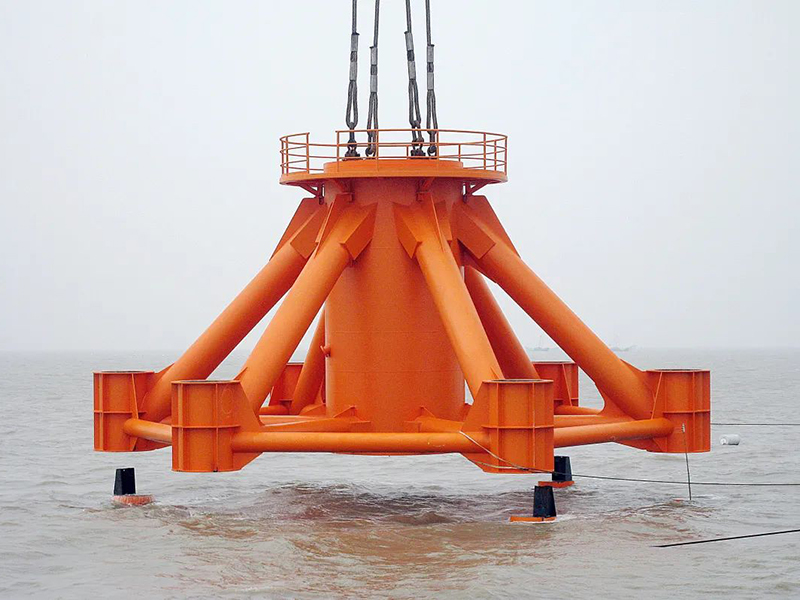
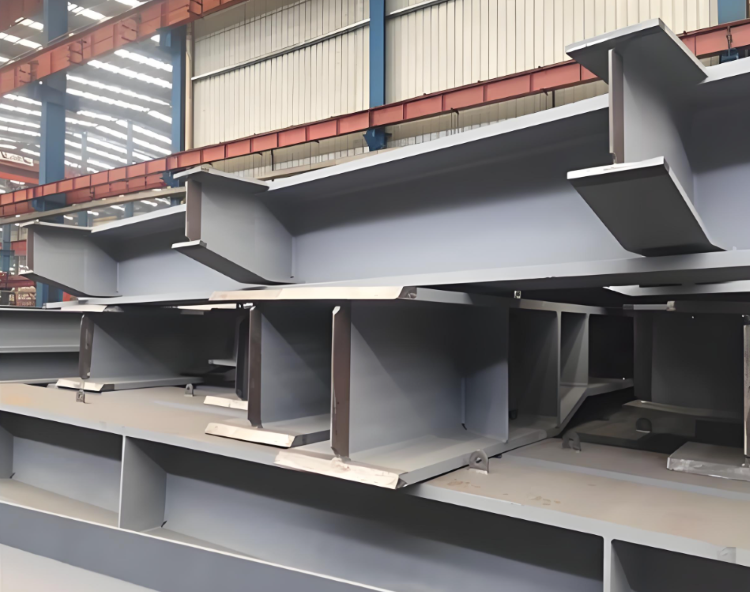
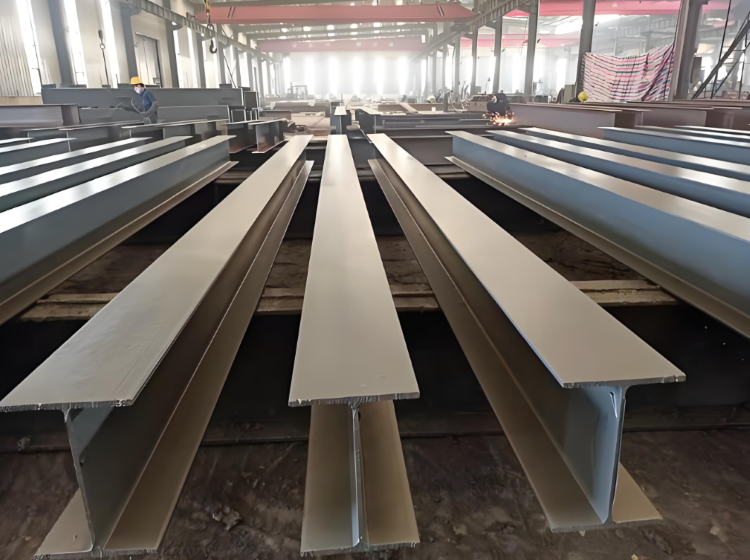
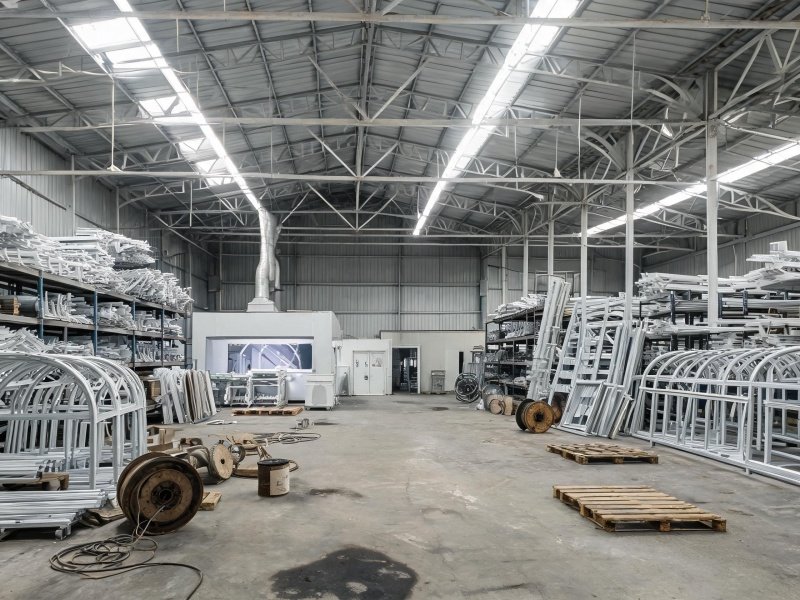
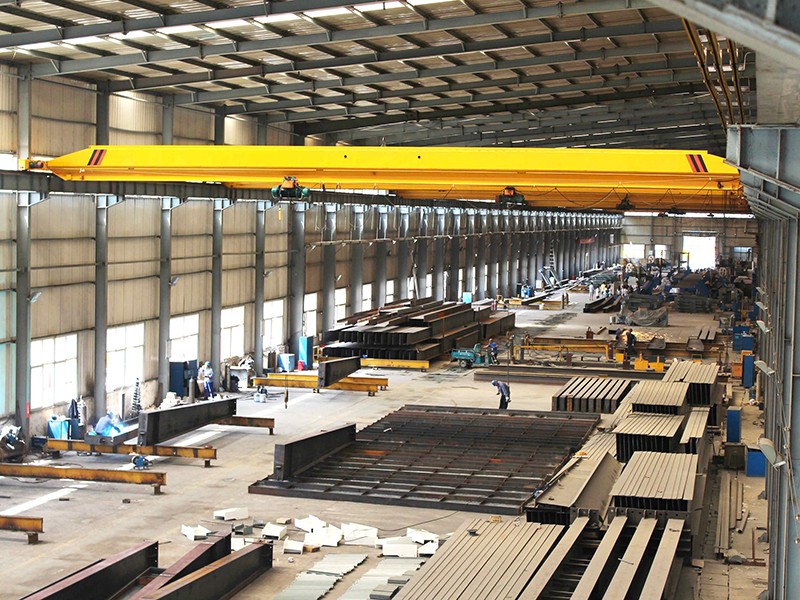
如皋海上风电基座焊接加工厂家,承接各种非标大型海上风电钢结构焊接加工,采用埋弧焊,气保焊多层多道厚板焊接工艺,配备卷板,机加工,喷砂,喷塑等一体化交付,大型车间预制,可承接大批量订单,依托成熟厚板焊接体系,优化节点坡口于焊道排布,精准管控焊接应力,欢迎各大商家前来咨询。
如皋海上风电基座焊接加工厂家,承接各种非标大型海上风电钢结构焊接加工,采用埋弧焊,气保焊多层多道厚板焊接工艺,配备卷板,机加工,喷砂,喷塑等一体化交付,大型车间预制,可承接大批量订单,依托成熟厚板焊接体系,优化节点坡口于焊道排布,精准管控焊接应力,欢迎各大商家前来咨询。
焊接加工工艺:
坡口与打底:采用 X 型坡口。先使用 CO₂ 气体保护焊进行点焊定位与封底焊,防止后续焊穿,电流控制在 240~260A。
填充与盖面:采用双电双丝埋弧焊。前置焊枪使用直流反接(电流 600~700A)保证熔深;后置焊枪使用交流(电流 500~600A)改善成形。焊接速度较快,可达 450~550 cm/min。
层间控制:施焊中必须实时测温,确保层间温度 ≤ 200℃,以防热输入过大导致接头韧性下降。
施焊顺序:对称分段退焊,减少变形与残余应力;TKY 节点严禁在母材非焊接区域随意引弧,电弧擦伤必须打磨,深度超标要补焊。
我们的优势:
厚板多层多道焊接,TKY 马鞍节点专项焊接工艺评定 WPS/PQR;
焊前预热、层间温度监控、消应力处理,预防冷裂纹;
配套 UT/MT/PT 无损检测,焊缝缺陷严格筛查,报告齐全可报验;
大型车间预制,可承接大批量订单,同步配套喷砂、喷塑防腐一体化服务。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
南通大型海上风电钢构喷塑