
邮箱
vip@ntpentu.com
vip@ntpentu.com
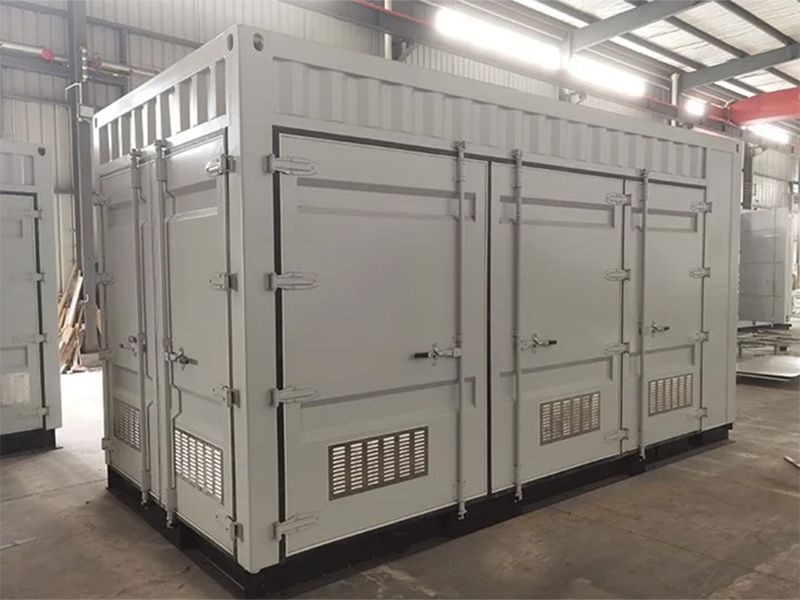
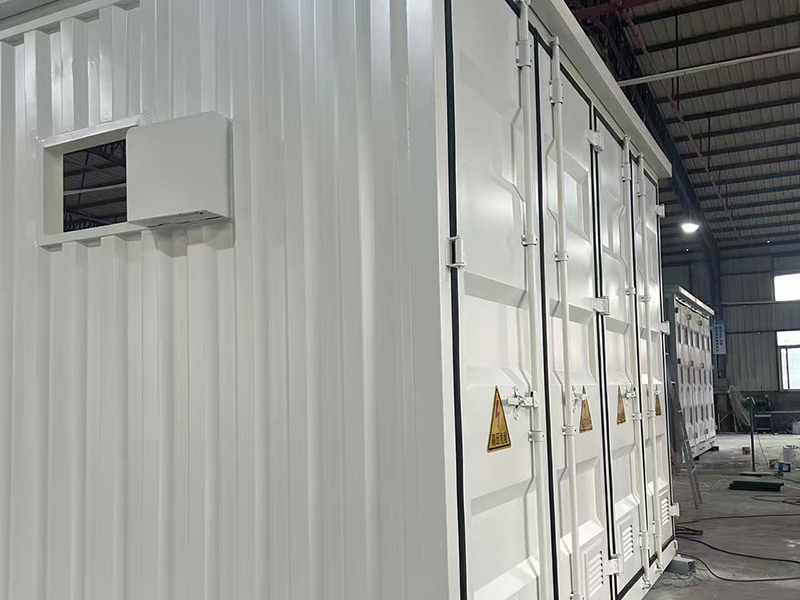
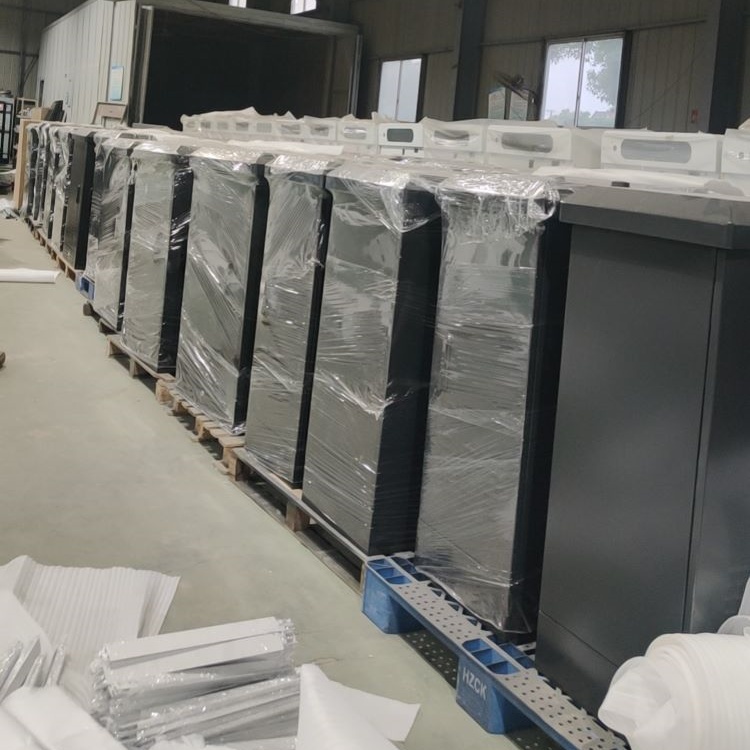
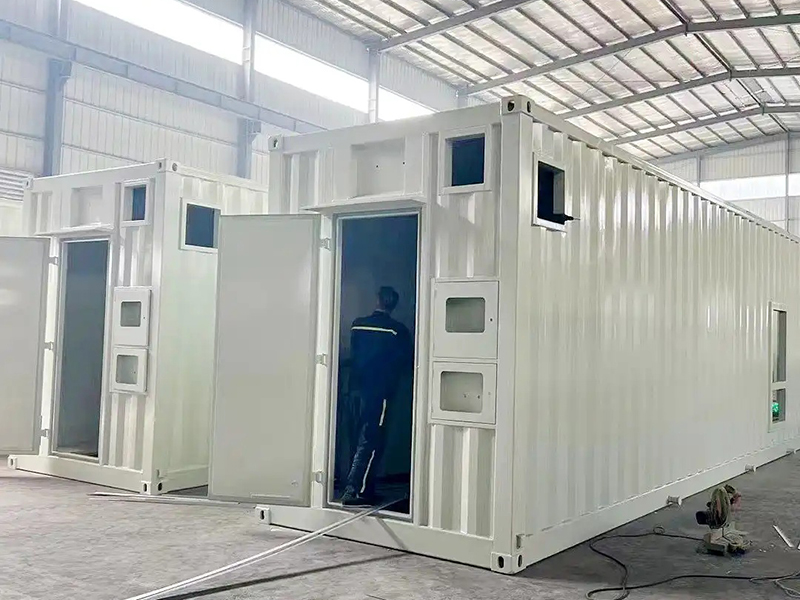
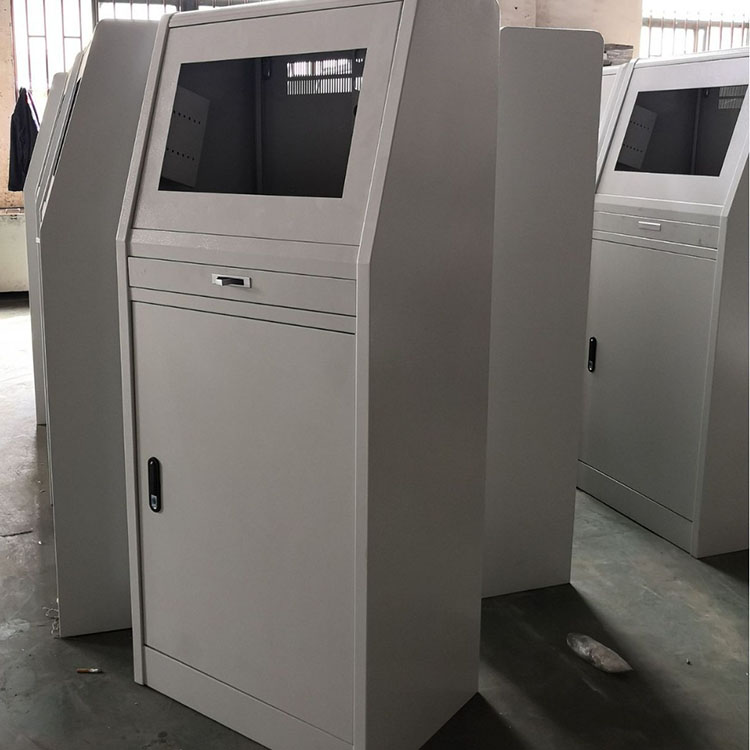
海安集装箱电力储能系统外壳钣金加工厂家,承接各种非标储能预制舱舱体定制加工,加工厂占地面积为2.5万+平方米,专业钣金加工团队,配备大功率激光切割机,数控折弯机,激光焊接机,氩弧焊接机,二保焊接机,龙门铣床,磷化喷涂流水线等高精密加工设备,源头自主加工厂家,支持来图来料加工定制,壳体防护等级可达54,欢迎各大商家前来咨询。
海安集装箱电力储能系统外壳钣金加工厂家,承接各种非标储能预制舱舱体定制加工,加工厂占地面积为2.5万+平方米,专业钣金加工团队,配备大功率激光切割机,数控折弯机,激光焊接机,氩弧焊接机,二保焊接机,龙门铣床,磷化喷涂流水线等高精密加工设备,源头自主加工厂家,支持来图来料加工定制,壳体防护等级可达54,欢迎各大商家前来咨询。
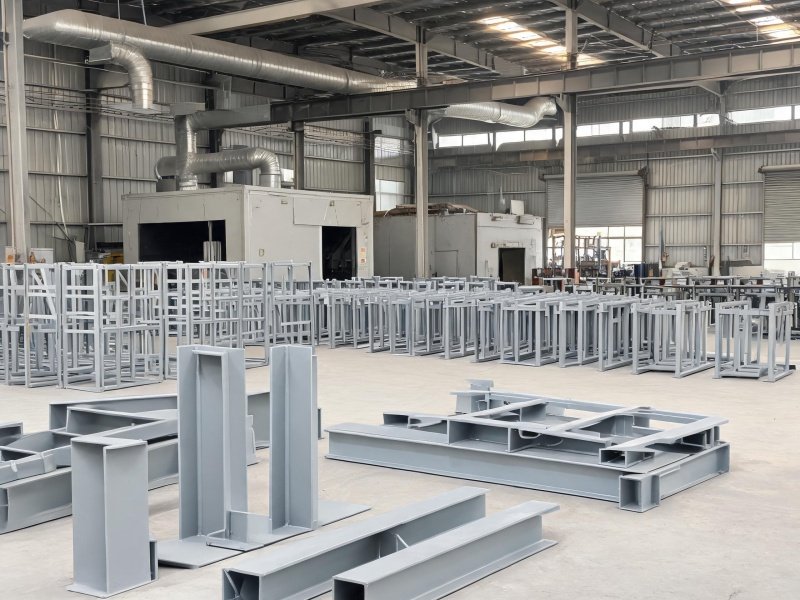
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房。
集装箱电力储能外壳钣金加工工艺:
一、图纸评审与工艺策划
1. 核对总装图、钣金展开图、开孔位置(线缆孔、通风口、消防口、检修门),确认 IP 防护等级、荷载、抗震要求。
2. 材料选型:常用Q235B、Q355B热轧板 / 冷轧板;沿海盐雾环境选用 SPA-H 耐候钢或热镀锌基板,板材厚度:侧板 2~4mm,顶板 4~6mm,底框架 8~12mm。
3. 工艺拆分:箱体分为底座框架、侧墙板、顶板、前后门、检修盖板;预留焊接收缩量、折弯回弹补偿量。
二、数控下料
设备:光纤激光切割机;板材展开切割,各类开孔、散热百叶、定位孔、吊耳孔;切割无挂渣、坡口均匀,尺寸公差 ±0.5mm;去除切割毛刺。
三、折弯成型
数控折弯机加工墙板、门板、包边、密封翻边;密封面折弯一次成型,保证平面度,防止后续密封条贴合不严漏水;设置回弹补偿。
四、焊接加工(核心工序)
1. 焊接方式:CO₂气体保护焊为主,薄板间断焊,底座承重连续焊;
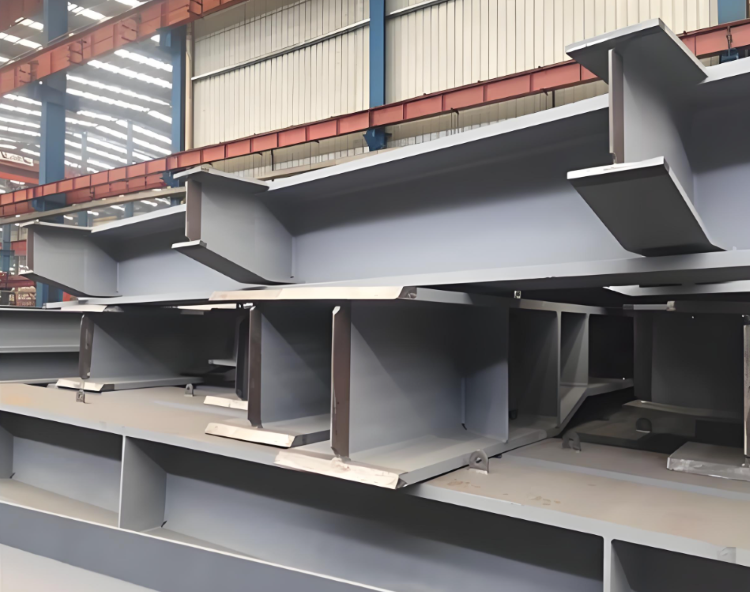
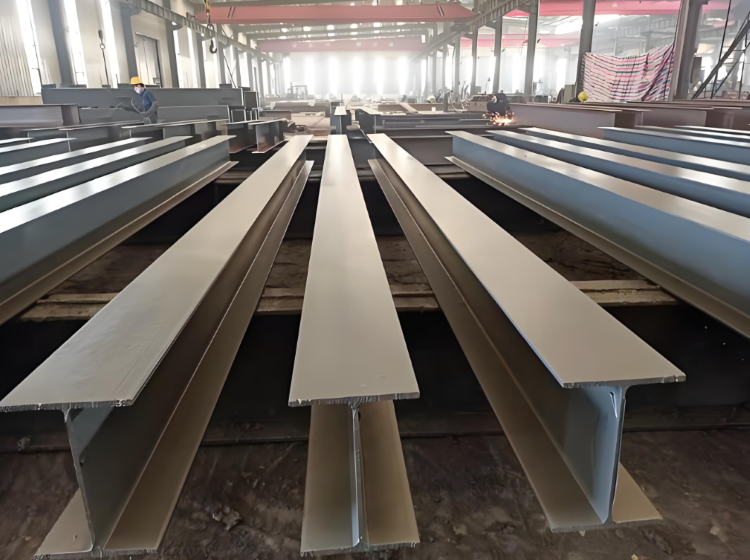
2. 焊接要求:底座箱型框架满焊,保证承载、抗震;外壁焊缝尽量布置内侧,外部尽量少外露焊缝,减少漏水点;焊缝连续、无气孔、夹渣、裂纹;焊缝打磨平顺;密封区域焊缝做连续密封焊,杜绝针孔渗漏;
3. 焊后处理:时效校正 / 火焰校正,消除焊接应力,控制箱体变形,是储能外壳最关键控制点,防止后期门板关不严、密封失效。
五、打磨、清渣、缺陷修补
焊渣、飞溅全部打磨清理;焊缝气孔、裂纹返修;尖角倒圆角,避免割破密封胶条。
六、表面前处理(防腐基础)
1. 除油脱脂,清除焊接油污;
2. 喷砂 / 抛丸:Sa2.5 级,去除氧化皮、锈蚀,增加涂层附着力。
七、表面涂装
主流方案:环氧底漆 + 户外聚酯粉末喷塑,涂层厚度 80~120μm;耐紫外线、耐盐雾≥1000h;喷塑无流挂、针孔、漏喷;密封槽、安装螺纹孔做遮蔽保护。
八、二次机加工与附件装配
喷塑完成后,加工精密安装孔、安装吊耳、铰链、门锁、排水阀、密封压条、防爆泄压口、接地端子;
密封胶条连续安装,接头无缝对接;箱体底部设置排水结构,防止箱内积水。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

如皋10kv光伏一二次并网预制舱外壳加工厂