
邮箱
vip@ntpentu.com
vip@ntpentu.com
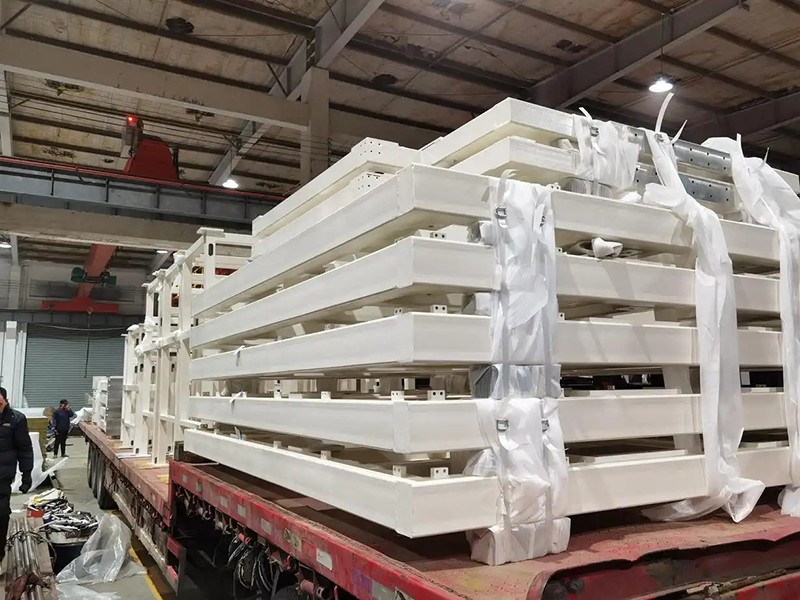
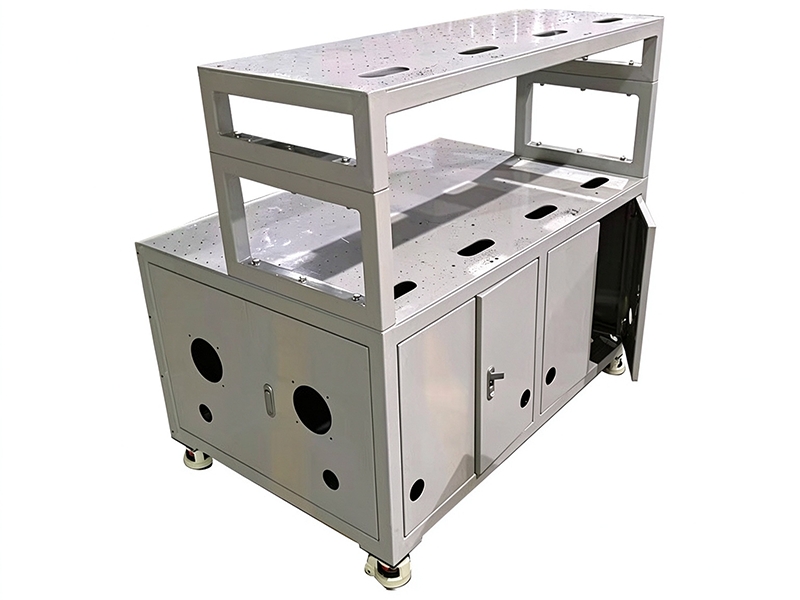
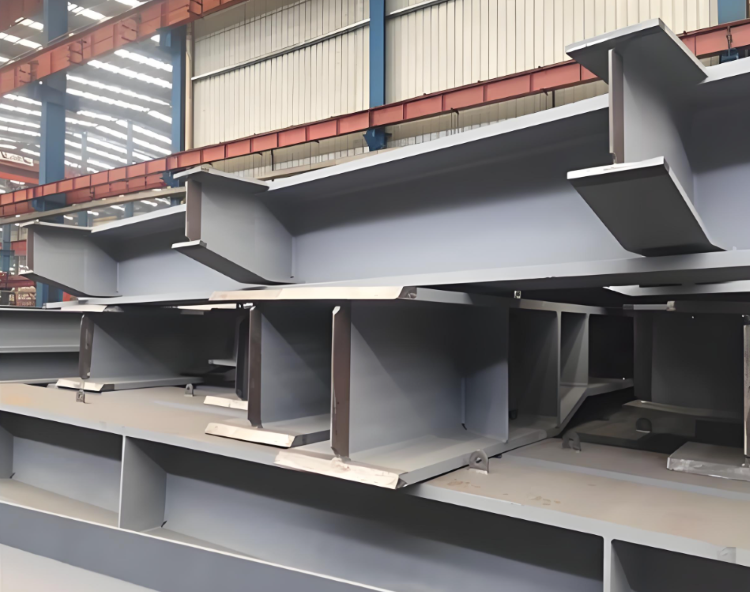
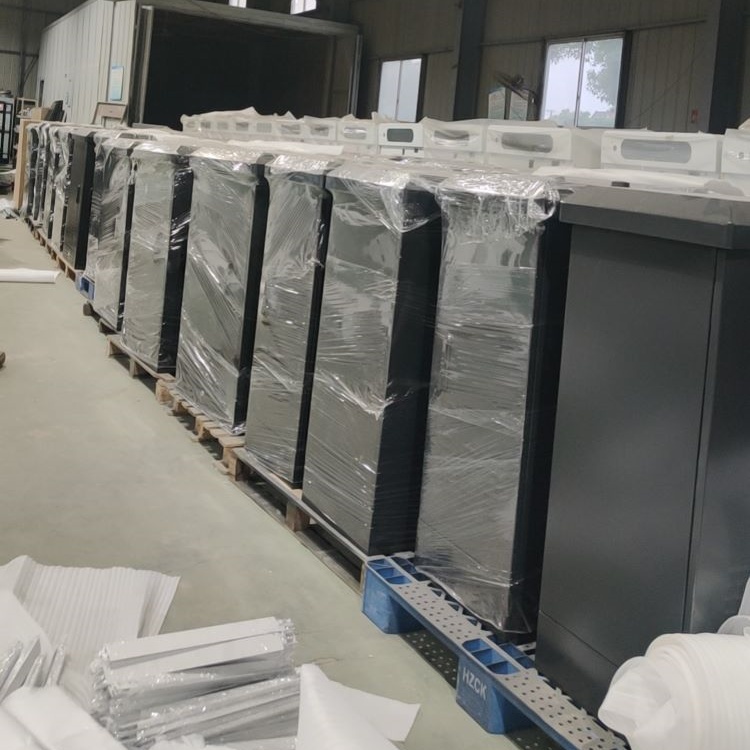
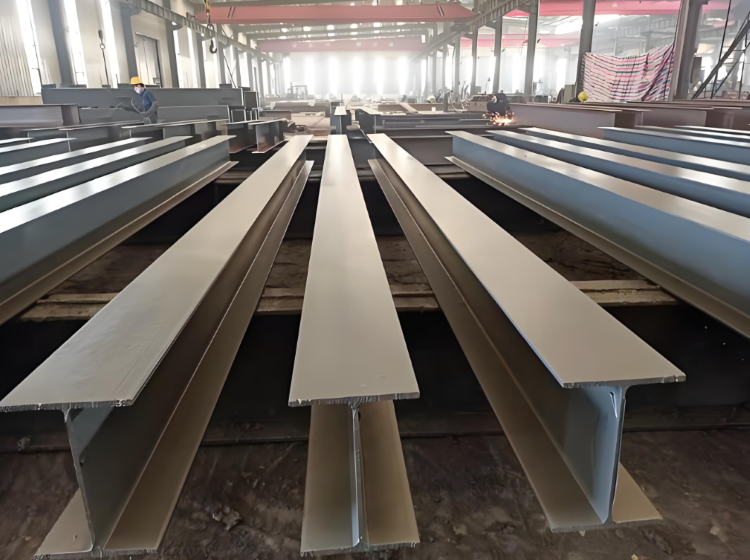
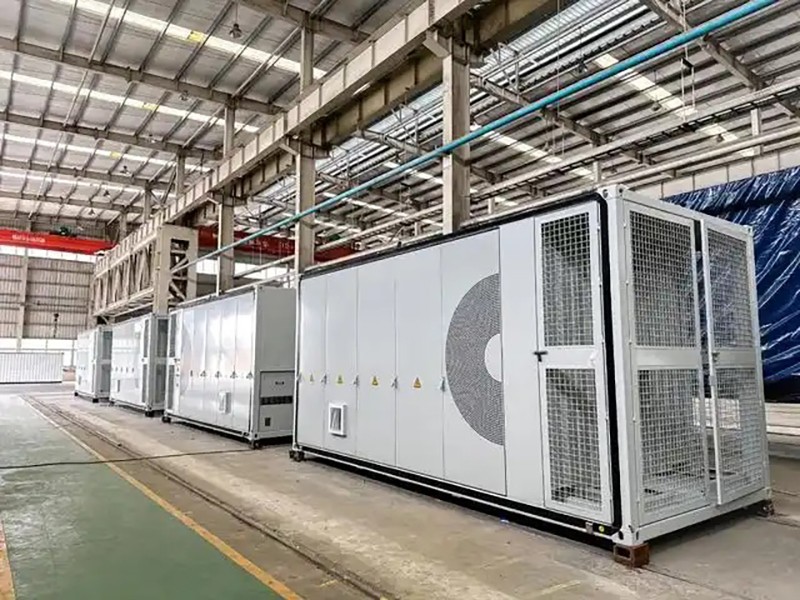
盐城大型机架钢结构件喷塑厂家,承接大型机架钢结构件喷塑加工,涂层附着力强,耐冲击,抗腐蚀,工件前期经过喷砂 / 抛丸除锈、除油预处理,静电粉末喷涂,高温固化成型,把控膜厚、平整度,减少流挂、漏喷缺陷,适合大尺寸、重型机架批量加工,配套焊接、钣金一站式服务,欢迎各大商家前来咨询
盐城大型机架钢结构件喷塑厂家,承接大型机架钢结构件喷塑加工,涂层附着力强,耐冲击,抗腐蚀,工件前期经过喷砂 / 抛丸除锈、除油预处理,静电粉末喷涂,高温固化成型,把控膜厚、平整度,减少流挂、漏喷缺陷,适合大尺寸、重型机架批量加工,配套焊接、钣金一站式服务,欢迎各大商家前来咨询。
具体喷塑加工流程:
1. 焊后预处理
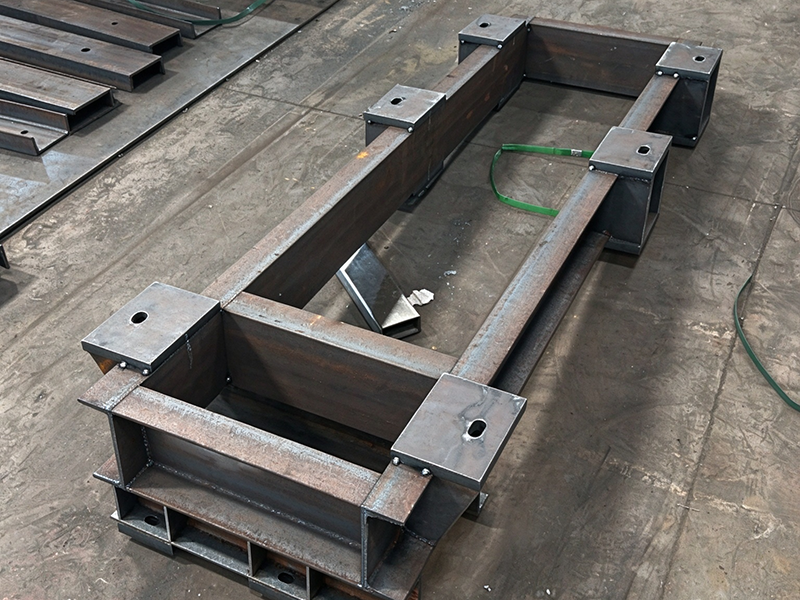
打磨焊瘤、飞溅、尖角,锐角倒 R≥2mm;封闭方管必须开排水孔 + 透气孔(10~20mm),防止积水、积气、固化针孔;焊接缺陷补焊、打磨找平。
2. 前处理
油污、盐分残留是缩孔、脱塑第一原因
重型机架首选:喷砂 / 抛丸 Sa2.5 级,粗糙度 40–80μm,去除氧化皮、锈蚀;喷砂后4 小时内必须喷粉,防止返锈;
薄板机架:脱脂→水洗→表调→锌系磷化(磷化膜 2~4g/m²)→纯水清洗→烘干;划格法附着力可达 0 级;
3. 上件吊装
焊接专用吊耳,多点接地;大型机架采用行吊悬挂,保证接地良好,避免静电弱、内腔不上粉。
4. 静电喷粉
喷枪电压 60–80kV,枪距 200–300mm;外表面自动喷涂,内角、管腔、焊缝人工补喷,克服法拉第笼屏蔽;薄喷多层,避免堆粉橘皮。
粉末选型:室内用环氧粉末;户外 / 储能设备用聚酯粉末(耐候);高盐雾沿海选聚酯 / TGIC。
5. 高温固化(大型机架重点管控)
固化标准:工件温度180~200℃,保温 10–15min;
大型构件不能只看炉温!厚钢吸热慢,必须用炉温测试仪测工件本体温度;升温过快会产生水汽针孔,厚机架建议阶梯升温。
6. 冷却、检验、下件
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
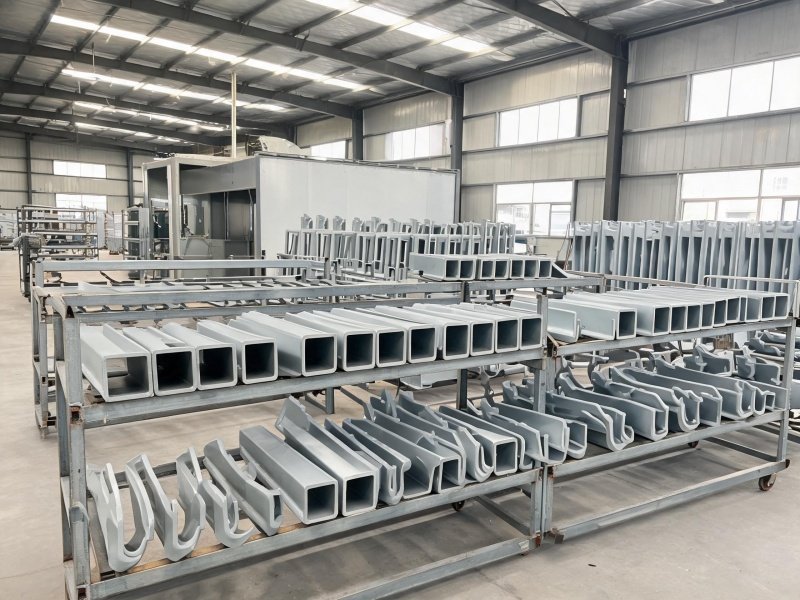

淮安装配式机房钢结构喷塑加工