
邮箱
vip@ntpentu.com
vip@ntpentu.com
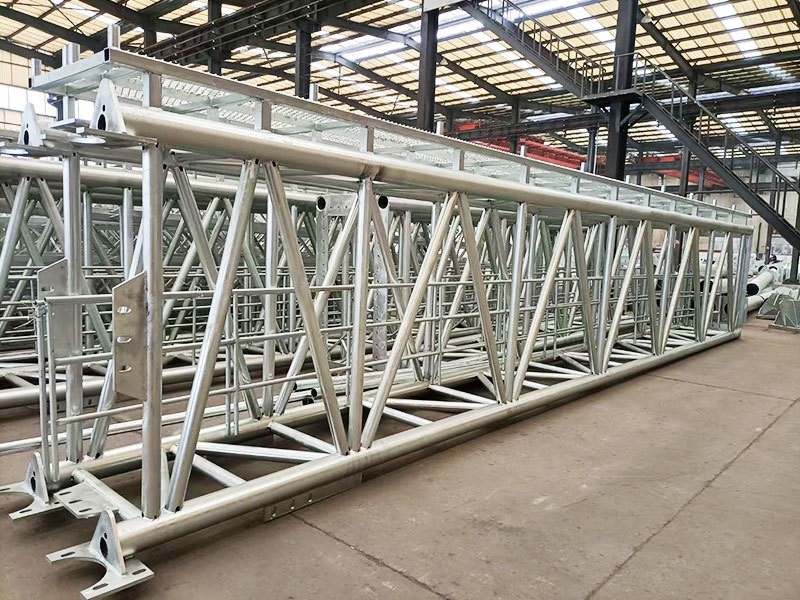
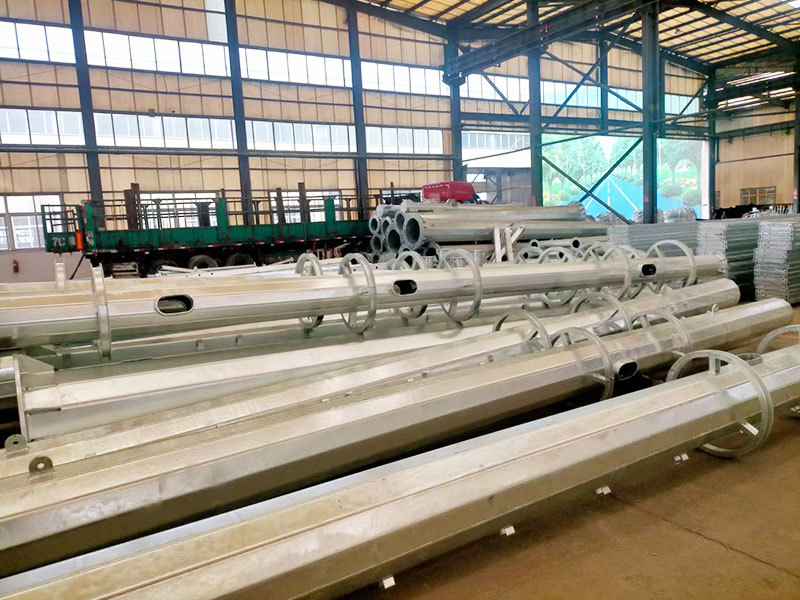
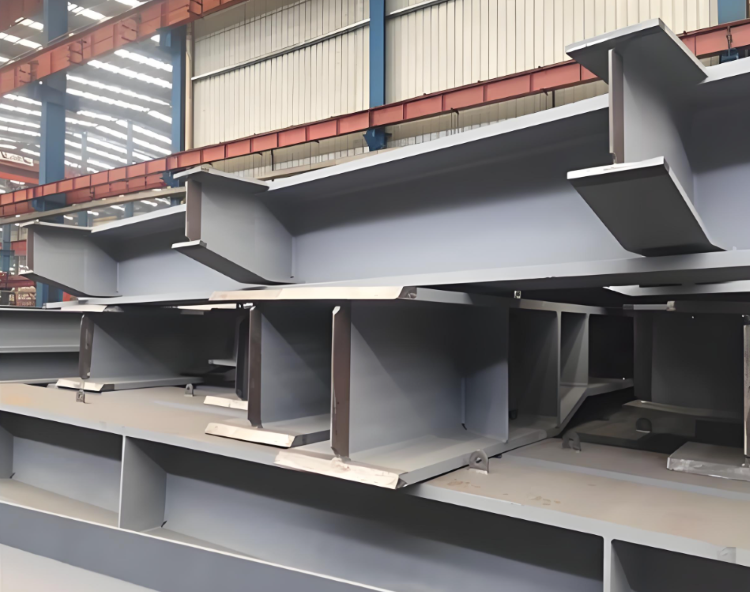
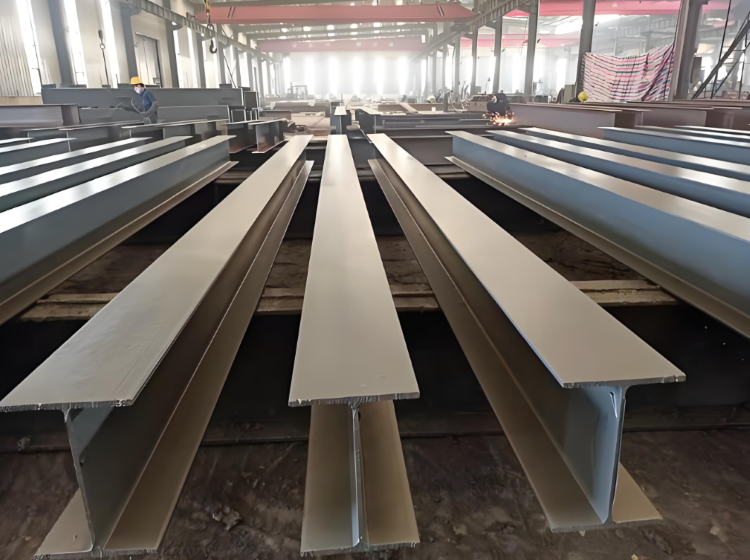
如皋大型钢结构件喷塑厂家,提供喷砂预处理→除油除锈→静电粉末喷涂→高温固化→成品检测,可承接大尺寸、异形、多规格管桁架批量喷塑,支持现场构件预处理 + 工厂喷涂一体化服务,严格按照钢结构防腐验收标准质检,稳定保障大跨度钢结构工程质量,涂层厚度均匀,焊缝、相贯线、复杂节点均可完整包覆。
如皋大型钢结构件喷塑厂家,提供喷砂预处理→除油除锈→静电粉末喷涂→高温固化→成品检测,可承接大尺寸、异形、多规格管桁架批量喷塑,支持现场构件预处理 + 工厂喷涂一体化服务,严格按照钢结构防腐验收标准质检,稳定保障大跨度钢结构工程质量,涂层厚度均匀,焊缝、相贯线、复杂节点均可完整包覆。
具体加工流程:
一、工件预处理
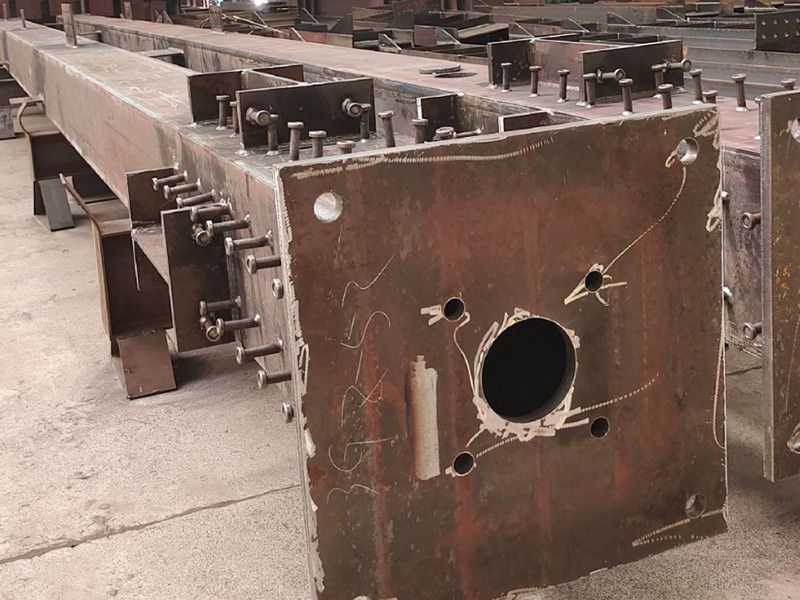
切割、相贯口、焊接全部完成;清除焊渣、飞溅、焊瘤,打磨焊缝尖角;校正变形,螺栓孔、摩擦面、定位基准、对接坡口贴耐高温遮蔽胶带,防止粉末覆盖影响现场拼接。
二、上挂、接地
用导电吊具,挂具定期清塑打磨,保证可靠接地;多支点吊挂,防止桁架自重变形,管件缝隙、相贯焊缝朝向喷枪,尽量减少喷涂死角;多层桁架要预留粉末通道,避免遮挡。
三、前处理(防腐关键)
大型钢结构桁架主流方案:抛丸 / 喷砂为主,化学前处理为辅。除锈等级 Sa2.5 级,粗糙度 Ra3.2~6.3μm。
1. 预脱脂:喷淋 / 浸泡去除切削油、焊油、防锈油。
2. 多级水洗。
3. 机械除锈(抛丸 / 开放式喷砂):圆管内壁条件允许可做内喷砂;不能内喷砂的管材,务必把管外相贯焊缝、转角、死角重点打砂;
3. 转化处理:锌系磷化 / 无铬锆化,生成转化膜提升附着力。
4. 终水洗 → 烘干。
四、静电粉末喷涂
1. 粉末选型:户外场馆、天桥、屋面桁架 → 耐候聚酯粉末;室内桁架可用环氧 / 环氧聚酯。
2. 喷涂参数:静电 60~80kV;喷枪距离工件 150–250mm,匀速移动。
3. 喷涂顺序:先喷死角、相贯焊缝、管材内侧,再喷大面;角钢 / 管材棱角薄喷效应明显,边角补枪。
4. 膜厚:常规户外管桁架 80–120μm;沿海重腐蚀环境 120~150μm。
5. 粉末回收:旋风 + 滤芯回收,粉末循环使用。
五、固化烘烤
1. 粉末:耐候聚酯粉,工件本体温度 180~200℃,保温 15–20min,以工件测温为准,不是炉表温度。
2. 大型桁架问题:炉内温差大,远端、厚管壁升温慢,必须多点测温;厚壁管材要延长升温时间。
3. 冷却:出炉自然风冷至 50℃以下方可下挂,高温触碰易划伤涂层。
六、下挂、拆遮蔽、修补、检验
1. 拆除高温胶带,清理挂点;挂点位置打磨、局部补喷固化。
2. 外观检验:无色差、露底、针孔、气泡、流挂、桔皮超标;焊缝、相贯口无漏喷。
3. 抽检性能:涂层厚度,百格划格附着力,冲击、铅笔硬度,盐雾:普通户外≥72h,沿海≥1000h。
七、成品包装、转运
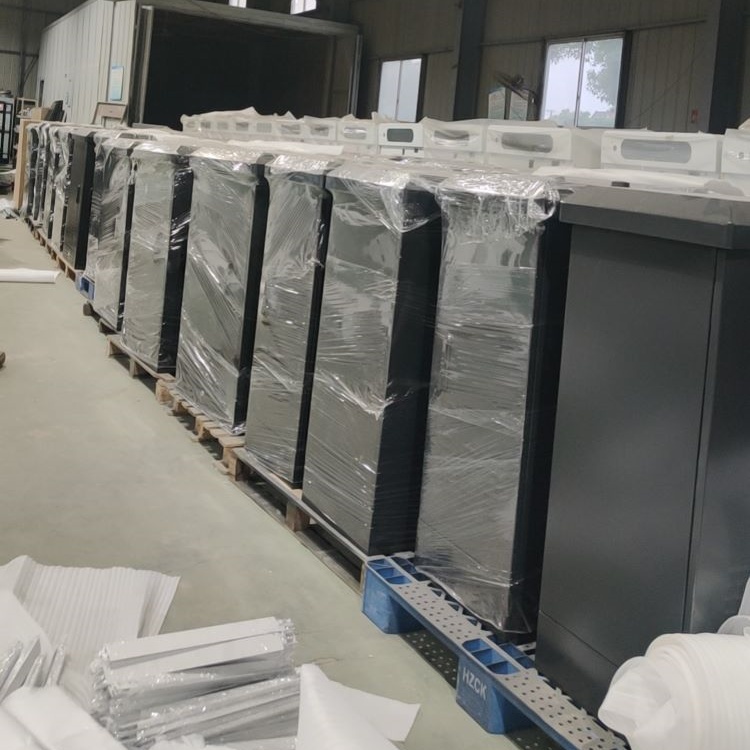
桁架体型大,采用软包装保护涂层;吊装用吊带,严禁钢丝绳直接摩擦塑面;构件编号标识,按拼装顺序打包,防止磕碰掉漆。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通铁塔塔材喷塑厂家