
邮箱
vip@ntpentu.com
vip@ntpentu.com
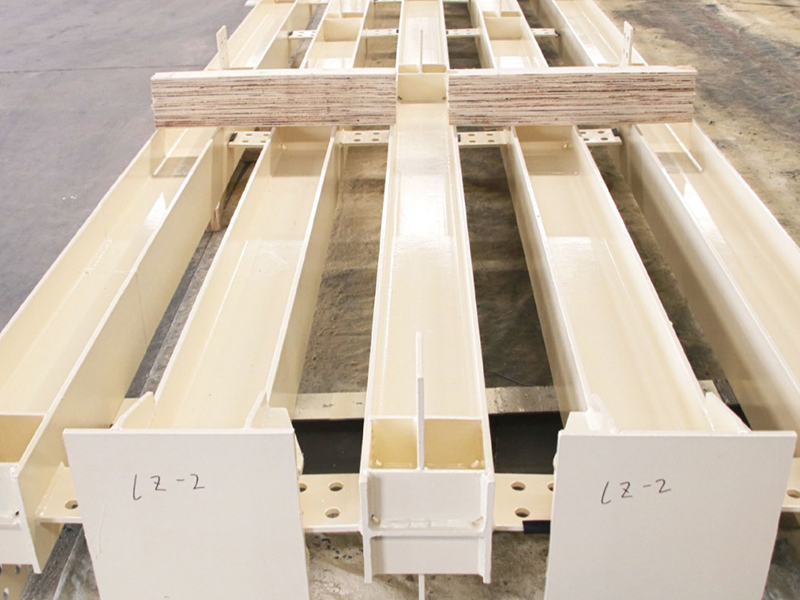
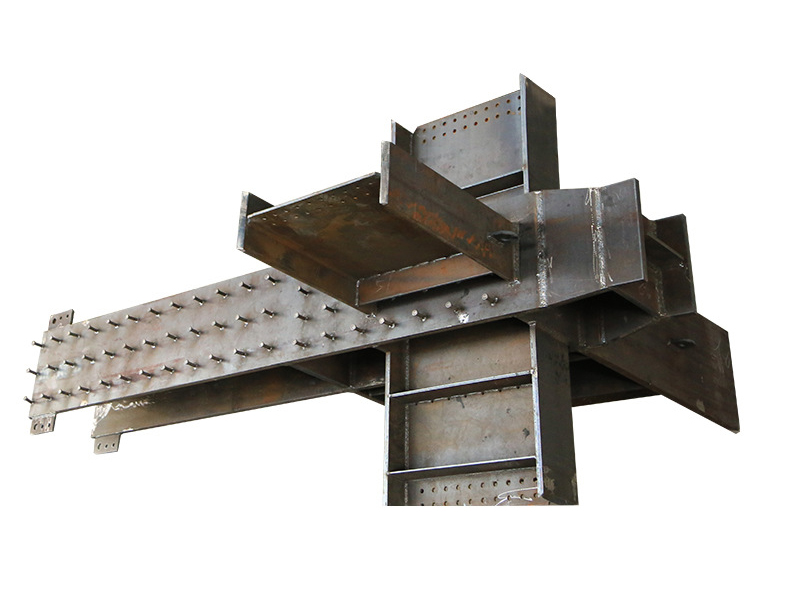
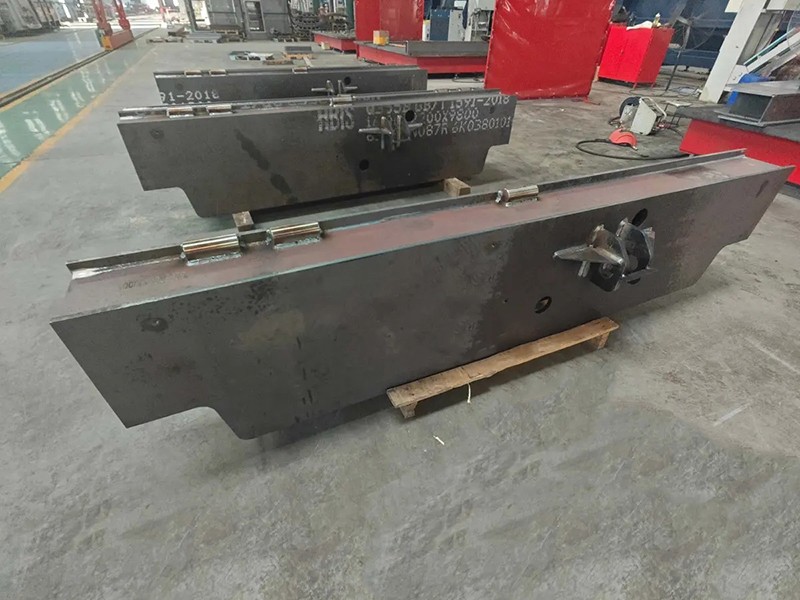
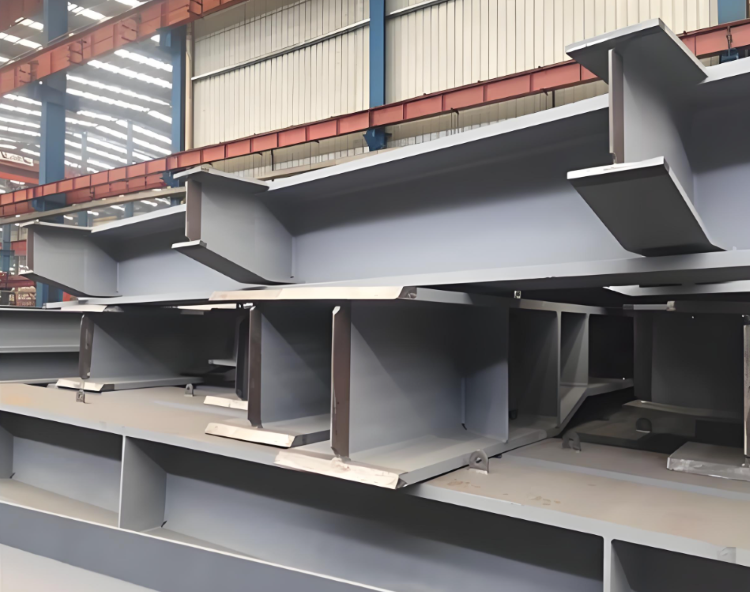
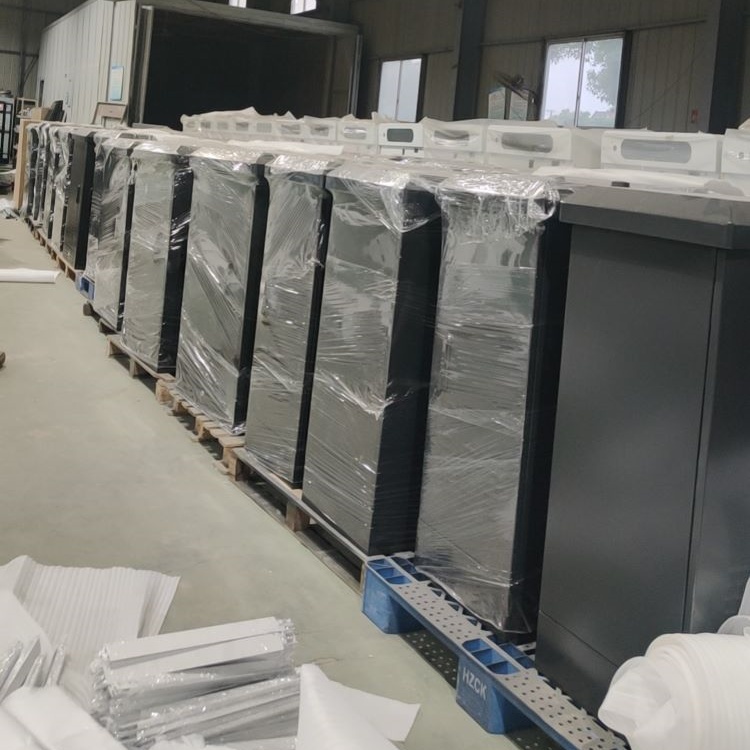
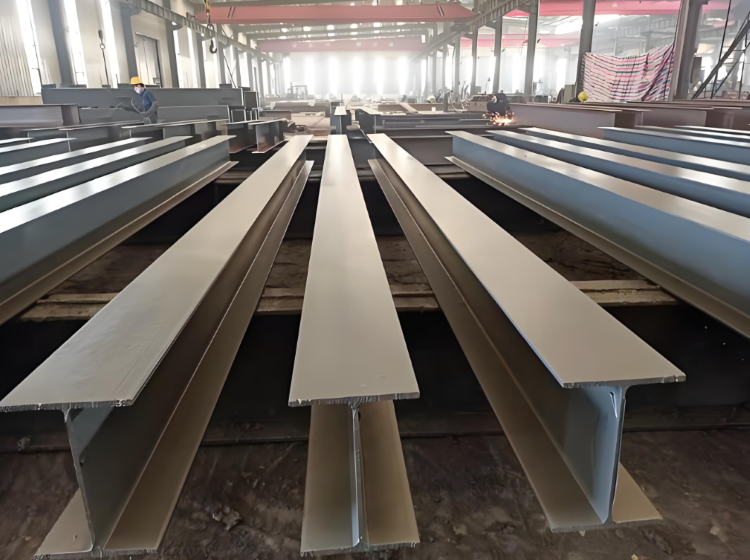
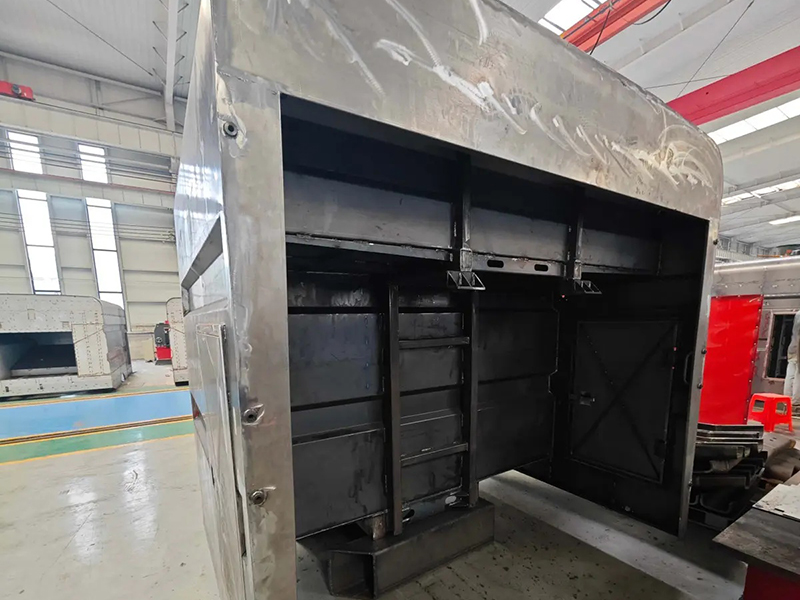
淮安大型石化钢结构喷塑厂家,承接各种非标专业承接大型石化钢结构喷塑加工,依托密闭自动化喷涂流水线,配套完善前处理工艺,为石化管廊支架、设备钢构架、平台立柱、爬梯护栏、钢结构底座提供高性能粉末喷塑防护,采用石化专用重防腐环氧粉末,吊挂自动化静电喷涂 + 盲区人工补喷;分段升温固化,以工件金属温度管控固化参数,欢迎各大商家前来咨询
淮安大型石化钢结构喷塑厂家,承接各种非标专业承接大型石化钢结构喷塑加工,依托密闭自动化喷涂流水线,配套完善前处理工艺,为石化管廊支架、设备钢构架、平台立柱、爬梯护栏、钢结构底座提供高性能粉末喷塑防护,采用石化专用重防腐环氧粉末,吊挂自动化静电喷涂 + 盲区人工补喷;分段升温固化,以工件金属温度管控固化参数,欢迎各大商家前来咨询。
喷涂加工流程:
前处理工艺:决定附着力的关键
大型石化钢构件体积巨大,前处理通常采用通过式抛丸工艺。设备最大通过尺寸可达15米长×2.5米宽×2.5米高,钢丸粒径0.8~1.2mm,抛射速度70~80m/s,除锈等级达到Sa2.5级,表面粗糙度Ra 50~80μm。
抛丸后必须用压缩空气吹扫清除残留钢丸和粉尘,特别是内腔和死角部位需逐一检查。构件上的安装配合面和螺纹孔应采用硅胶遮蔽盖封堵,遮蔽件需耐受200℃固化温度不变形。
静电粉末喷涂工艺
大型钢构件的喷塑以静电粉末喷涂为主流。由于构件表面积大,需分段喷涂:先喷内腔和死角,再喷外表面主立面,最后喷顶面,保证各区域涂层均匀。
固化工艺
固化是涂层性能最终成型的环节。粉末喷涂后,工件需送入大型烘烤房进行固化。固化温度一般为180~220℃,时间15~20分钟。对于厚壁或大型构件,固化条件可调整为200℃×20分钟或180~200℃×15~20分钟。工件入炉前预热至80℃可防止塑粉流挂,固化完成后,构件应采用风冷方式冷却,冷却风速控制在2~3 m/s,冷却至环境温度±5℃范围内后方可进行检验、包装。
质量检验与验收
大型石化钢结构喷塑的质量检验应贯穿材料进场、施工过程、成品验收三个阶段。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


苏州装配式学校钢构件喷塑加工厂家