
邮箱
vip@ntpentu.com
vip@ntpentu.com
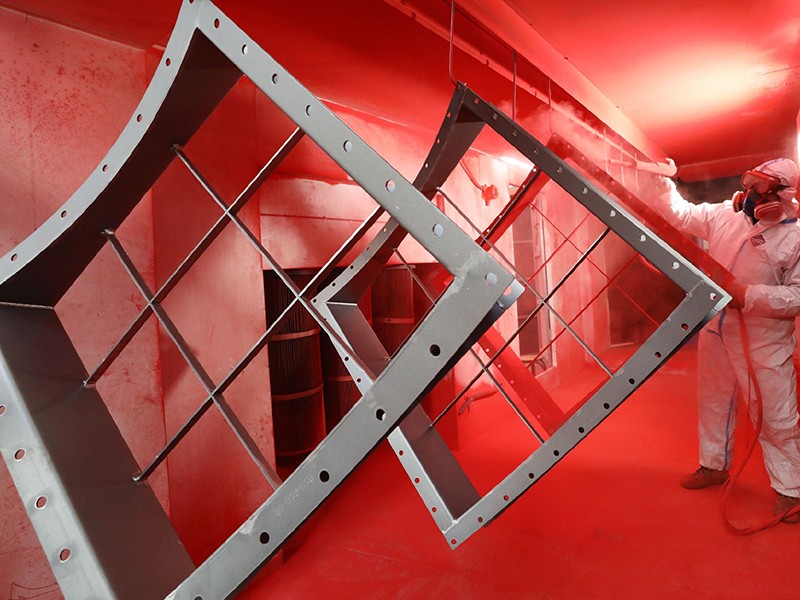
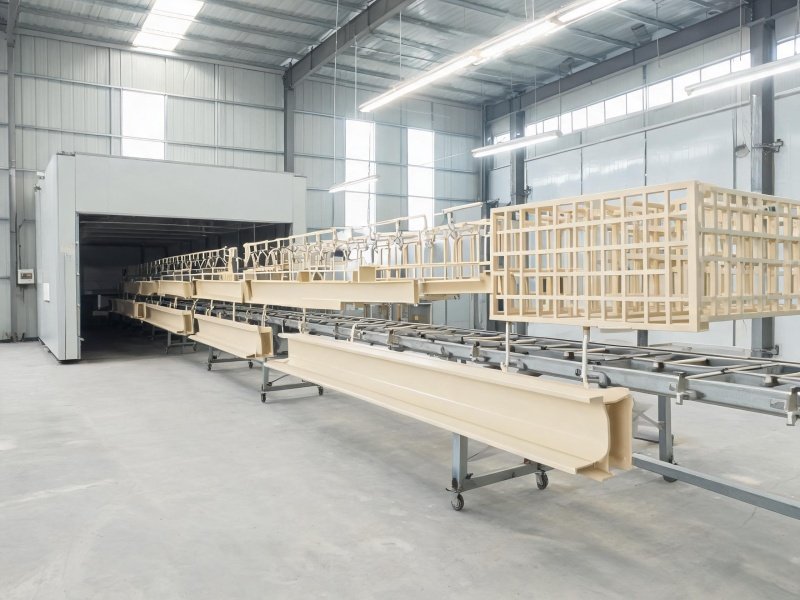
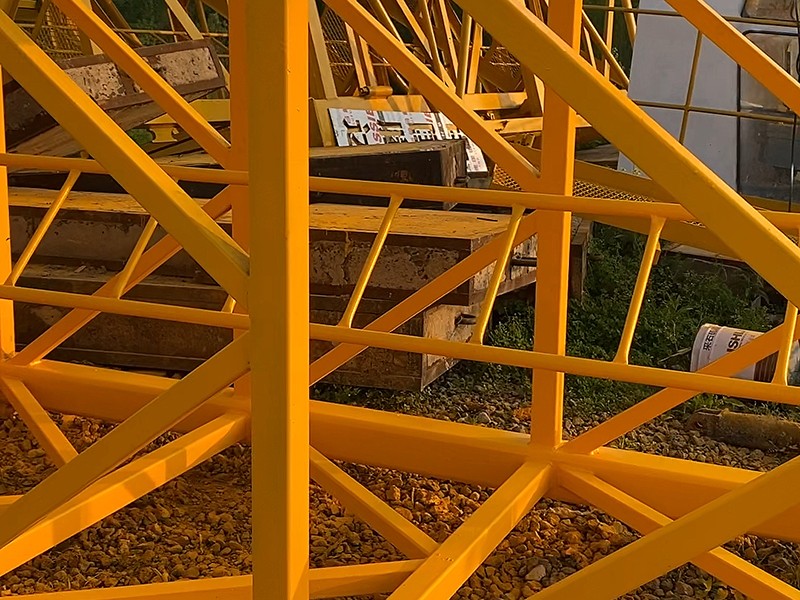
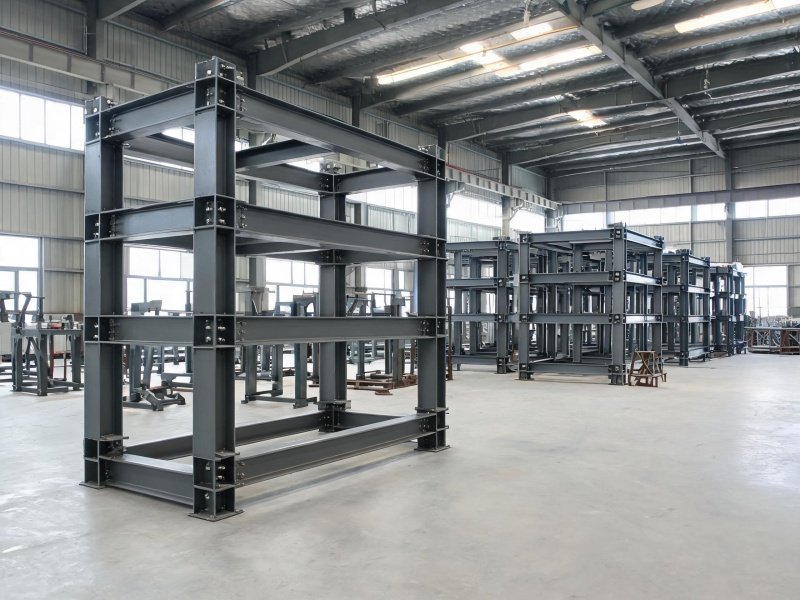
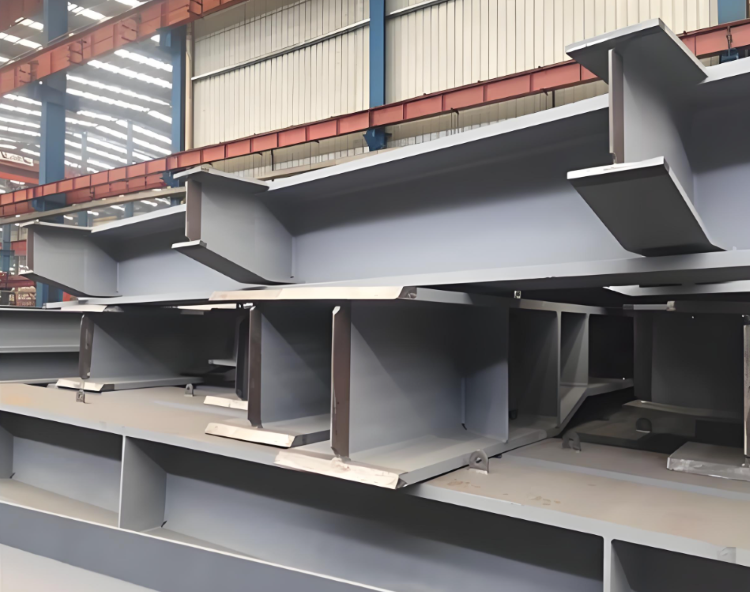
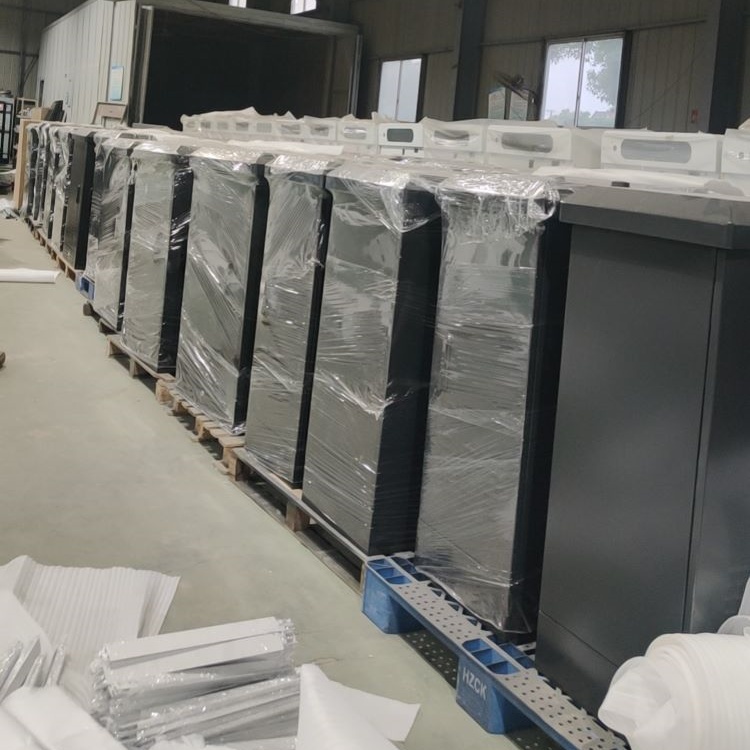
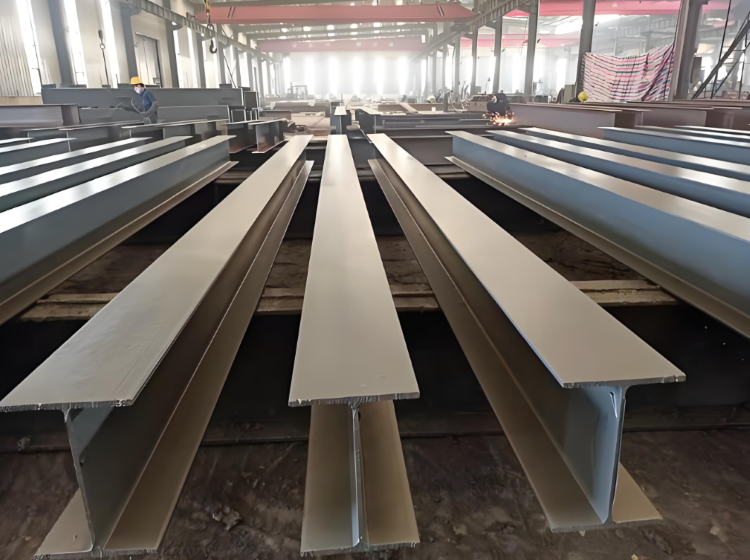
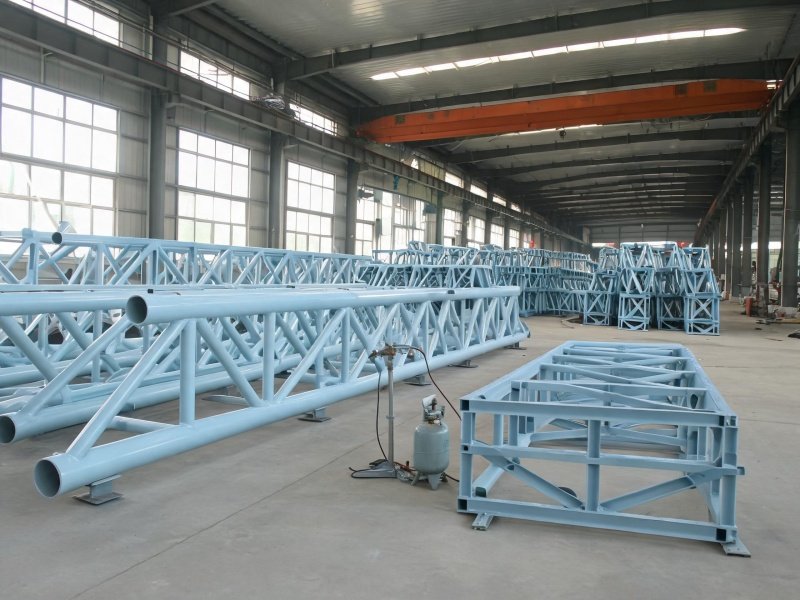
南通非标异形钢结构件喷塑加工厂家,承接各种非标钢构件喷塑加工,配备通过式抛丸机,轨道式磷化喷涂流水线,超大烘烤房,户外场景使用可稳定保质10年以上,不褪色、不粉化、不锈蚀,定制高光、亚光、砂纹、皱纹、磨砂等多种肌理效果,覆盖百余种色系选择,色彩饱和度高、附着力强、固色性极佳,量大从优,欢迎各大商家前来咨询
南通非标异形钢结构件喷塑加工厂家,承接各种非标钢构件喷塑加工,配备通过式抛丸机,轨道式磷化喷涂流水线,超大烘烤房,户外场景使用可稳定保质10年以上,不褪色、不粉化、不锈蚀,定制高光、亚光、砂纹、皱纹、磨砂等多种肌理效果,覆盖百余种色系选择,色彩饱和度高、附着力强、固色性极佳,量大从优,欢迎各大商家前来咨询。
静电粉末喷涂工艺
1. 工件上挂与接地
工件挂装在导电挂钩,接地电阻<1MΩ;复杂件采用旋转工装,喷涂时工件缓慢转动,让死角轮流朝向喷枪;定期打磨挂钩上的积粉,保证导电良好。
2. 喷涂参数(异形件和普通平板不一样)
粉末类型:户外聚酯(耐候);室内环氧(高防腐);
常规电压:60–80kV;深腔凹槽调低至 40–55kV(降低法拉第屏蔽);
枪距:150–250mm;
雾化气压:0.4–0.6MPa;
出粉量:薄喷多次,单次轻喷,避免厚积橘皮;
膜厚目标:普通室内 70–90μm;户外 / 沿海盐雾80–110μm。
3. 喷涂顺序(异形件操作规范)
1)先喷死角、内腔、焊缝、凹槽(预喷补喷);
2)再喷大曲面、平面;
3)多次薄喷,不要一次厚喷;深腔可用长杆弯枪、辅助导电棒改善上粉;
4)过喷粉末进入粉末回收系统,筛分回用。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

无锡冷库钢结构喷塑加工厂家