
邮箱
vip@ntpentu.com
vip@ntpentu.com
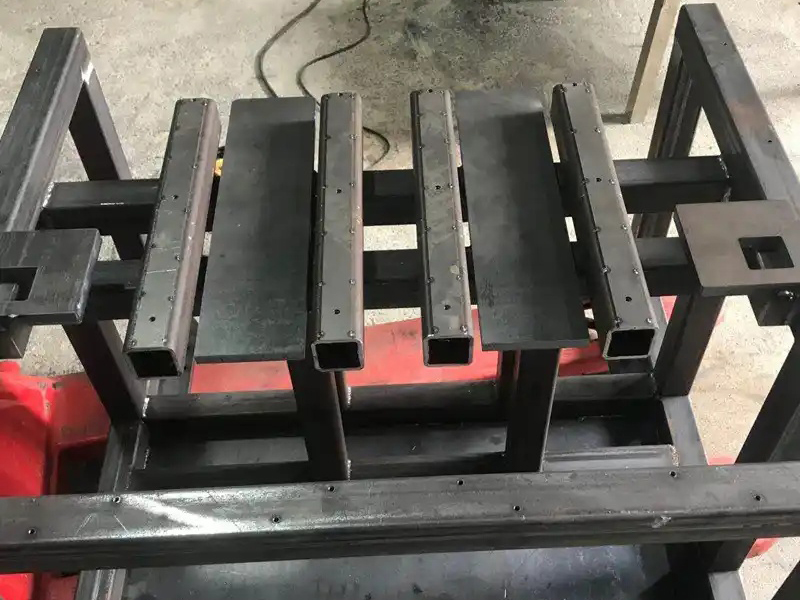
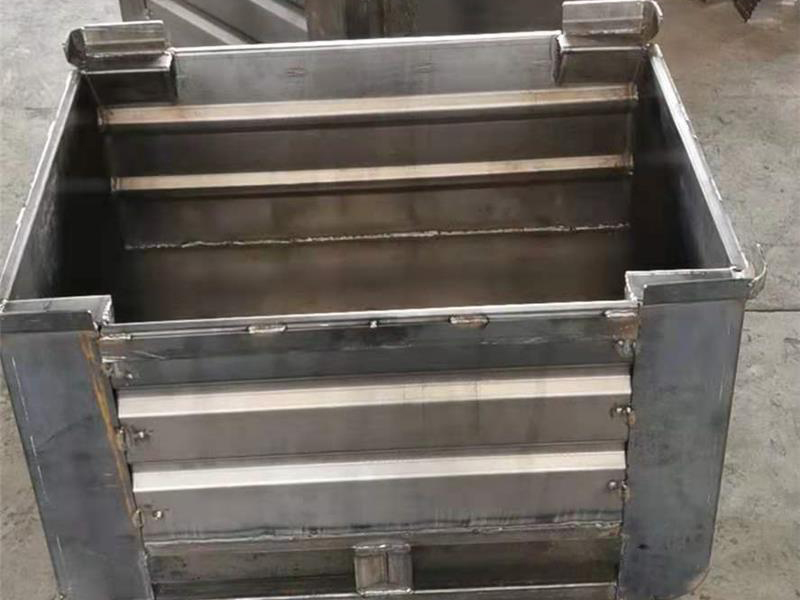
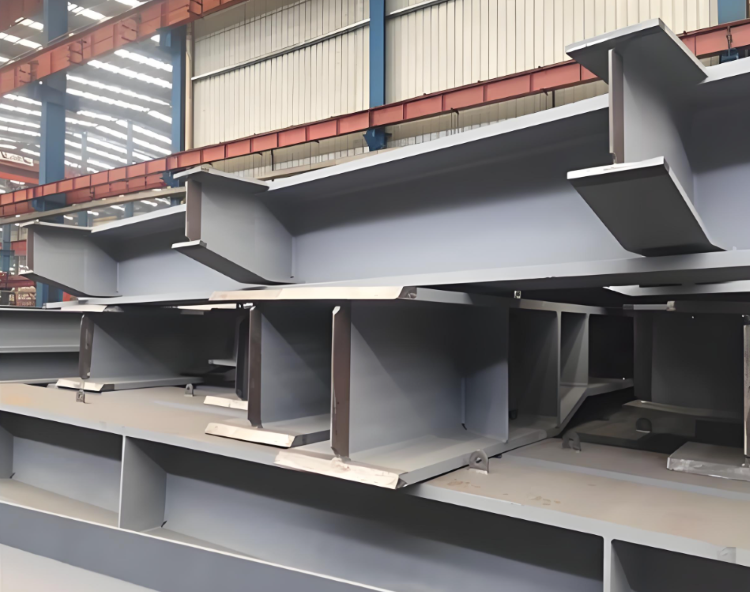
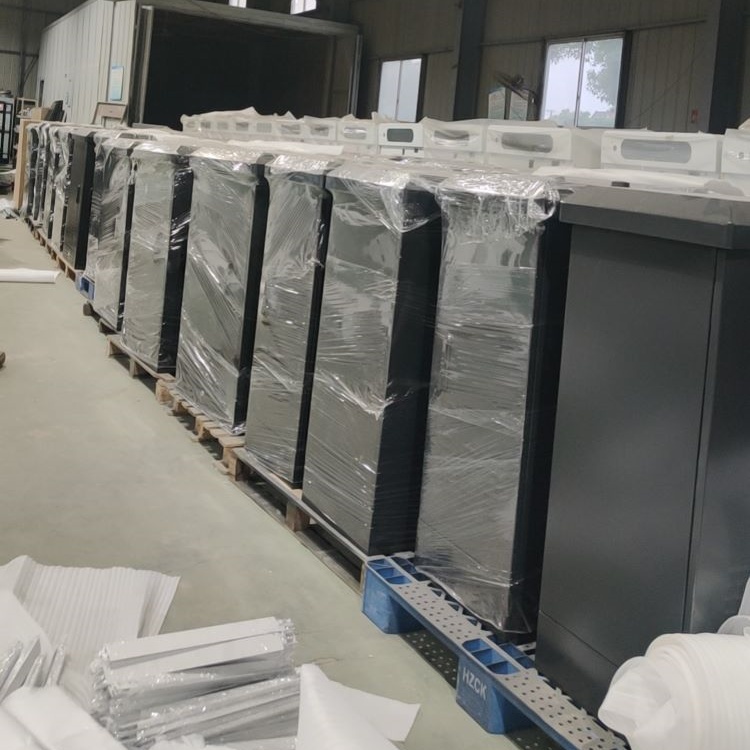
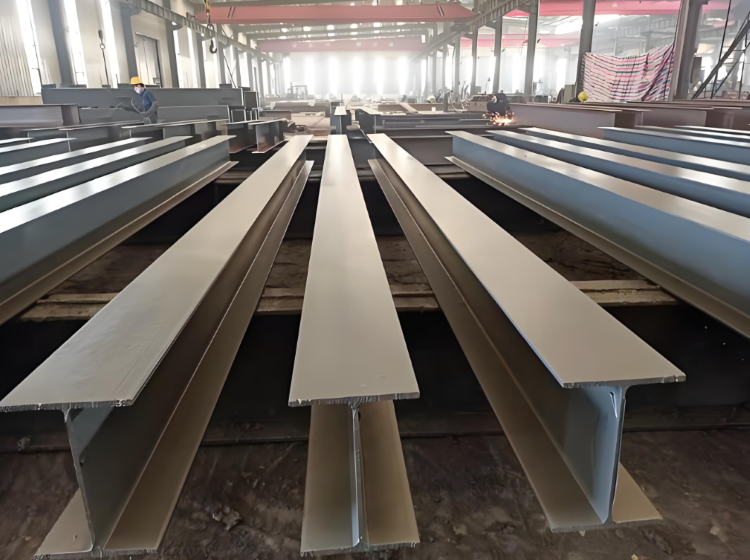
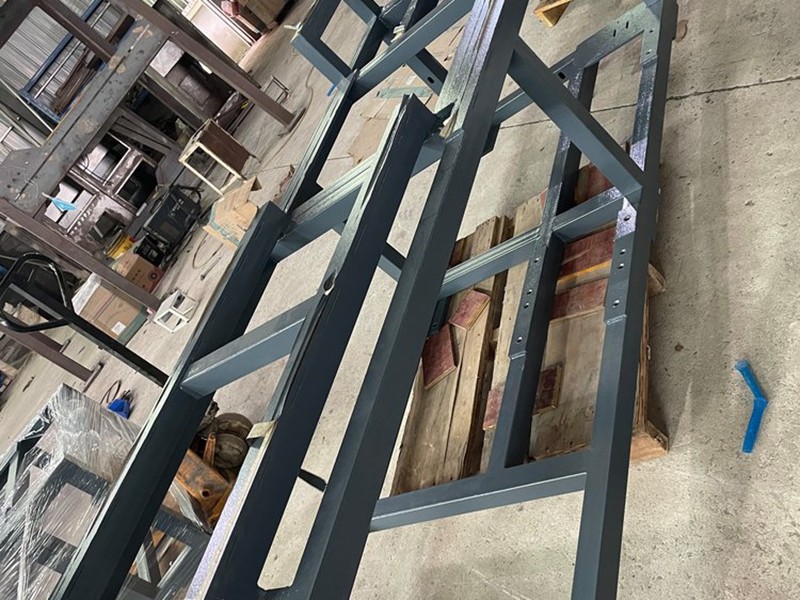
海安非标异形工业机架焊接厂家,加工厂占地面积为2.5万+平方米,专业焊接加工团队,提供各类异形设备机架,异形设备基座,自动化产线异形支架等多种钢结构件定制加工,灵活采用多种焊接加工方式,焊缝强度,结构稳定性全面达标,此外提供焊接之后的打磨,机加工,喷塑等加工工艺,欢迎各大商家前来咨询
海安非标异形工业机架焊接厂家,加工厂占地面积为2.5万+平方米,专业焊接加工团队,提供各类异形设备机架,异形设备基座,自动化产线异形支架等多种钢结构件定制加工,灵活采用多种焊接加工方式,焊缝强度,结构稳定性全面达标,此外提供焊接之后的打磨,机加工,喷塑等加工工艺,欢迎各大商家前来咨询。
具体加工流程:
1. 原材料与下料
常用材质:Q235B、Q355B,重载机架可用 Q355NL;激光切割机切割厚板;异形轮廓数控切割;切割后清理割渣、切口裂纹;厚板对接、承载受力焊缝开 V/X 坡口。
2. 工装胎架定位
异形机架不能靠简单划线组对:制作简易刚性工装胎,固定基准面、定位挡块;异形斜撑、不规则连接板全部限位,防止焊接过程移位。
3. 组对与定位焊
定位焊使用与正式焊缝同型号焊材;定位焊缝短而分散,每段 30~50mm,间隔 150~250mm;位置避开应力集中拐角、焊缝起弧收弧位置。
4. 焊接工艺(异形机架核心难点:扭曲变形)
主体框架:CO₂气体保护焊(GMAW),成型好、效率高;狭小死角、修补:手工电弧焊 SMAW;
焊接策略:
对称分段跳焊:不要连续沿着一侧一次性焊完;对角交替焊接,分散热量;
多层多道小电流,禁止大电流一次性焊满,热量过大极易造成机架扭曲、平面度超差;
厚板、Q355 高强钢,焊接前预热;
多筋板交叉位置,控制焊接顺序,减少应力集中。
5. 焊后消应力处理
重载、高精度设备机架,对长期稳定性要求高,局部热处理消应力;
高精度机架(安装导轨、电机底座)必须消应力,否则后续机加工后会缓慢变形,设备运行抖动。
6. 校正、打磨、无损检测
消应力后复测三维尺寸、平面度、垂直度;变形超差采用冷校正,谨慎使用热校正(防止局部应力再次失衡);打磨焊缝,去除飞溅、焊瘤;机架棱角倒钝。
7. 机加工(高精度机架)
消应力完成后再进行机加工:铣安装基准面、镗孔、钻安装孔。
8. 表面处理
喷砂 Sa2.5 级,去除氧化皮;底漆 + 面漆,也可静电喷塑;螺纹孔、精密安装面贴保护膜遮蔽,防止油漆污染。
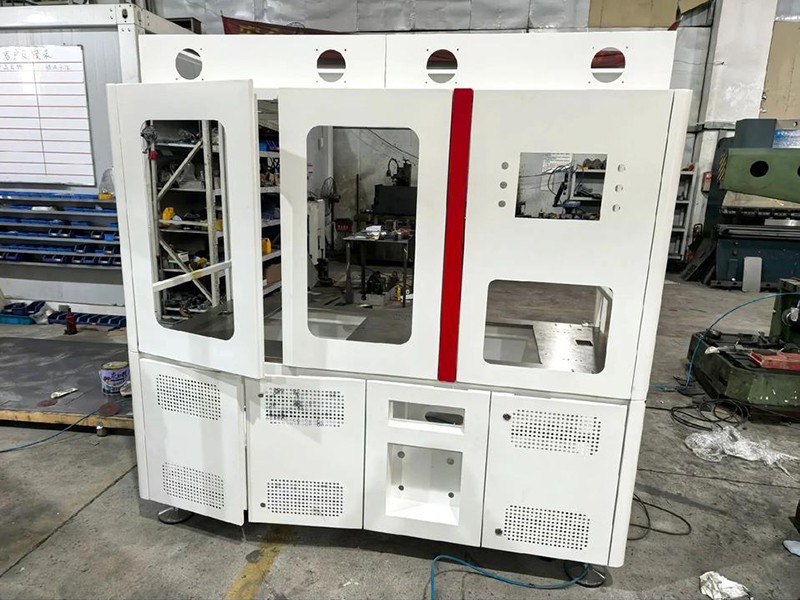
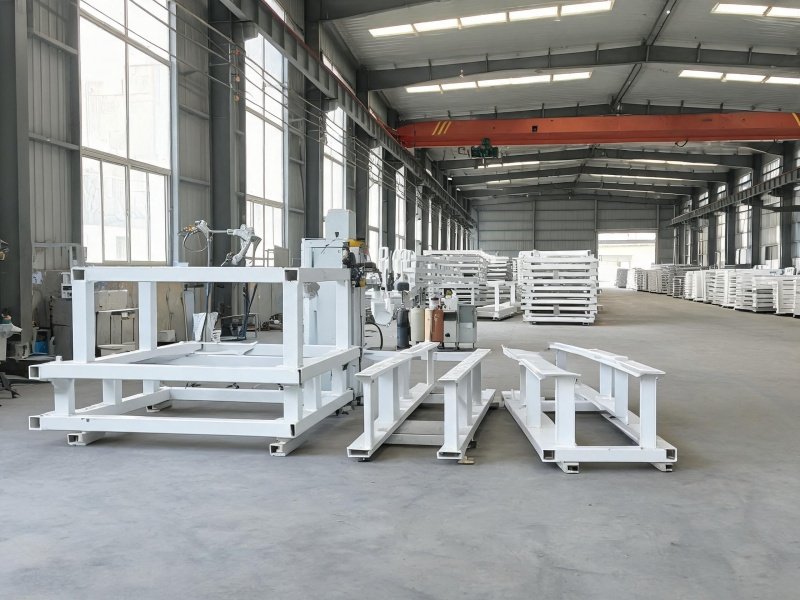
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南通两层钢平台焊接定制加工厂家