
邮箱
vip@ntpentu.com
vip@ntpentu.com
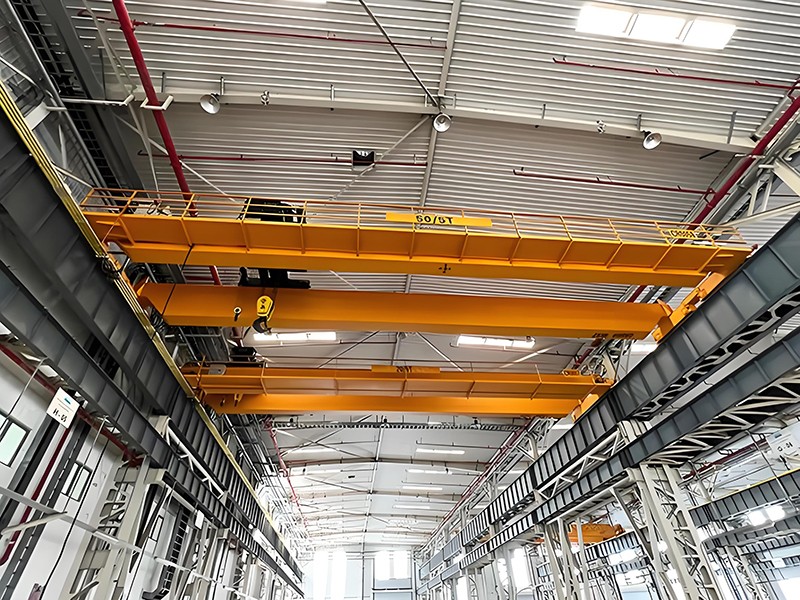
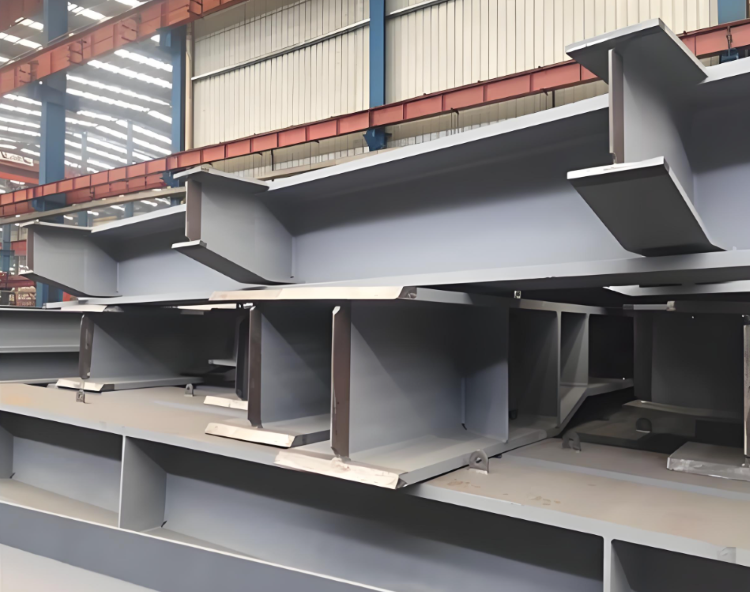
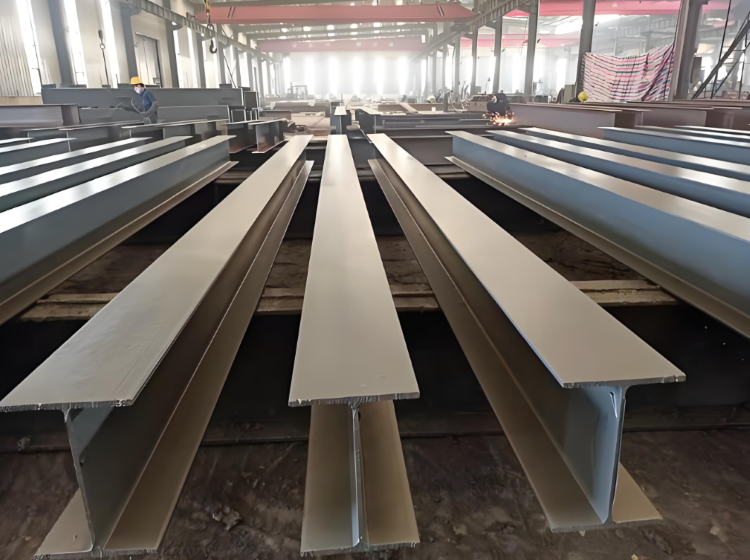
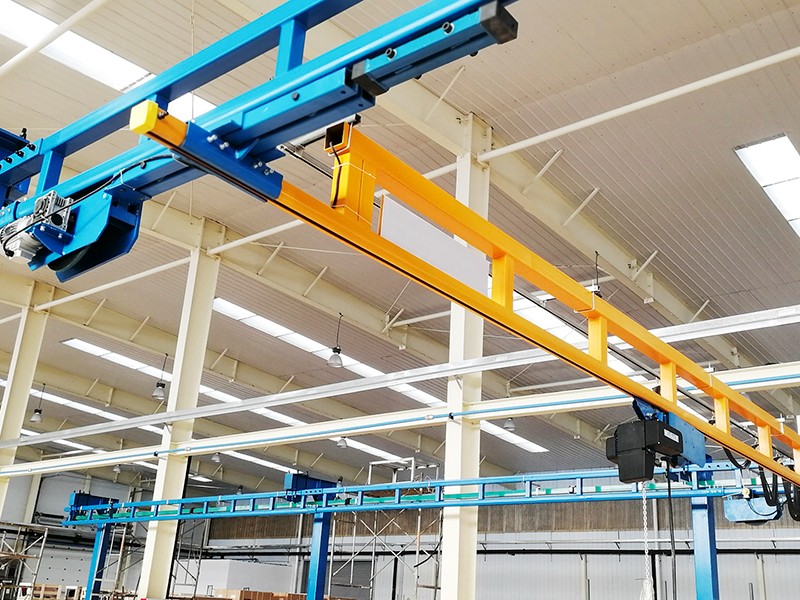
淮安起重机箱型臂架焊接制造厂家,对外承接各类起重机设备钢构焊接订单,严格把控焊接变形,焊缝质量和形位公差,满足起重机械结构规范,专业工装完成箱型拼接,关键位置多层多道焊接,焊后去应力处理,此外提供焊后打磨,机加工,喷塑等配套工艺,欢迎各大商家前来定制
淮安起重机箱型臂架焊接制造厂家,对外承接各类起重机设备钢构焊接订单,严格把控焊接变形,焊缝质量和形位公差,满足起重机械结构规范,专业工装完成箱型拼接,关键位置多层多道焊接,焊后去应力处理,此外提供焊后打磨,机加工,喷塑等配套工艺,欢迎各大商家前来定制。
一、焊接控制变形方法:
起重机箱形臂架为起重设备核心承重构件,其焊接制造的核心挑战在于控制薄壁长箱形结构在密集焊缝下的焊接变形,所以采用分段断续焊:将每条纵向焊缝分成三段进行焊接,采用同时焊接与断续焊接相结合的方法,降低上翘及旁弯变形,减少应力集中,同时优化焊接顺序:先焊内部筋板与腹板的角焊缝,再焊纵向主焊缝。纵向焊缝由中间向两端分段退焊。
二、箱形臂架完整焊接制造工艺流程:
1. 原材料检验与下料预处理
将钢板切割下料,对翼板、腹板、隔板精准切割,加工焊接坡口;下料后钢板校平,去除氧化皮、油污、毛刺,构件按节段编号,厚板坡口做无损预检,防止板材分层缺陷。
2. 工装组对,箱型拼装
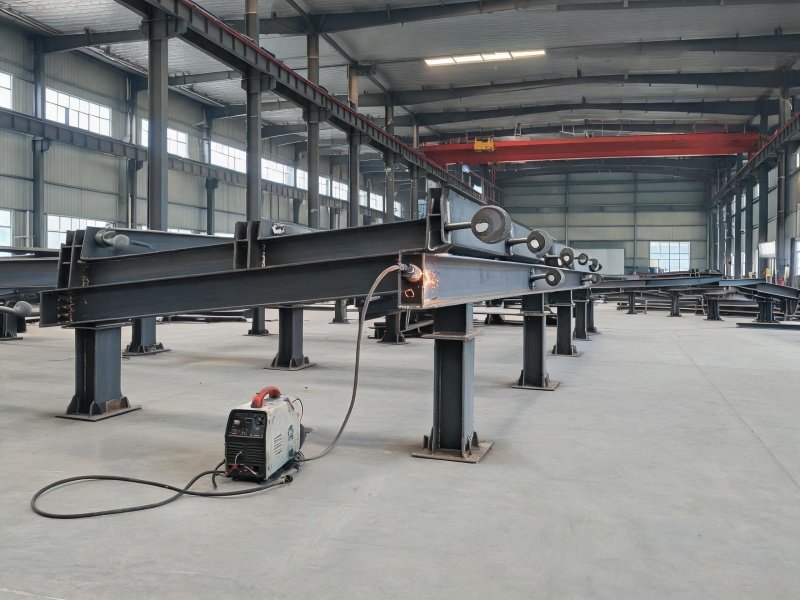
依托专用箱型臂架拼装工装,依次定位翼板、腹板、内部横隔板、加强筋。控制臂架直线度、截面尺寸、对角线公差。隔板与腹板、翼板间隙严格管控,采用定位点焊固定;定位焊选用同型号焊材,避开高应力区域,防止拼装移位。
3. 箱型主体焊接作业
以二氧化碳气体保护焊为主,厚板根部采用手工电弧焊封底。
4. 焊后消应力与修整打磨
焊接完成进行去应力时效处理,释放箱型结构高残余应力,避免臂架长期交变载荷下发生形变、开裂。
打磨外部焊缝,清理焊瘤、飞溅,焊缝圆滑过渡降低应力集中;对销轴孔、连接法兰基准面做好保护,为后续喷砂、涂装防腐做准备。
5. 焊缝无损检测与尺寸复测
翼腹板对接焊缝、隔板主焊缝等关键位置开展 UT 超声波探伤、MT 磁粉探伤,排查内部及表面裂纹,出具探伤报告。
复测臂架全长直线度、扭转变形、截面尺寸、销轴孔中心距等关键形位公差,保证多节臂架对接装配精度。
6. 分段试拼装校验
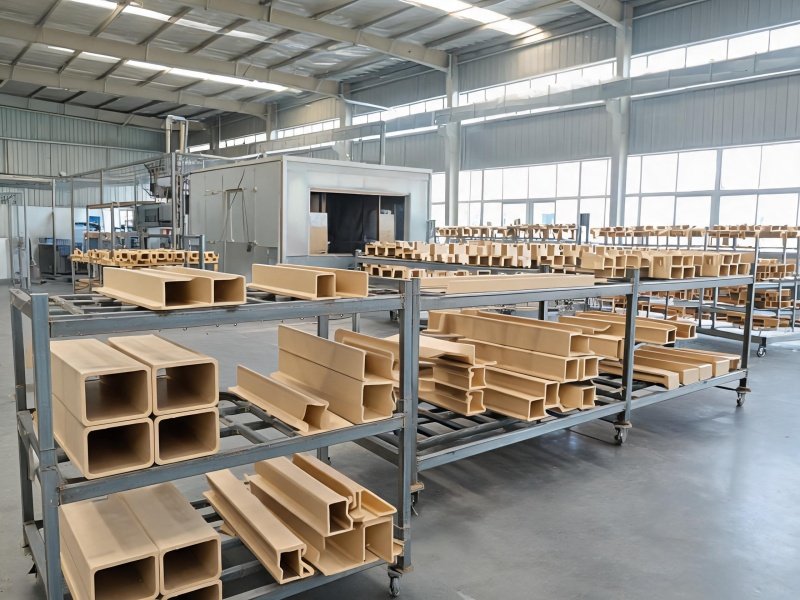
工厂内分段试拼,检查节段对接间隙、销轴装配顺畅度。检验合格后,转入表面防腐工序,可配套喷砂、喷塑加工。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

海安起重机桁架式臂架焊接厂家