
邮箱
vip@ntpentu.com
vip@ntpentu.com
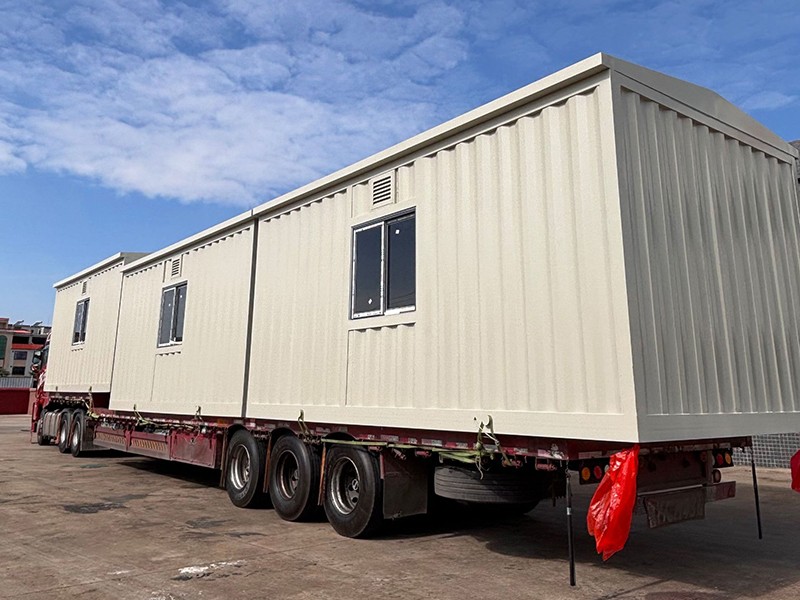
无锡离网电站移动预制方舱外壳加工厂家,承接各种非标移动储能预制舱壳体定制加工,加工厂占地面积为2.5万+平方米,配备完整的生产加工流程和高精密大品牌加工设备,源头自主加工厂家,支持来图来样加工定制,提供从材料到成型一站式加工解决方案,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
无锡离网电站移动预制方舱外壳加工厂家,承接各种非标移动储能预制舱壳体定制加工,加工厂占地面积为2.5万+平方米,配备完整的生产加工流程和高精密大品牌加工设备,源头自主加工厂家,支持来图来样加工定制,提供从材料到成型一站式加工解决方案,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
完整加工工艺流程
一、图纸三维深化、工艺评审
1. 三维建模,拆分底盘雪橇、舱体围护、内部设备基座;预留光伏进线、离网交流输出接口、通讯口、空调 / 通风、泄压口、消防开孔;
2. 设计减震支座、吊装耳、拖拽牵引座、防滑橇板;规划舱内高低压分区;
3. 编制 WPS 焊接工艺,厚板、动载焊缝明确探伤等级,评估运输颠簸带来的疲劳开裂风险。
二、下料、折弯、钣金成型
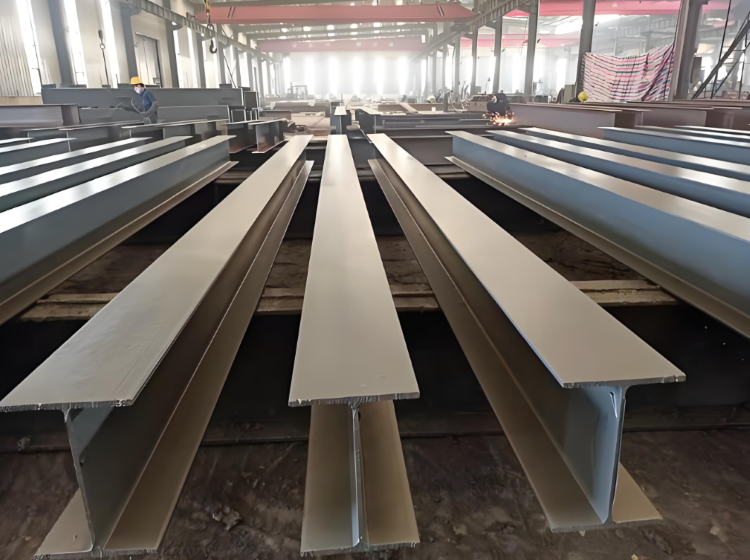
激光 / 等离子切割板材、型钢;数控折弯墙板、顶板、滴水檐、密封槽;预埋加厚设备底座安装板,所有开孔做翻边护圈,防止电缆割伤。
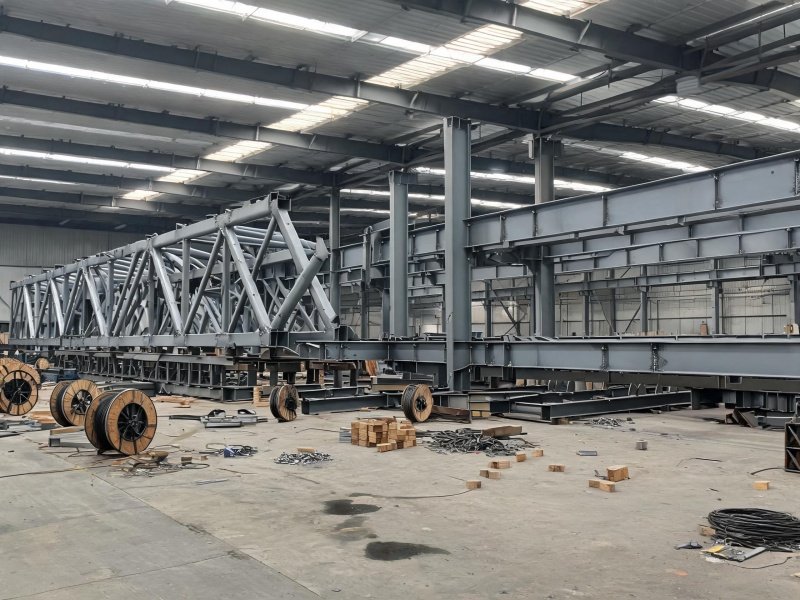
三、底盘雪橇 + 舱体框架焊接(移动舱核心工序)
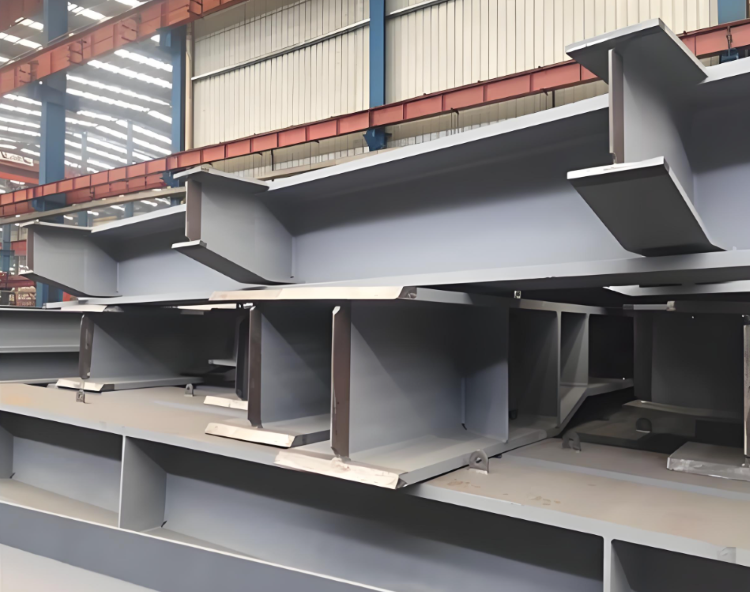
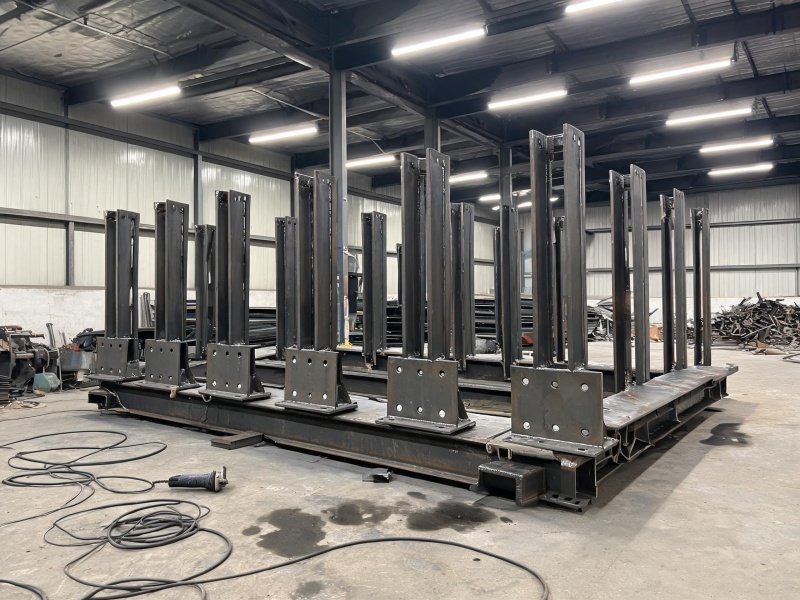
1. 工装定位组装雪橇 / 拖车底架,牵引耳、吊耳、承重主梁为关键受力件,连续满焊;
2. CO₂气体保护焊,动载关键焊缝采用二级焊缝,按需 MT/UT 探伤,防止运输疲劳裂纹;
3. 舱体立柱、顶梁、墙板拼装焊接;舱内高低压隔墙、电池 / PCS 支架预装焊接;
4. 焊后校正,消除焊接变形;底盘雪橇打磨,去除尖锐棱角,拖拽防刮。
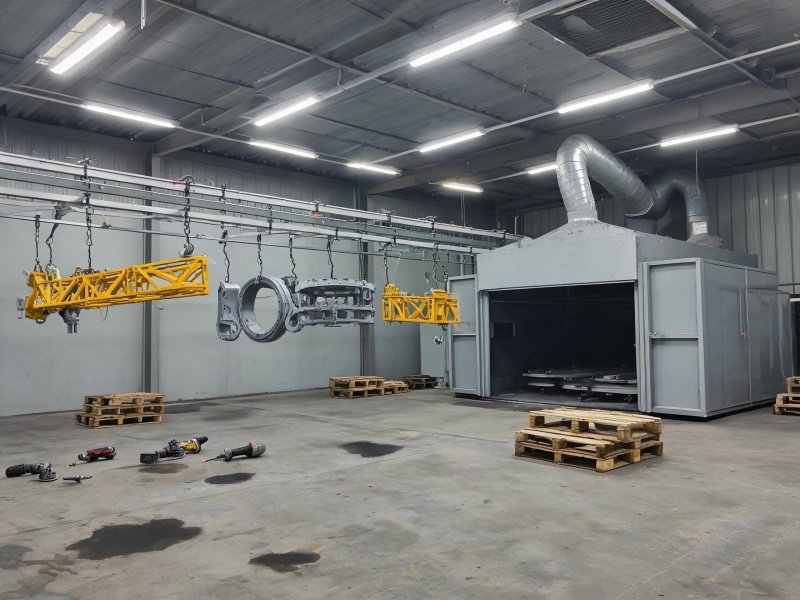
四、 前处理喷砂除锈
整体喷砂 Sa2.5 级,去除氧化皮油污;雪橇底板重点处理,野外拖拽极易磨损锈蚀。
五、重防腐涂装体系(野外恶劣环境)
C3 内陆野外:环氧富锌底漆 60μm + 环氧云铁中间漆 40μm + 聚氨酯面漆 60μm,总膜厚≥160μm;
C4 海岛 / 高粉尘盐雾:总膜厚≥220μm;雪橇底面增加耐磨环氧耐磨涂层;
可选静电喷塑,适合内陆干燥野外;高紫外线荒漠优先氟碳面漆。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


如皋储能电站光伏逆变器预制舱外壳加工厂