
邮箱
vip@ntpentu.com
vip@ntpentu.com
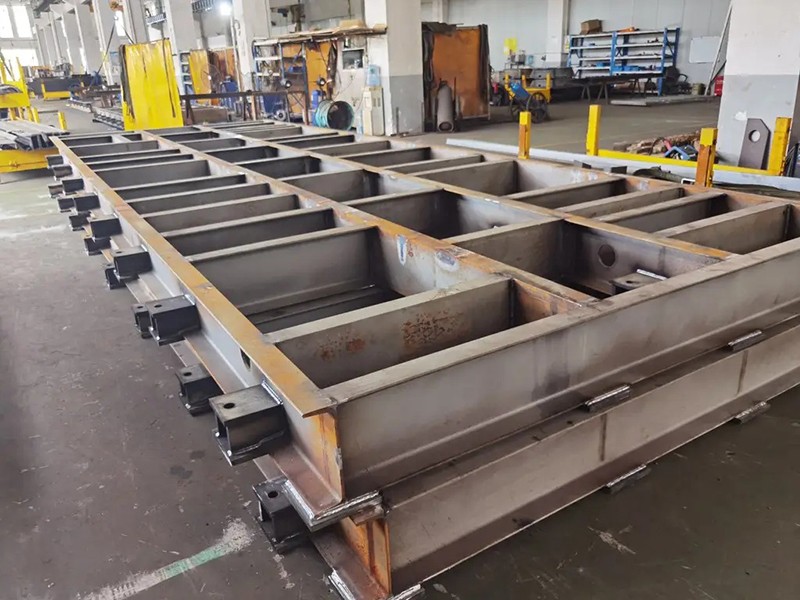
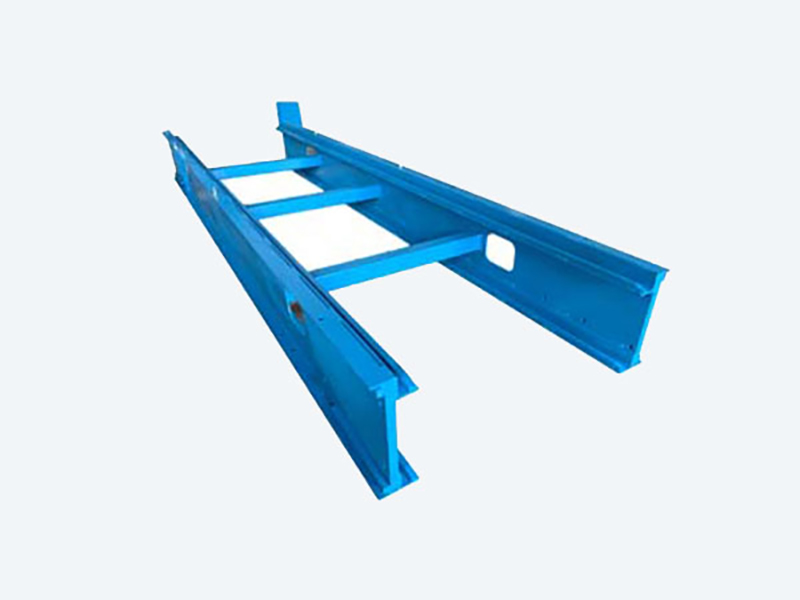
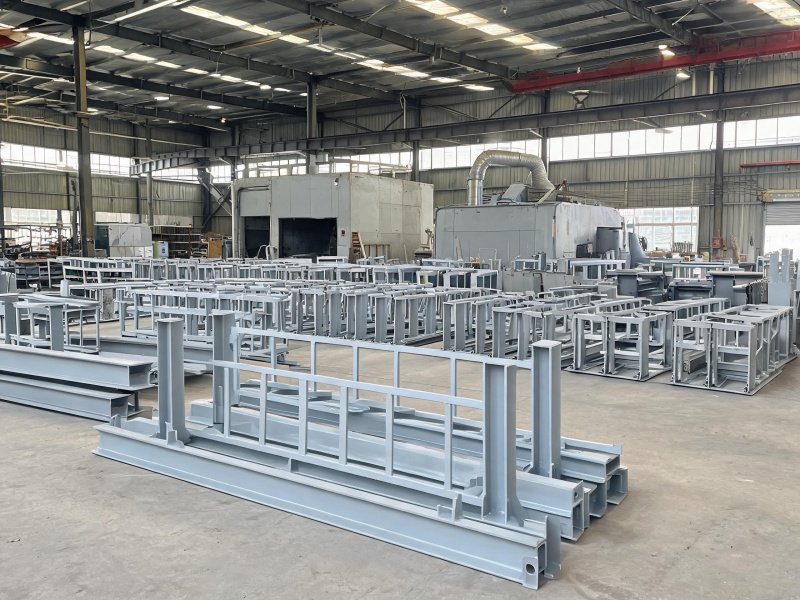
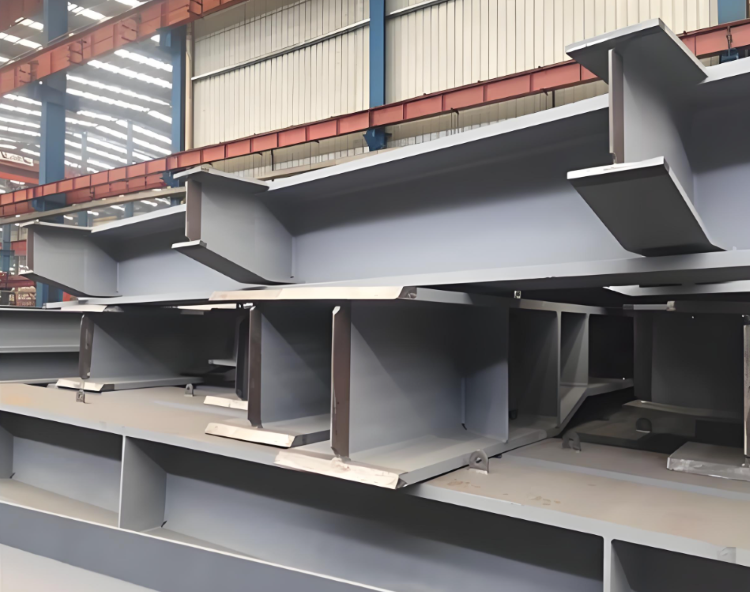
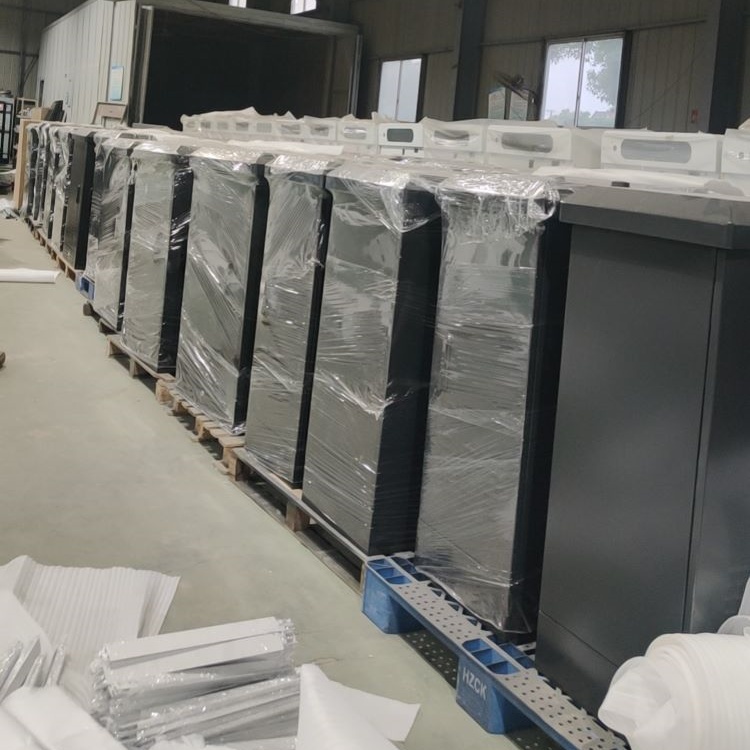
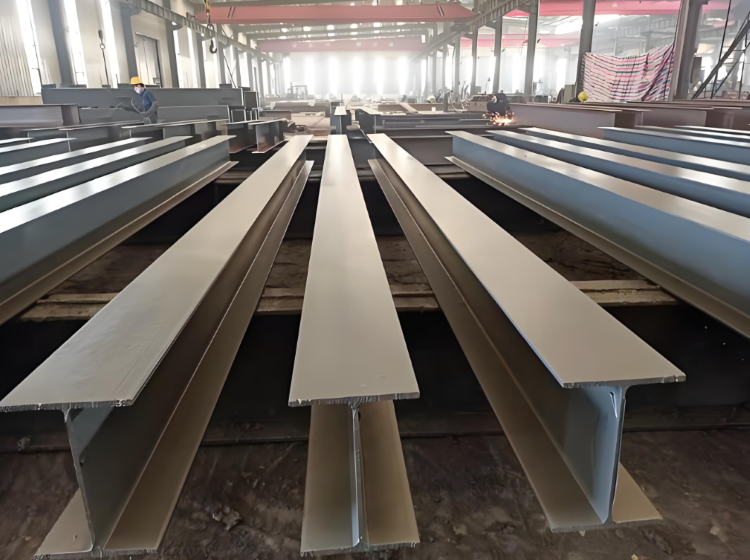
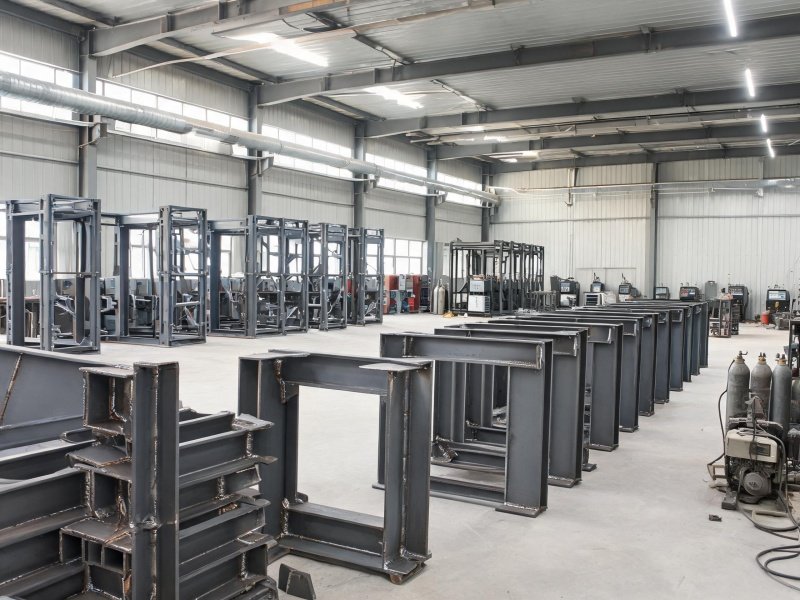
无锡异形非标机架底座焊接加工制造厂家,承接各种非标钢结构OEM加工,专业焊接加工团队,提供多种焊接加工方式,配备大功率激光切割机,数控折弯机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,龙门铣床,立式车床,磷化喷涂流水线,超大烘烤房等高精密加工设备,源头自主加工厂家,支持来图来料加工定制,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
无锡异形非标机架底座焊接加工制造厂家,承接各种非标钢结构OEM加工,专业焊接加工团队,提供多种焊接加工方式,配备大功率激光切割机,数控折弯机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,龙门铣床,立式车床,磷化喷涂流水线,超大烘烤房等高精密加工设备,源头自主加工厂家,支持来图来料加工定制,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
焊接加工流程核心原则:对称施焊、分段跳焊、分段退焊;先短缝后长缝、先内部筋板,后外围主焊缝,分散热源,禁止单侧连续长时间焊接
1. 推荐焊接顺序(多筋异形底座)
① 内部短筋板焊缝;② 两侧筋板交替对称焊接;③ 最后焊接底座外围连续主焊缝;
两名焊工同步对称施焊,最大程度抵消不对称热变形,抑制底板翘曲、对角线偏差。
2. 多层多道窄道焊,不做大幅度宽摆动;每道焊完清渣并目视检查气孔、夹渣;
层间温度:Q355≤250℃;Q690 控制 100~200℃,防止晶粒粗大、韧性下降。
3. 动载受力焊缝,焊后打磨焊趾,做到圆滑过渡,提升抗疲劳性能。
4. 高强钢、厚板件焊后立即保温棉包裹缓冷;氢敏感构件增加消氢处理(200~250℃保温 2~4h)。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


镇江模块化消防站钢结构焊接加工