
邮箱
vip@ntpentu.com
vip@ntpentu.com
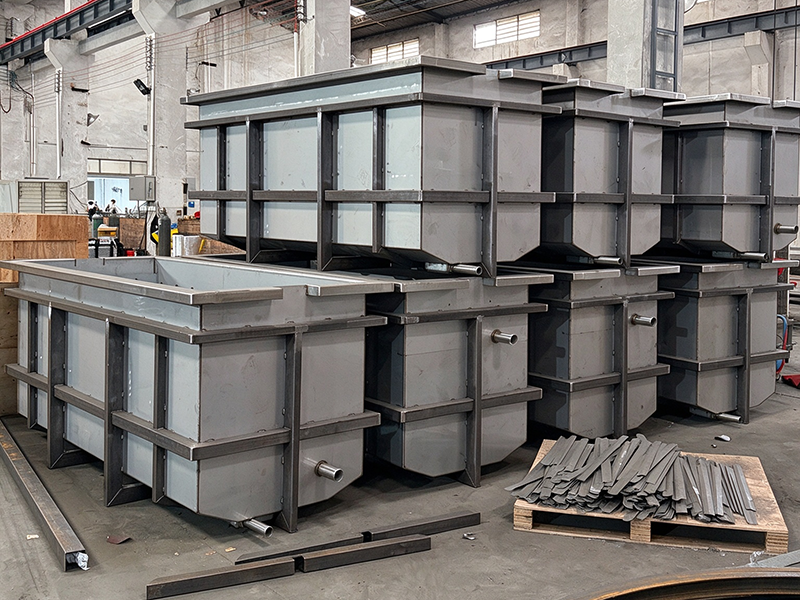
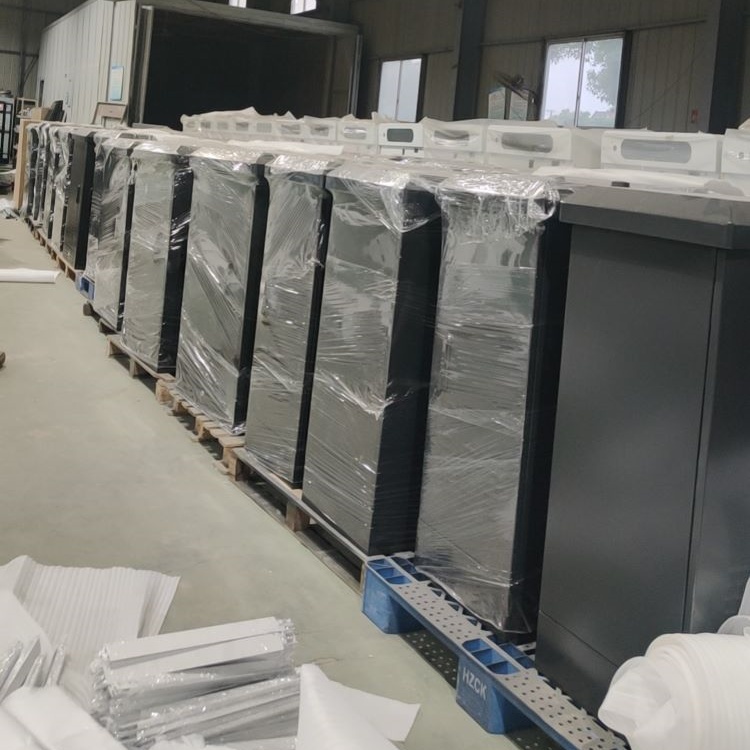
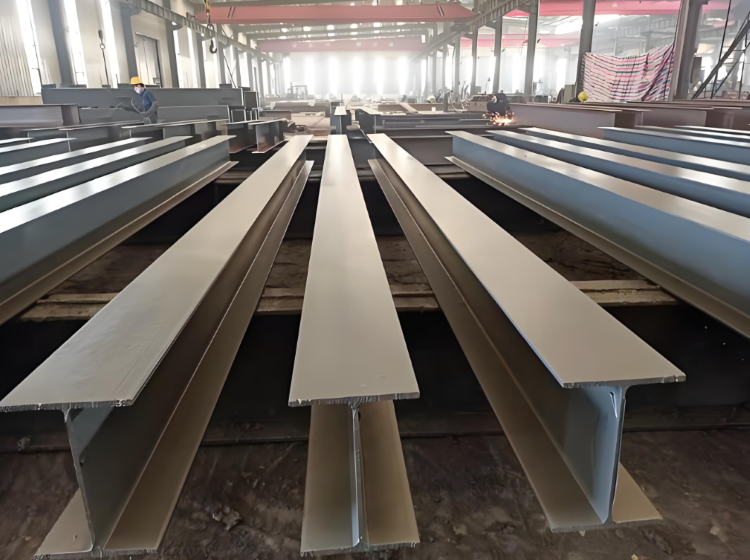
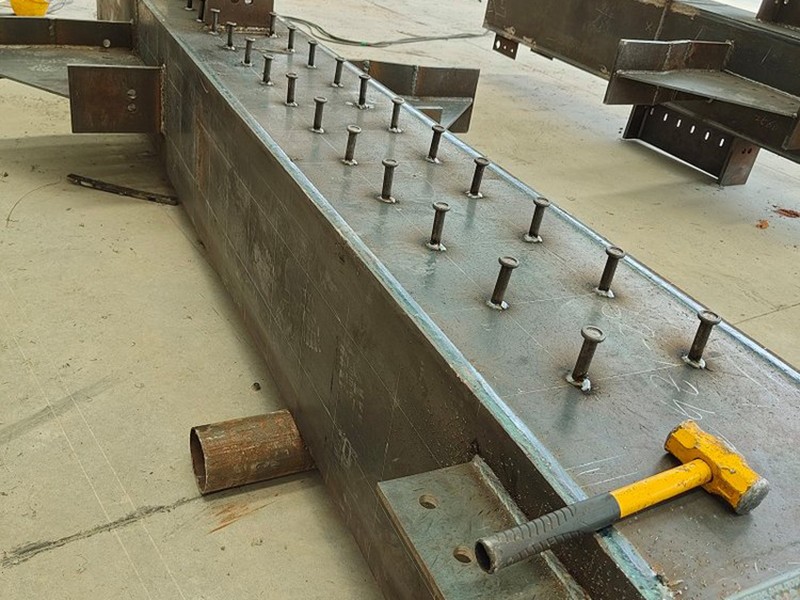
盐城环保设备方形水箱焊接加工厂家,源头焊接加工厂家,主体焊缝采用氩弧焊打底+气体保护焊盖面,连续满焊成型,减少焊接变形,采用分段对称焊接,控制箱体翘曲,保证箱体方正度,配备数控剪板、折弯成型,板材坡口打磨清理等加工工艺,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
盐城环保设备方形水箱焊接加工厂家,源头焊接加工厂家,主体焊缝采用氩弧焊打底+气体保护焊盖面,连续满焊成型,减少焊接变形,采用分段对称焊接,控制箱体翘曲,保证箱体方正度,配备数控剪板、折弯成型,板材坡口打磨清理等加工工艺,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
完整工艺流程:
原材料进厂检验 → 板材数控等离子 / 火焰切割(不锈钢用等离子 / 激光) → 坡口加工 → 板边去毛刺打磨 → 刚性胎架组对 → 定位点焊 → 分段对称焊接 → 焊后清渣打磨 → 外观 VT 检查 → 渗透探伤 PT(水密焊缝核心) → 变形校正 → 箱体内外打磨清理 → 试水 / 煤油渗漏试验 → 喷砂除锈 → 喷塑 / 内衬防腐。
焊接顺序:先定型,后满焊
方形水箱变形的主要原因是焊接应力无处释放,导致板面鼓凸或对角线偏移。正确的顺序是先建立刚性约束,再完成密封焊接。
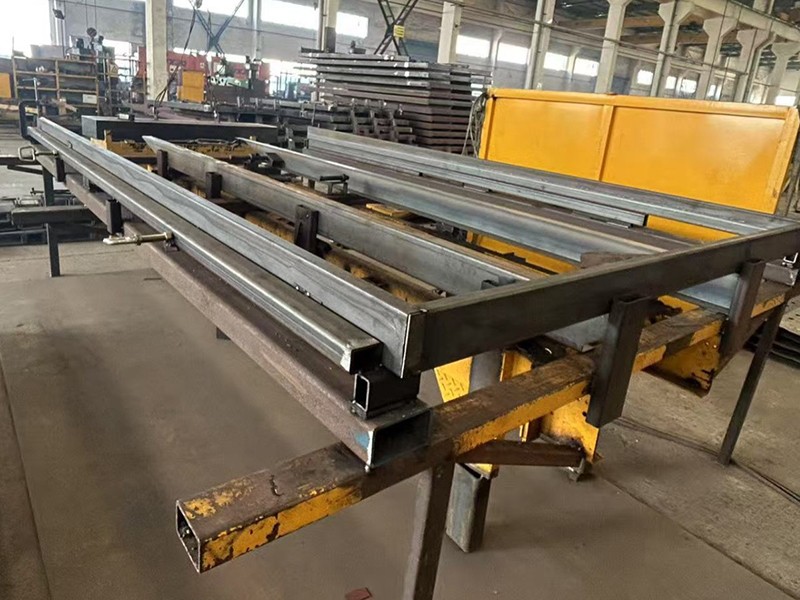
第一步:焊拉筋定型。在满焊壁板之前,先焊接水箱侧面的支撑拉筋。拉筋的作用是在焊接过程中约束箱体,防止壁板因热收缩而内凹或外凸。拉筋间距一般不大于1米,特殊高度的水箱需相应放大拉筋尺寸。
第二步:四角折边定位焊。先焊板块四个折边角的内边,焊接高度为折边高度的3/5,焊角过渡均匀,确保角部先形成结构骨架。
第三步:壁板满焊。采用分段退焊或跳焊,每段长度控制在 100~150mm,避免热量沿一条焊缝持续累积。顶板必须满焊,不允许点焊或漏焊。焊缝之间不允许十字交叉,且不得与加强肋重合。
第四步:顶板与附件。顶板焊接完成后再焊拉筋立柱。人孔、进出水管口、溢流口等附件应在壁板焊接前先定位、后开孔、再焊管座,避免后期开孔破坏已完成的密封面。

Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


无锡矿山机械壳体焊接加工厂家