
邮箱
vip@ntpentu.com
vip@ntpentu.com
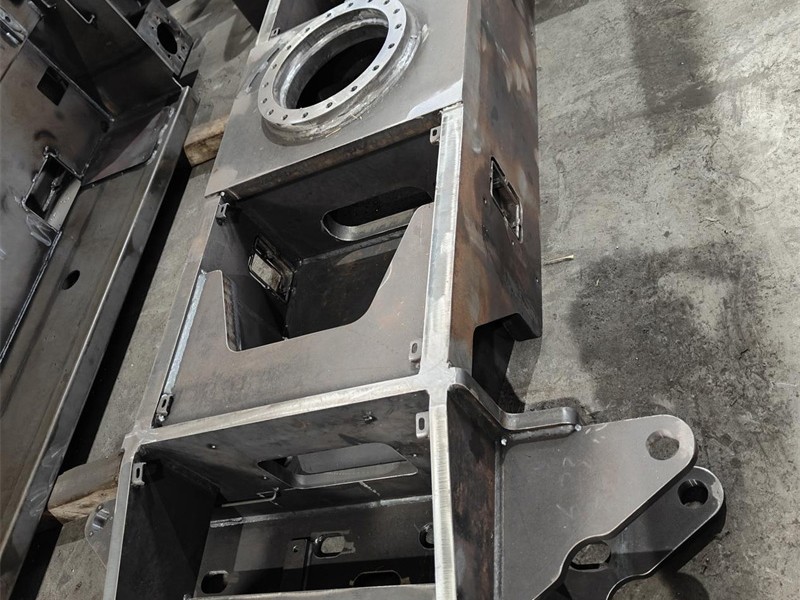
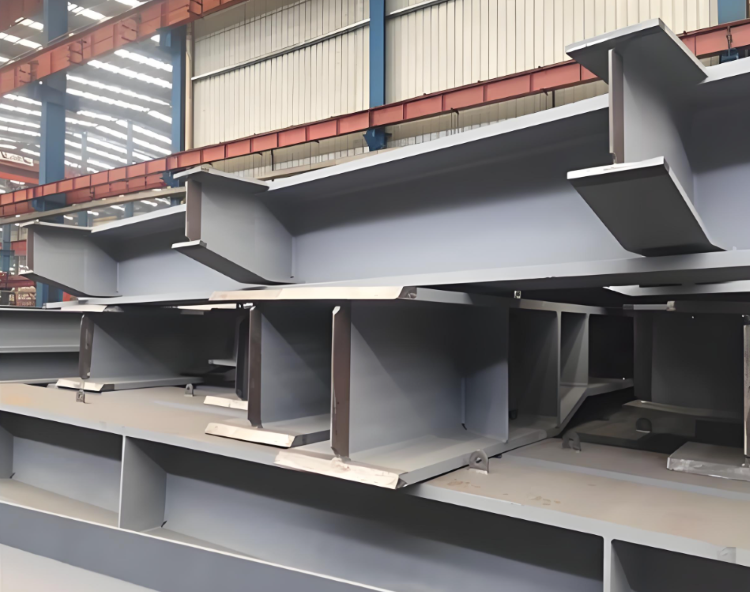
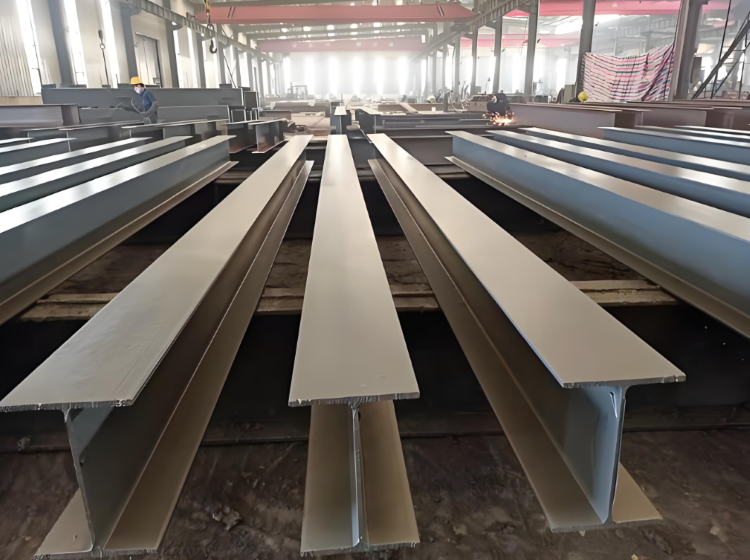
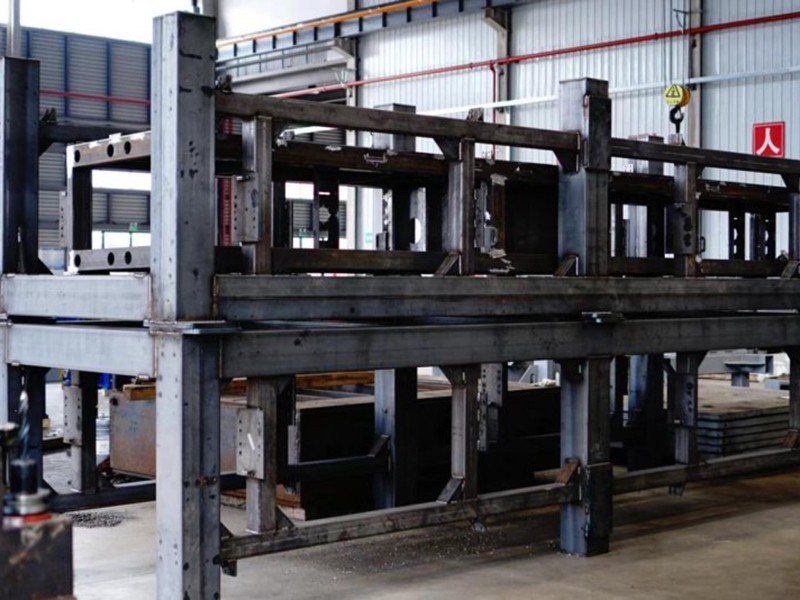
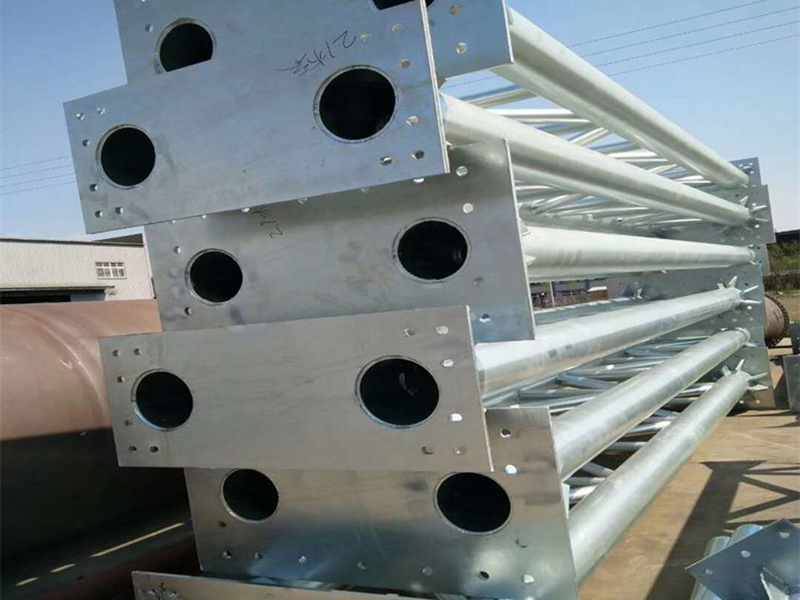
无锡工程机械车架焊接加工厂家,承接各种非标异形机架焊接加工,采用Q355B高强度厚板,数控下料,工装组对定位,厚板坡口气保焊接,焊后校正保证形位精度,整体抛丸Sa2.5级,多层防腐涂装,支座支架可一体焊接,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
无锡工程机械车架焊接加工厂家,承接各种非标异形机架焊接加工,采用Q355B高强度厚板,数控下料,工装组对定位,厚板坡口气保焊接,焊后校正保证形位精度,整体抛丸Sa2.5级,多层防腐涂装,支座支架可一体焊接,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询。
一、异形工程机械焊接加工工艺:
对称焊接顺序:从车架中心向两端同步对称施焊,先焊纵梁与横梁的内部短焊缝,后焊外部长主焊缝,分散焊接应力,避免整体侧弯变形。
多层多道焊规范:每层焊道厚度≤4mm,层间温度稳定控制在100-200℃之间,每焊完一道彻底清理焊渣,确认无夹渣缺陷后再焊下一层;厚板根部采用碳弧气刨清根,保证完全熔透。
高效工艺选型:长直主焊缝优先用埋弧焊,复杂铰接支座、转向安装座等全位置部位采用富氩气体保护焊,关键受力节点采用“手工焊打底+自动焊填充盖面”的组合工艺。
细节防错处理:所有焊缝两端加装引弧板、引出板,避免起弧收弧处产生弧坑裂纹;铰接孔等高精度部位焊接前预装工艺衬套,防止焊接变形导致孔位超差
二、焊缝质量要求:
1. 外观:焊缝成型均匀,无裂纹、气孔、夹渣、未熔合;咬边≤0.5mm;焊后清理飞溅焊瘤;
2. 无损检测 NDT(按需)
一般静态承载框架:外观检验即可;振动工况、重载、交变载荷框架:主梁拼接焊缝、立柱根部、支座接头 MT 磁粉探伤;重要受力对接 UT 探伤,二级合格;
3. 焊脚尺寸严格执行图纸,不得随意加大焊脚,焊脚过大会加剧焊接变形。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

常州装配式学校钢结构焊接加工制造