
邮箱
vip@ntpentu.com
vip@ntpentu.com
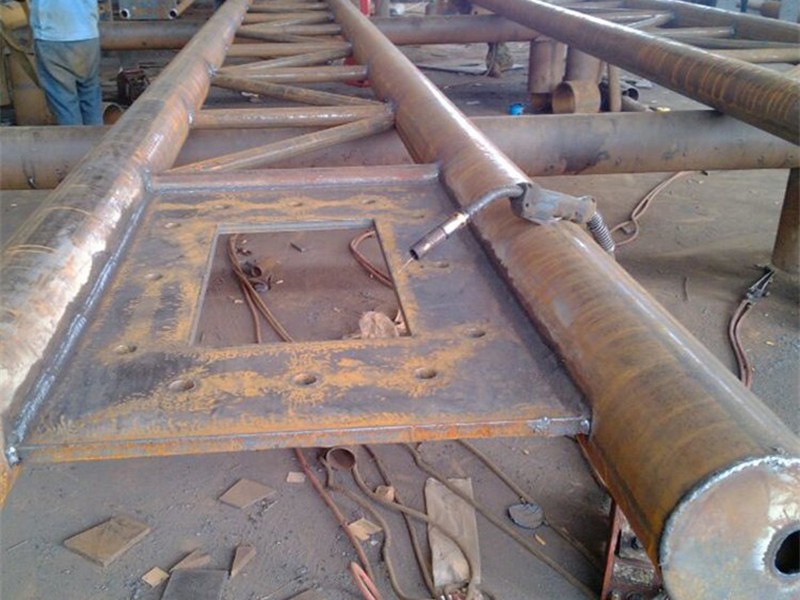
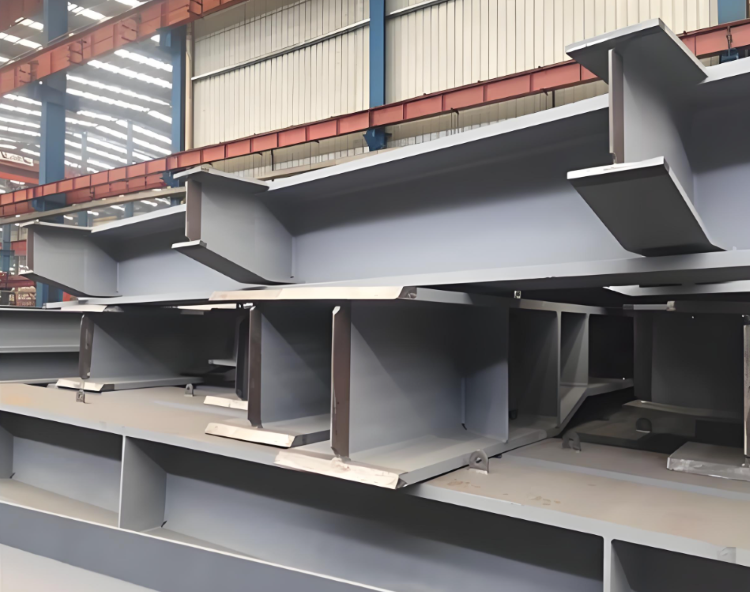
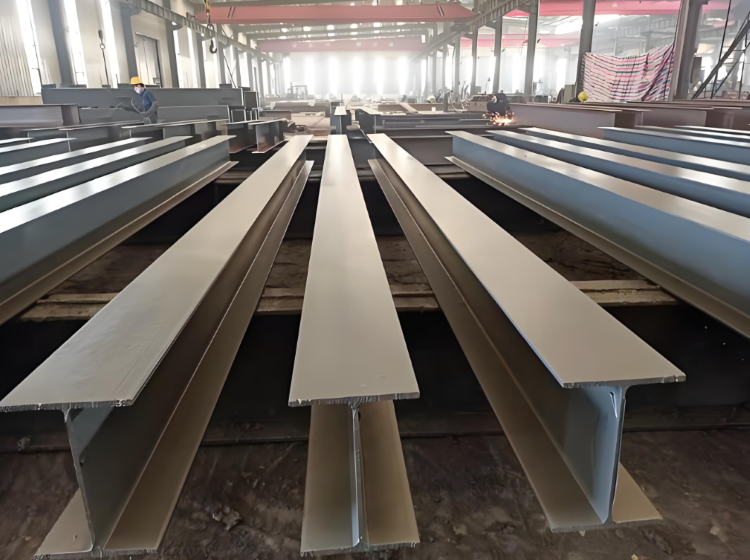
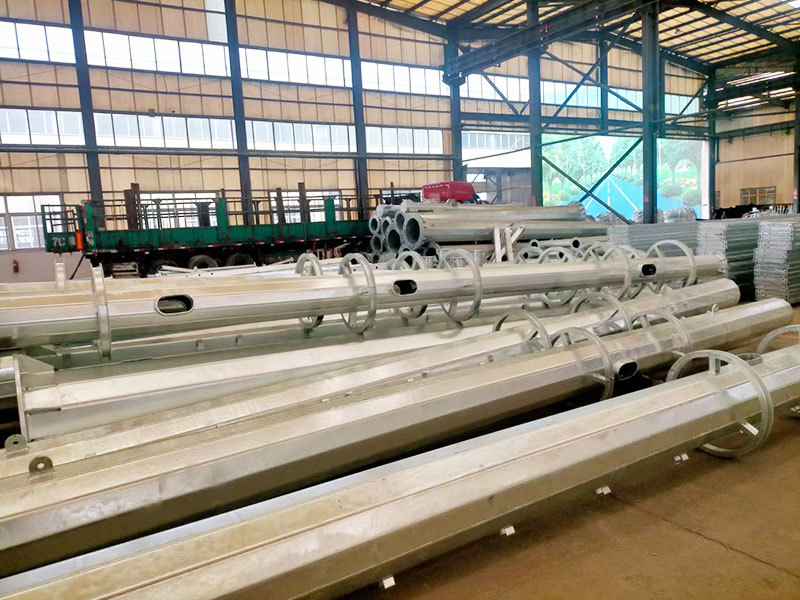
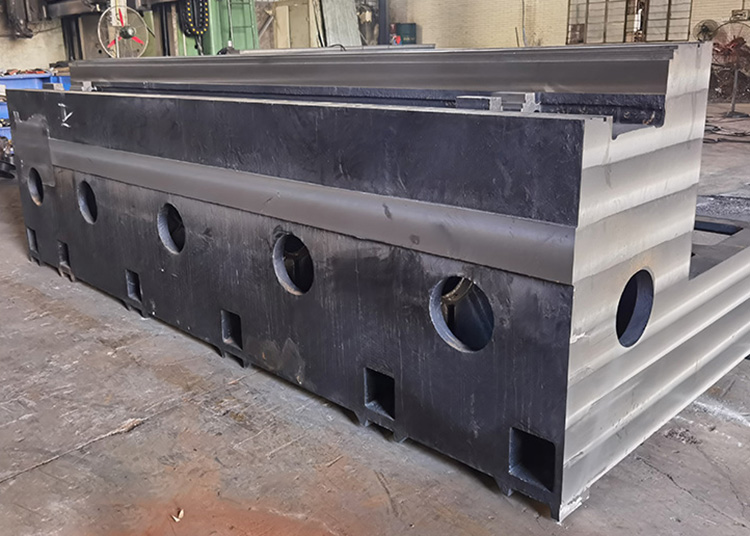
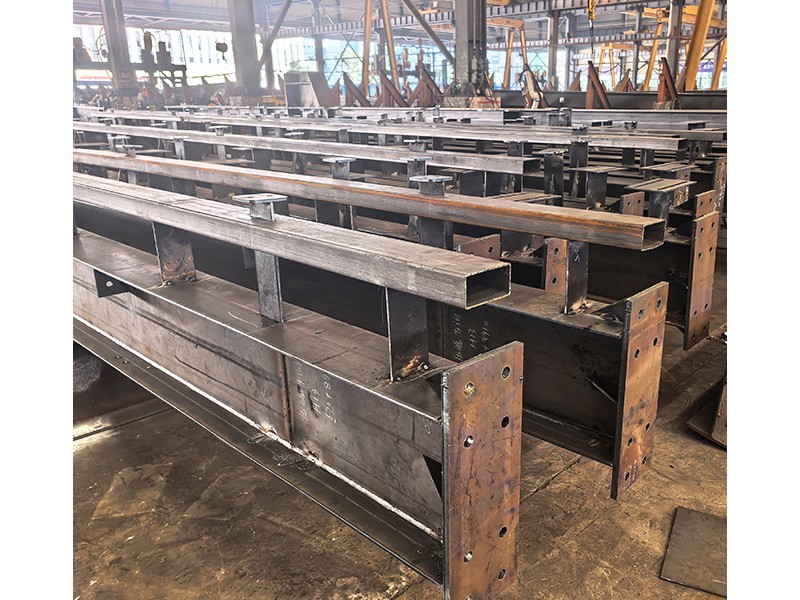
海安高速公路龙门架焊接加工厂家,专业承接高速龙门架焊接加工,工艺流程:原材料下料切割→坡口加工→组对拼装→埋弧 / 二氧化碳气体保护焊→焊缝探伤检测→校正打磨→喷砂除锈→防腐表面处理,严格执行钢结构焊接规范,焊口饱满无气孔,夹渣,裂纹,焊缝经探伤检测,保证焊接强度于整体抗风荷载能力,欢迎各大商家前来咨询
海安高速公路龙门架焊接加工厂家,专业承接高速龙门架焊接加工,工艺流程:原材料下料切割→坡口加工→组对拼装→埋弧 / 二氧化碳气体保护焊→焊缝探伤检测→校正打磨→喷砂除锈→防腐表面处理,严格执行钢结构焊接规范,焊口饱满无气孔,夹渣,裂纹,焊缝经探伤检测,保证焊接强度于整体抗风荷载能力,欢迎各大商家前来咨询。
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房
焊接加工工艺:
一、焊接方法
常用:CO₂气体保护焊(GMAW);厚板重要对接接头可采用埋弧焊打底 + 盖面。
焊丝匹配 Q355B:ER50-6。
二、焊接顺序(控制变形,核心)
1. 先焊加劲板、节点板角焊缝,后焊横梁、立柱主对接焊缝。
2. 对称施焊:双人对称焊接,减少侧弯、扭曲变形;禁止单侧一次性满焊。
3. 长焊缝分段退焊法,降低焊接热变形。
4. 法兰位置最后焊接,防止法兰翘曲。
三、焊缝分类与探伤要求(高速项目硬性要求)
一级焊缝(对接主焊缝、横梁与立柱对接):100% UT 超声波探伤,按 GB 50205 验收;
二级焊缝(重要角焊缝、节点焊缝):按图纸比例 UT 抽检;
普通次要角焊缝:外观检验。
严禁焊缝气孔、夹渣、裂纹、未焊透、未熔合;焊脚尺寸满足图纸。
四、焊接环境要求
环境温度低于 0℃、风速>2m/s(气保焊)、雨天 / 构件表面潮湿时,禁止施焊;
厚板(≥20mm)Q355B 需要焊前预热(预热 80~120℃),防止冷裂纹。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1
启东11米光伏支架焊接加工厂家