
邮箱
vip@ntpentu.com
vip@ntpentu.com
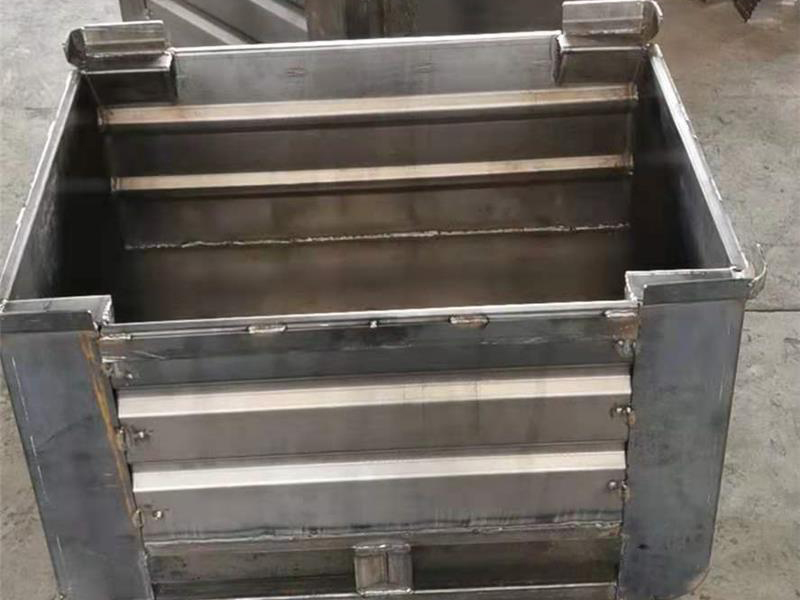
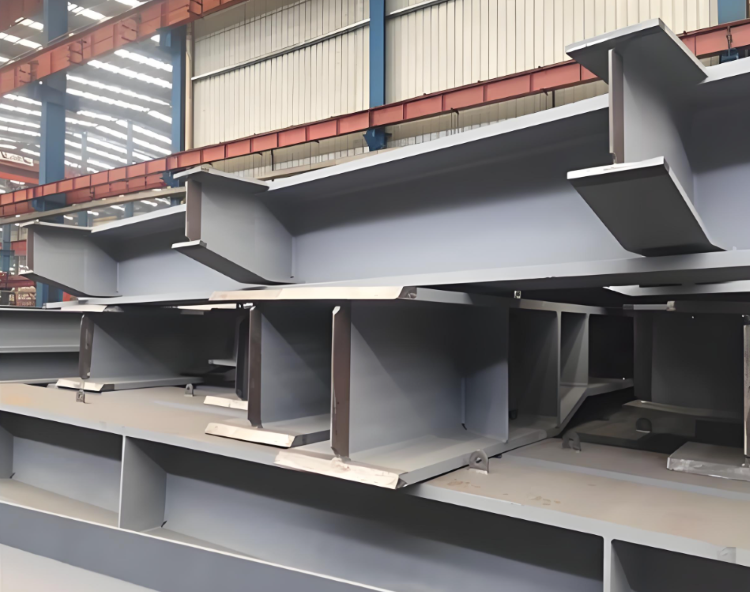
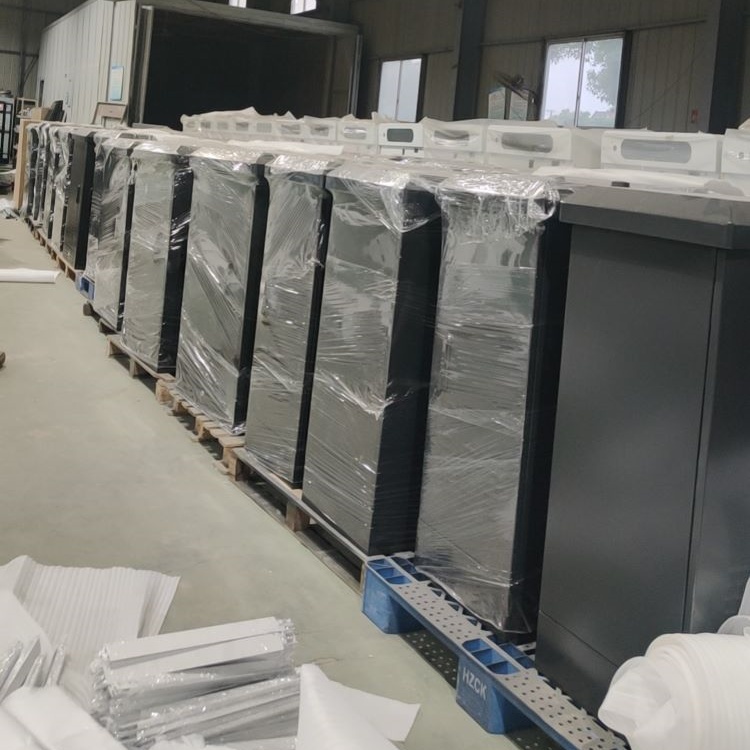
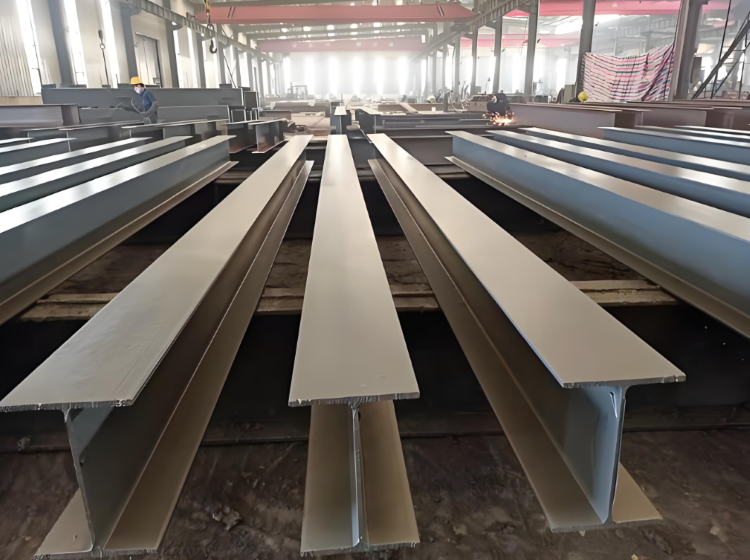
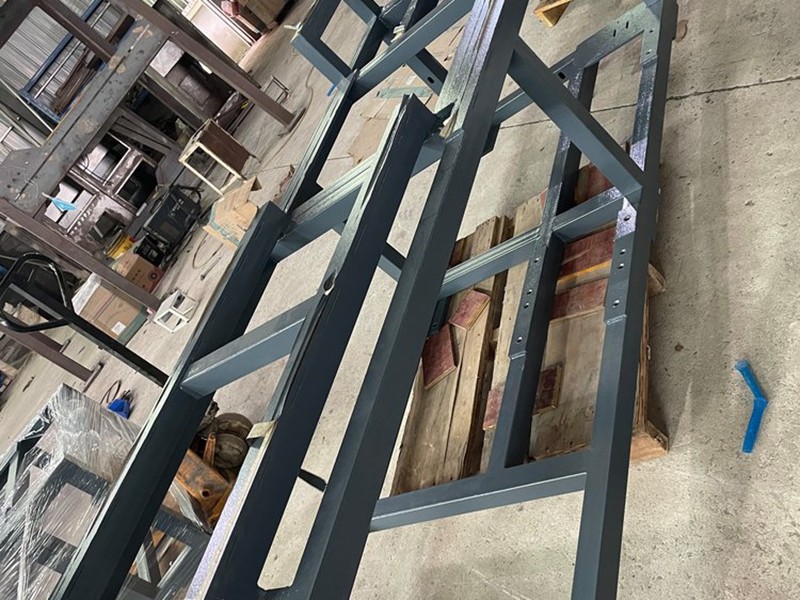
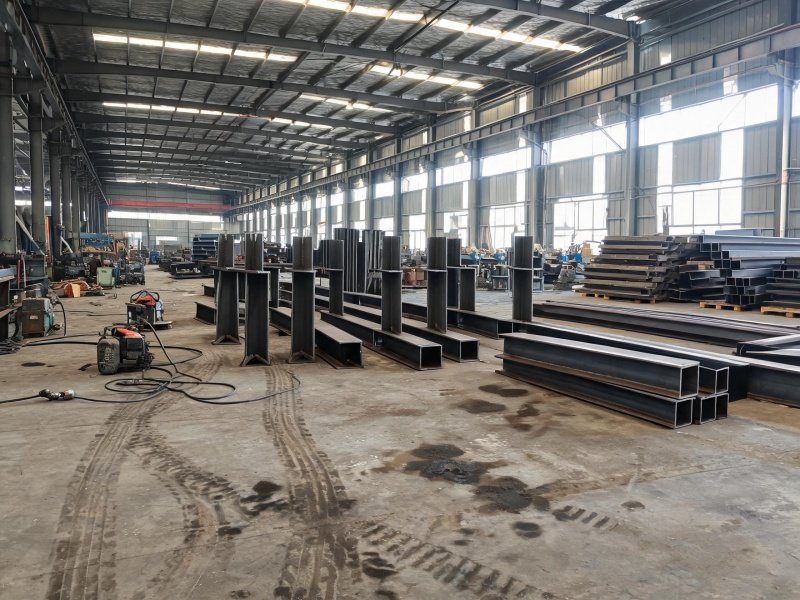
无锡机械零部件周转箱焊接加工厂家,承接各种非标钢结构将箱体焊接加工订单,专业焊接加工团队,焊缝美观无裂缝,采用激光焊接,氩弧焊接,二保焊接,机器人焊接等多种焊接加工方式,边框,低廉,承重梁全部满焊成型,杜绝点焊,虚焊,假焊,此外提供焊接之后的打磨,机加工,喷塑等配套加工工艺,欢迎各大商家前来咨询
无锡机械零部件周转箱焊接加工厂家,承接各种非标钢结构将箱体焊接加工订单,专业焊接加工团队,焊缝美观无裂缝,采用激光焊接,氩弧焊接,二保焊接,机器人焊接等多种焊接加工方式,边框,低廉,承重梁全部满焊成型,杜绝点焊,虚焊,假焊,此外提供焊接之后的打磨,机加工,喷塑等配套加工工艺,欢迎各大商家前来咨询
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房。
核心焊接工艺:
焊接方法:碳钢箱体主焊缝广泛采用 CO₂气体保护焊(GMAW),焊丝选用 ER50-6(Φ1.2mm),焊接电流参考 180~220A,电压 24~28V。不锈钢箱体则优先采用 氩弧焊(TIG) 进行满焊,以获得饱满、致密的焊缝,便于后续打磨抛光。
焊接要求:主体骨架必须使用整根管材,严禁拼接。四个底边和四个立边下部(通常不低于200mm高度)必须满焊,不允许渗漏。所有焊道需满焊,焊后清理焊渣、焊瘤,不得有裂纹、烧伤、未焊透等缺陷,并应打磨平滑以保证强度。
焊接顺序:框架焊接应先焊对角线,再焊四周,避免单侧连续焊接导致扭曲。长直焊缝采用分段退焊,从中间向两端施焊,分散热输入。
焊后消应力与表面处理
对于重载周转箱(承载≥800kg),焊后需进行去应力处理以稳定尺寸。可采用振动时效或退火工艺。表面处理前需进行抛丸或化学除锈→磷化→喷塑,涂层厚度通常要求 ≥60μm,用于防锈和外观标识。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

如皋各领域非标件机架焊接厂家