
邮箱
vip@ntpentu.com
vip@ntpentu.com
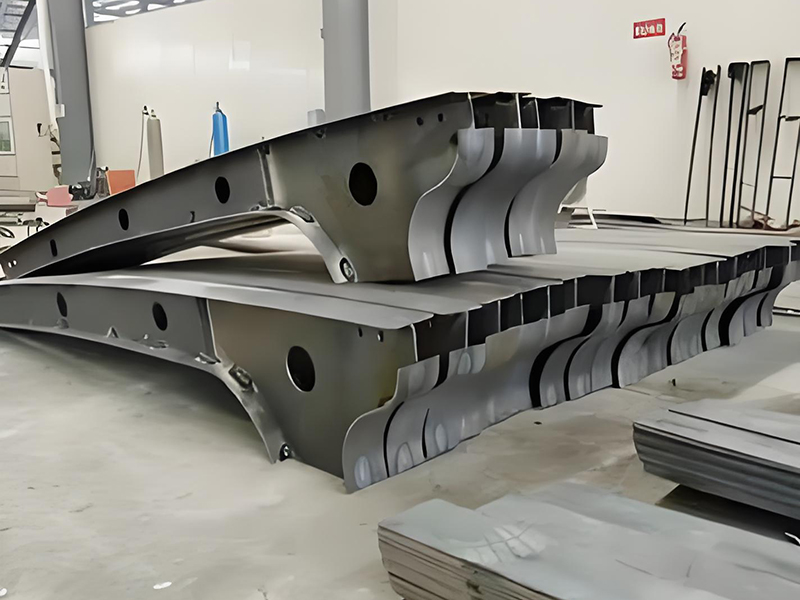
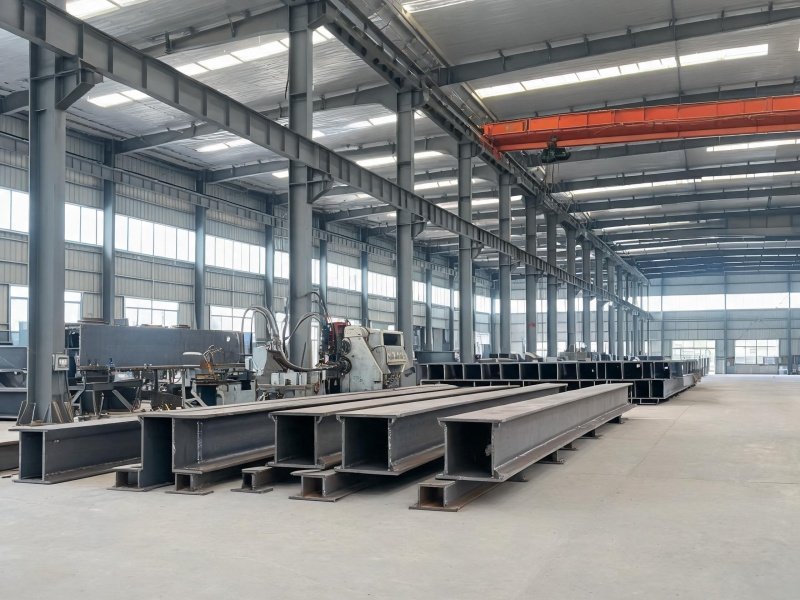
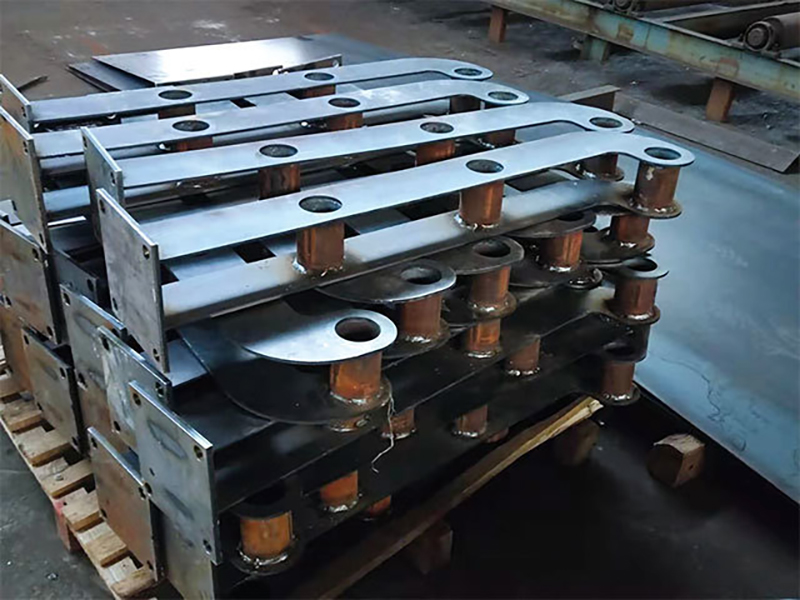
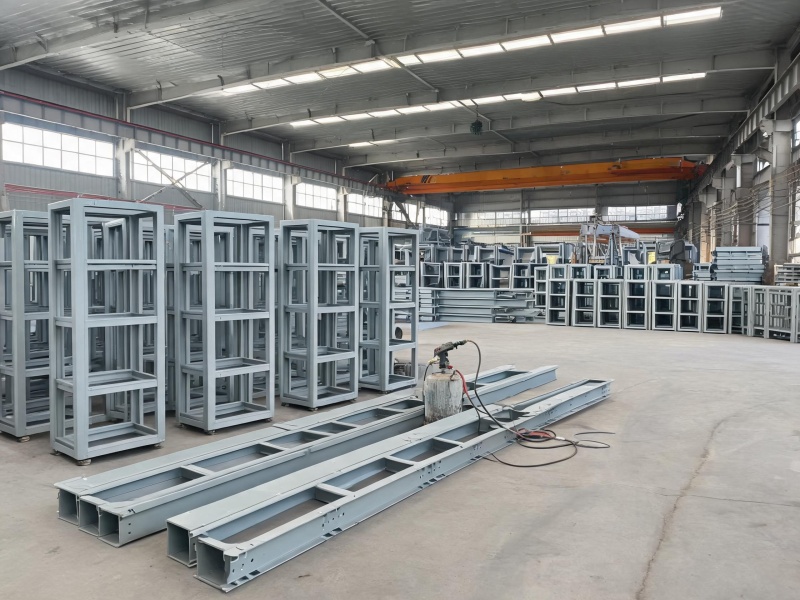
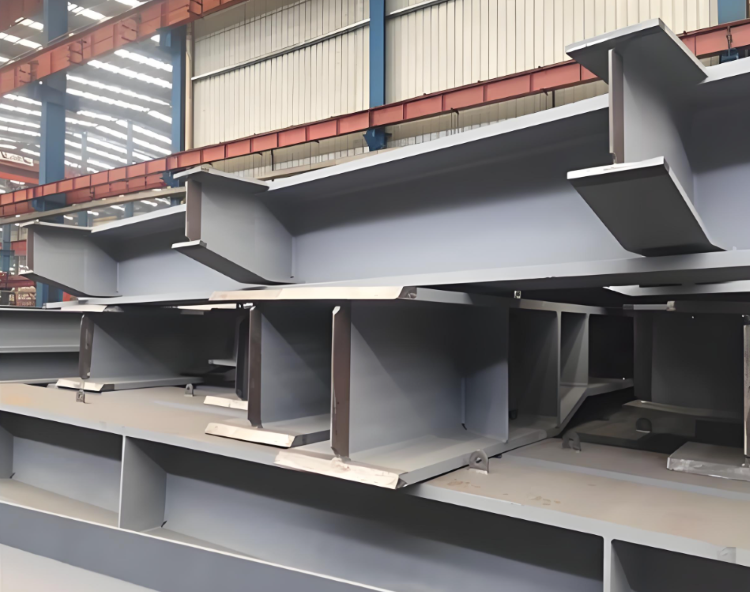
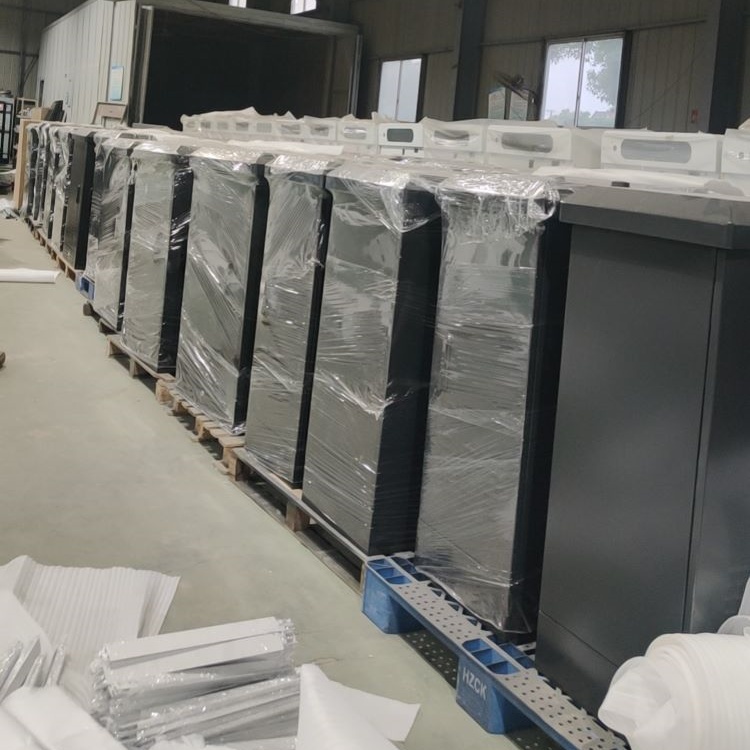
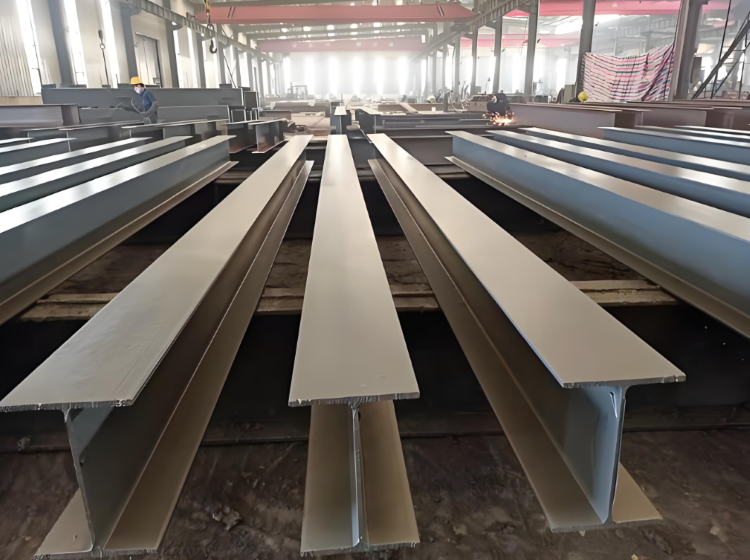
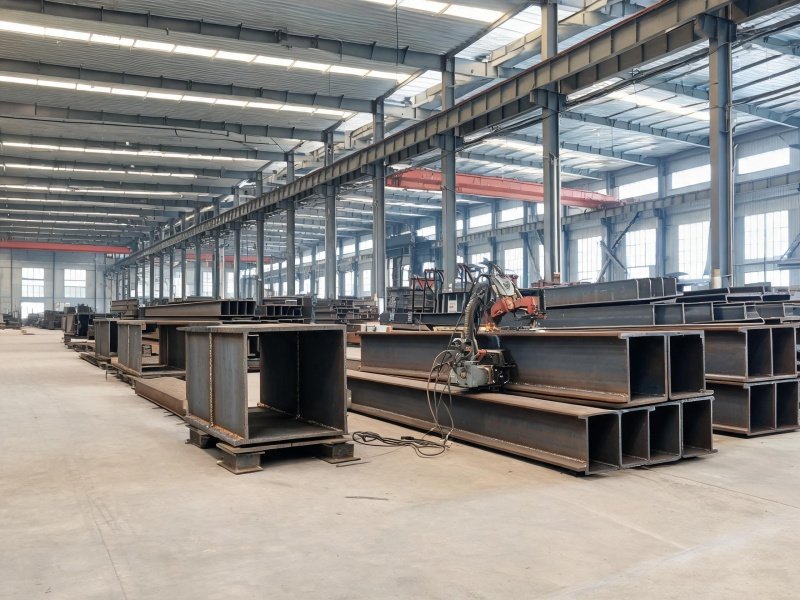
如皋钢膜结构梁加工焊接定制厂家,对外承接各类异形钢构件焊接喷塑加工订单,加工厂占地面积为2.5万+平方米,可加工弧形梁,悬挑梁,异形钢骨,支持来图定制,大小订单均可定制,采用成熟焊接工艺,严控焊接变形,保证构件尺寸精度与结构承载力,适配张拉膜、停车棚、景观膜、看台膜等各类工程。
如皋钢膜结构梁加工焊接定制厂家,对外承接各类异形钢构件焊接喷塑加工订单,加工厂占地面积为2.5万+平方米,可加工弧形梁,悬挑梁,异形钢骨,支持来图定制,大小订单均可定制,采用成熟焊接工艺,严控焊接变形,保证构件尺寸精度与结构承载力,适配张拉膜、停车棚、景观膜、看台膜等各类工程。
具体焊接加工工艺:
1. 深化设计与精确下料
使用数控切割机进行杆件下料并生成焊接坡口,保证各杆件的下料质量精度,确保腹杆与弦杆的组装缝间隙一致。
下料时依据工艺评定结果预留焊接收缩补偿量。
2. 坡口加工与杆件处理
对上下弦拼接口及各腹杆、水平杆加工好坡口。
进行杆件矫正、抛丸除锈,首涂无机富锌底漆层厚40μm。
3. 工装模具化组装
在钢平台上按1:1放出桁架大样,安装弦杆定位工艺卡板,用以固定弦杆在平台上。
用样杆在弦杆上划出各腹杆位置中心线,依次组装全部腹杆件并对称点焊牢固。
采用桁架弦杆间的撑开等强制措施,焊接过程中采用刚性强制控制变形措施。
4. 焊接
焊接方法:弦杆与腹杆、横杆的对接,采用手工焊与CO₂气体保护焊相结合的措施。钢柱、钢梁可采用自动埋弧焊,柱梁连接板加肋板采用手工焊接。
焊接顺序:制定合理的焊接顺序,采用合适的焊接电流,控制和减小焊接变形。对于管节点,支管与主管的连接焊缝应全周连续焊接并平滑过渡,若主管出现对接焊缝,应刨坡口以确保焊缝焊透。
5. 焊后检测与矫正
焊缝清理后进行无损探伤检测,然后进行构件变形矫正,补涂防锈漆。
构件焊接后采取矫正机矫正,对腹板的变形采用加热变形法矫正。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


淮安机场钢构件焊接加工厂家