
邮箱
vip@ntpentu.com
vip@ntpentu.com
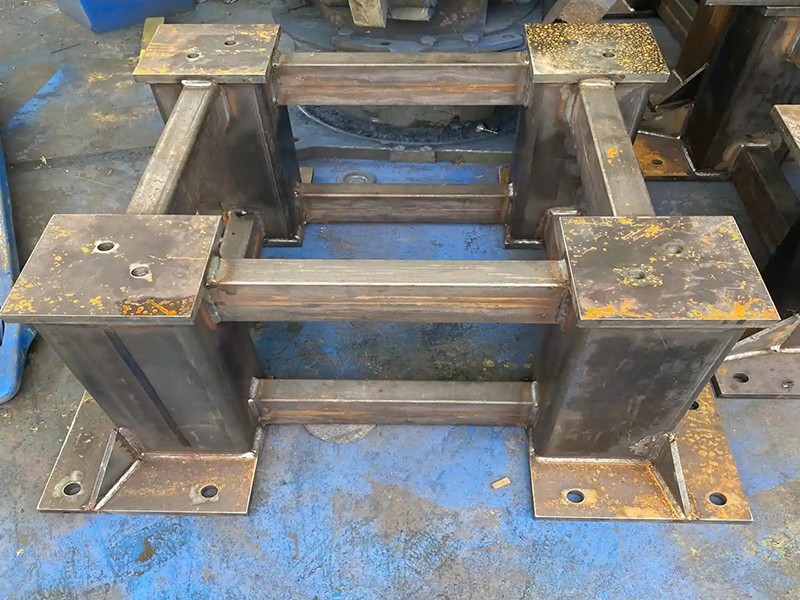
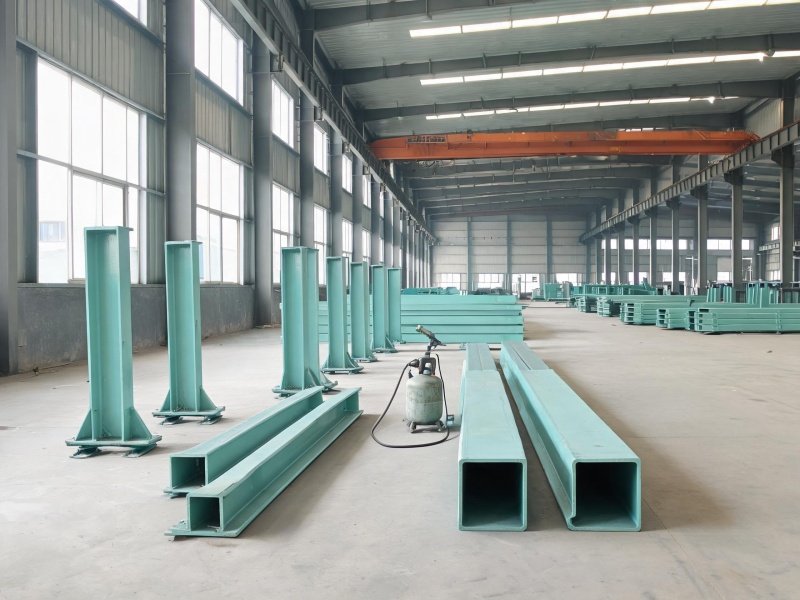
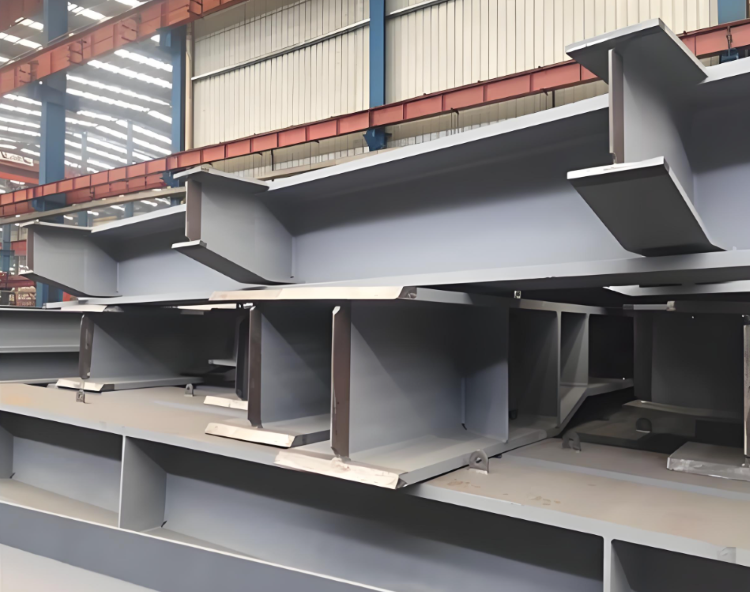
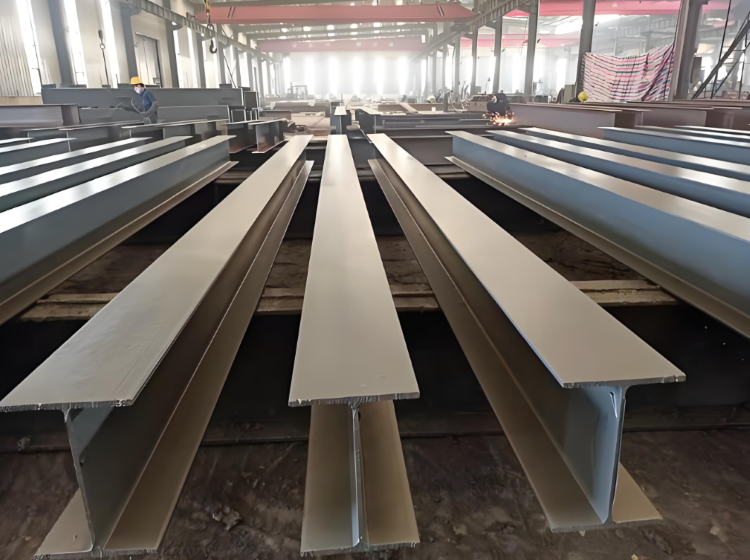
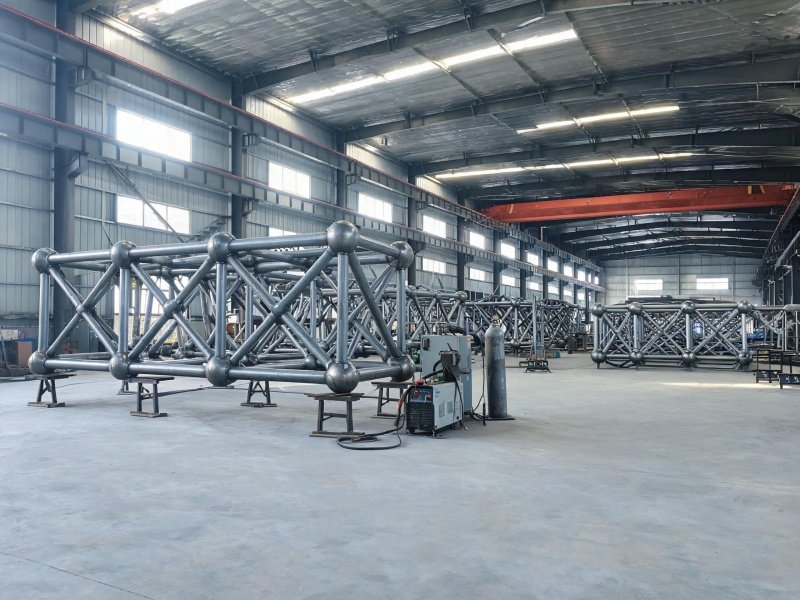
常州异形立柱底座横梁焊接定制厂家,对外承接各种非标异形钢构件焊接加工订单,源头加工厂家,采用多种焊接加工方式,专用异形刚性工装定位,焊后可做消应力处理,配套法兰机加工、喷砂防腐一体化加工,保障立柱对接精度,适配各类设备基座、龙门支架钢结构项目,欢迎各大商家前来咨询
常州异形立柱底座横梁焊接定制厂家,对外承接各种非标异形钢构件焊接加工订单,源头加工厂家,采用多种焊接加工方式,专用异形刚性工装定位,焊后可做消应力处理,配套法兰机加工、喷砂防腐一体化加工,保障立柱对接精度,适配各类设备基座、龙门支架钢结构项目,欢迎各大商家前来咨询。
完整加工流程:
图纸会审三维深化 → 原材料进厂复检 → 数控下料 + 坡口制备 → 板材校平 → 异形刚性定位工装制作 → 基准底板工装固定 → 主腹板、斜加强筋装配点焊 → 上下翼缘板组对 → 立柱法兰、支座耳板定位夹紧 → 内部筋板焊接 + VT 外观检验 → 主体主焊缝多层多道焊接 → 焊后外观检查 → 变形检测校正 → 焊后消应力处理 → NDT 无损探伤 → 法兰与支座机加工 → 喷砂除锈 → 防腐涂装 → 尺寸复测、预装检验 → 成品出货
焊接变形控制策略:
对称施焊:有对称截面的构件,宜对称于构件中性轴焊接;非对称截面构件,采用平衡焊接热输入方法控制变形。
反变形法:正式焊接前采用预留焊接收缩裕量或反变形方法控制收缩和变形。
焊接顺序优化:由对称中心向两端扩展施焊,比从一端到另一端能有效减小结构变形和残余应力。
刚性固定:使用胎架工装和临时加固措施约束焊接过程中的位移。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1

泰州风力基座骨架焊接定制加工