
邮箱
vip@ntpentu.com
vip@ntpentu.com
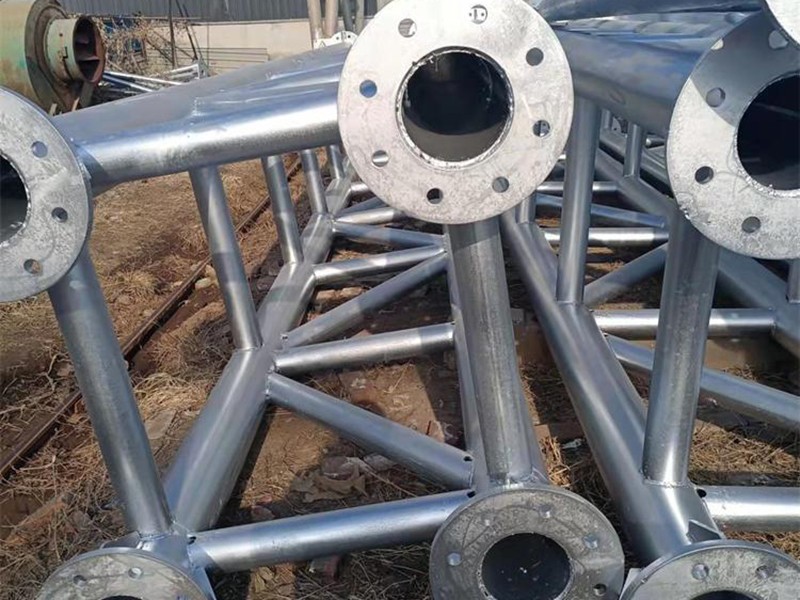
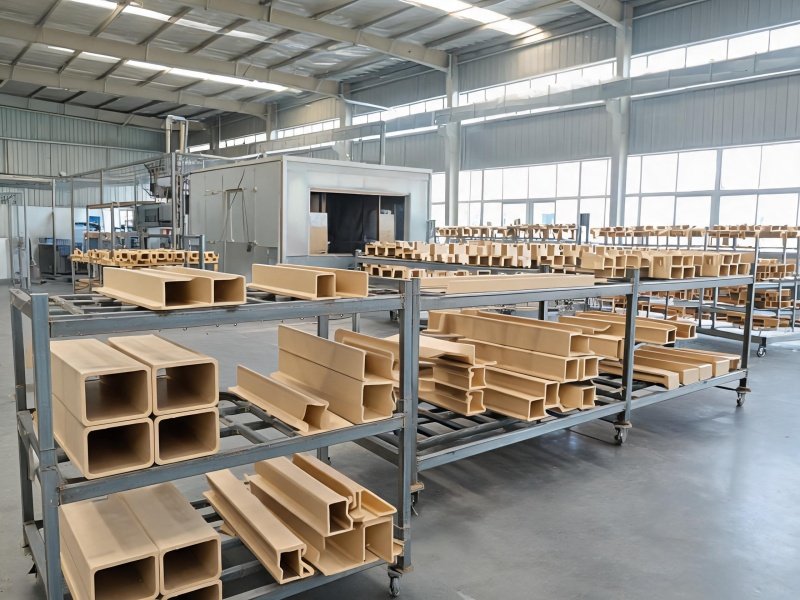
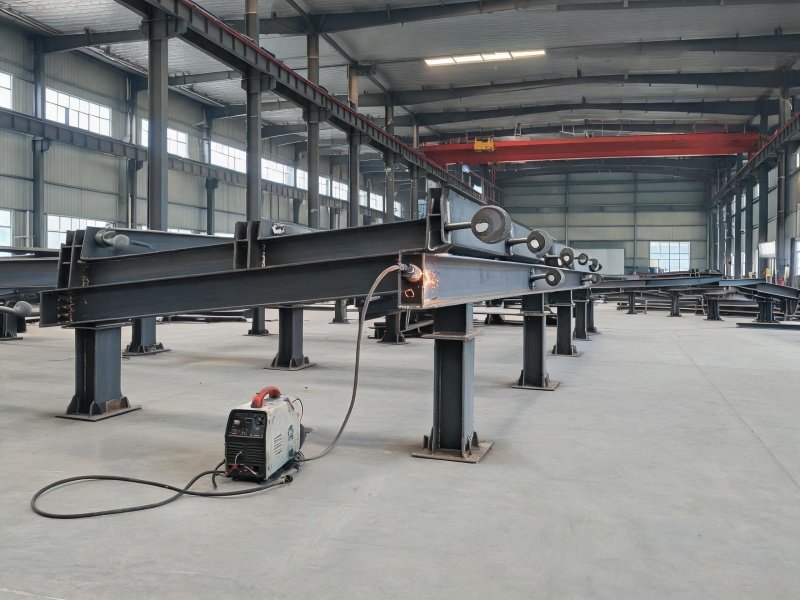
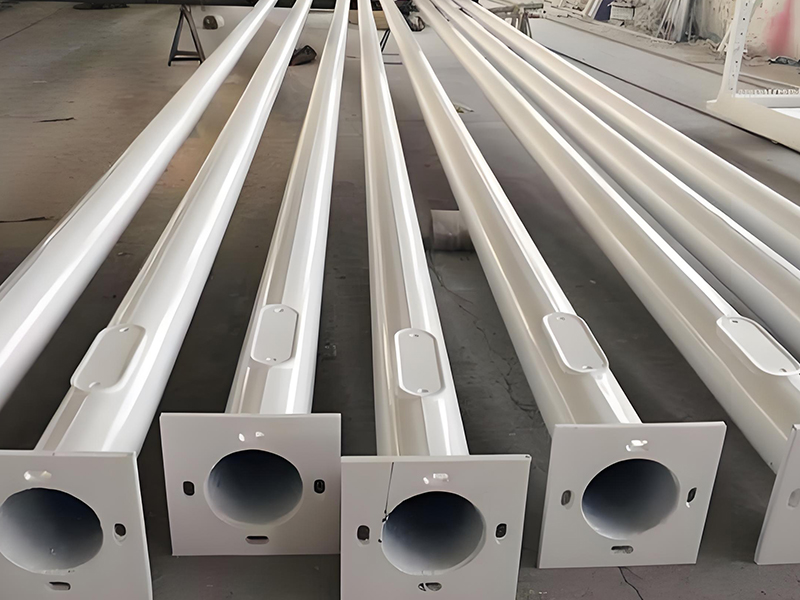
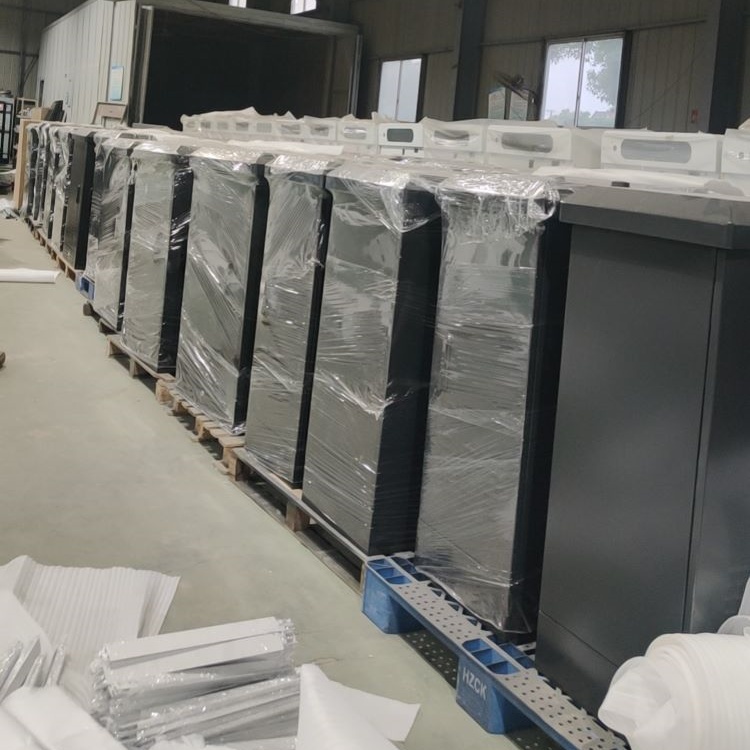
无锡公路限高龙门架焊接厂家,对外承接各种大型钢件焊接定制加工,专业的焊接加工团队,焊缝美观无裂缝,拥有2.5万+平方米标准加工车间,采用成套标准化焊接加工工艺,焊缝质量达标,保障结构强度,尺寸精度与焊接质量,配套喷塑一体化加工工艺。
无锡公路限高龙门架焊接厂家,对外承接各种大型钢件焊接定制加工,专业的焊接加工团队,焊缝美观无裂缝,拥有2.5万+平方米标准加工车间,采用成套标准化焊接加工工艺,焊缝质量达标,保障结构强度,尺寸精度与焊接质量,配套喷塑一体化加工工艺。
一、焊接方法
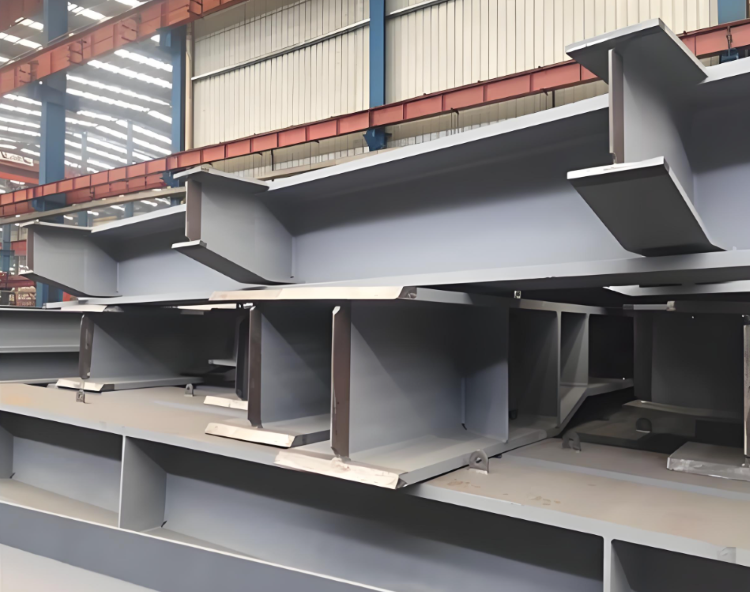
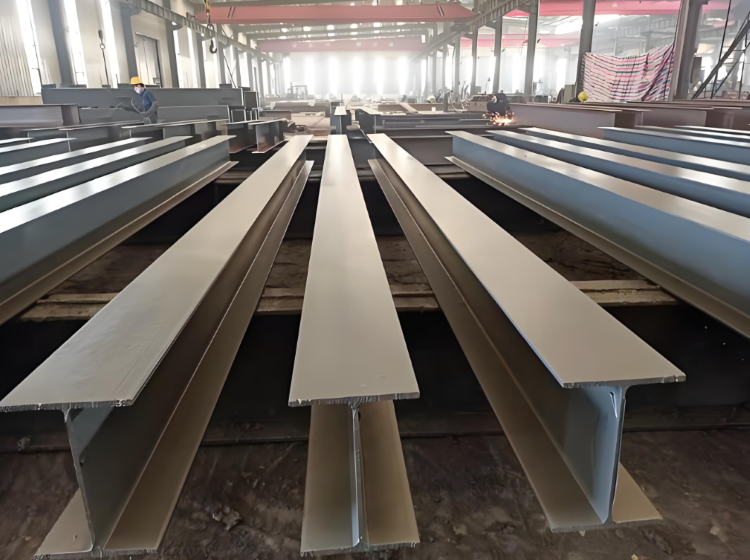
焊接方法以CO₂气体保护焊(GMAW) 和手工电弧焊(SMAW) 为主。工厂预制时,CO₂焊因效率高、变形相对较小而更常用;现场安装或复杂位置则多用手工焊。对于长直焊缝(如H型钢横梁拼接),可采用埋弧焊(SAW) 以保证质量和效率。
主要受力焊缝分层多道焊接,保证焊缝熔深,减少焊接应力;
立柱与横梁连接节点、加劲板等关键受力部位重点施焊;
焊接过程控制层间温度,分段退焊工艺,降低整体热变形,避免双立柱发生偏移。
全程排查气孔、夹渣、未焊透、咬边等焊接缺陷。
二、质量检验标准
| 检验项目 | 标准要求 | 依据/方法 |
| 外观 | 焊缝均匀饱满,无裂纹、未熔合、夹渣,咬边深度≤0.5mm,长度≤焊缝总长的10% | 目视、焊缝量规 |
| 焊缝等级 | 承重结构关键焊缝需达 一级焊缝标准 | GB 50205 |
| 无损探伤 | 关键焊缝(对接、节点)需进行超声波探伤(UT),检测覆盖率不低于 80% | GB/T 11345 |
| 焊缝尺寸 | 焊脚高度 ≥8mm;对接焊缝余高 0-3mm | 焊缝检测尺 |
| 几何精度 | 立柱垂直度 ≤1/1000;横梁水平度偏差 ≤5mm | 全站仪、水平仪 |
| 限高误差 | 成品限高值误差控制在 ±50mm 以内 | 尺寸复核 |
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


泰州公路双立柱ETC龙门架焊接厂家