
邮箱
vip@ntpentu.com
vip@ntpentu.com
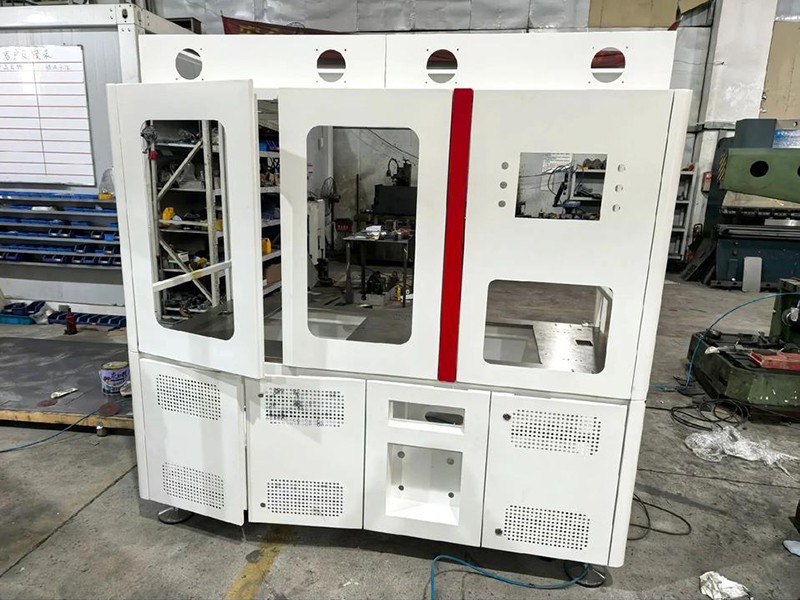
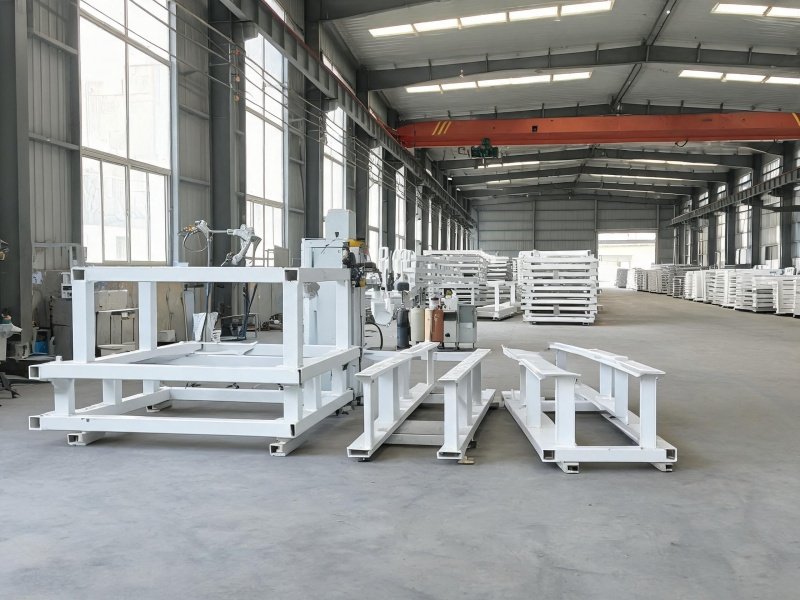
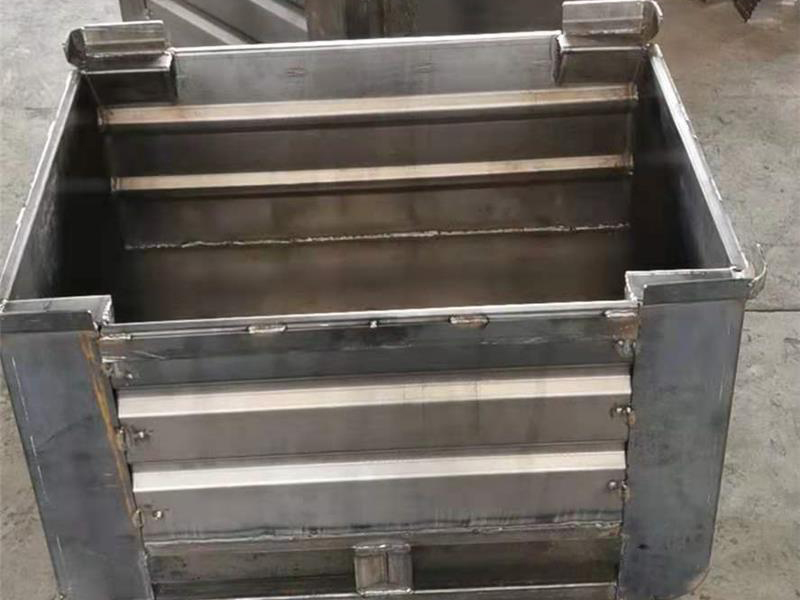
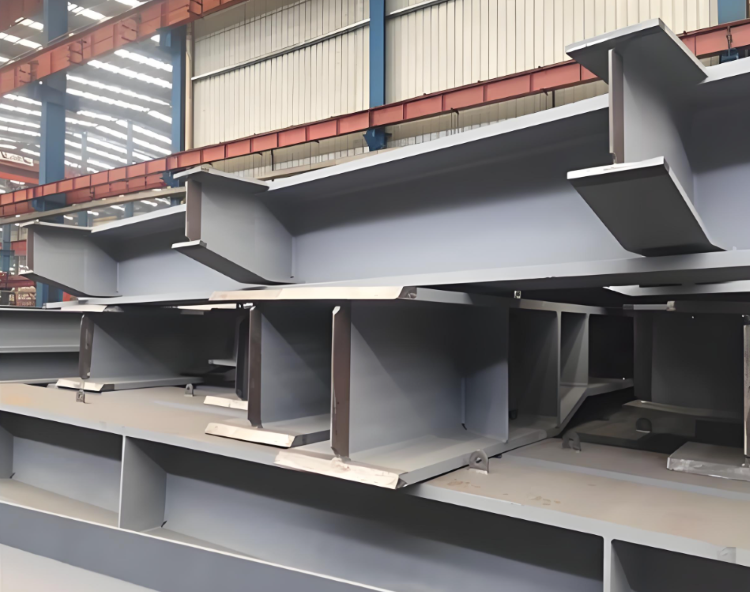
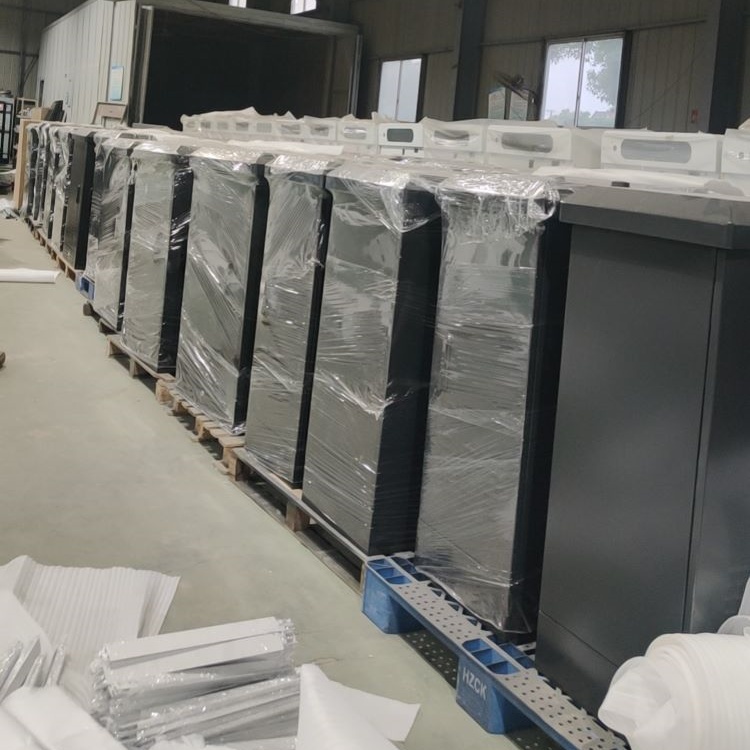
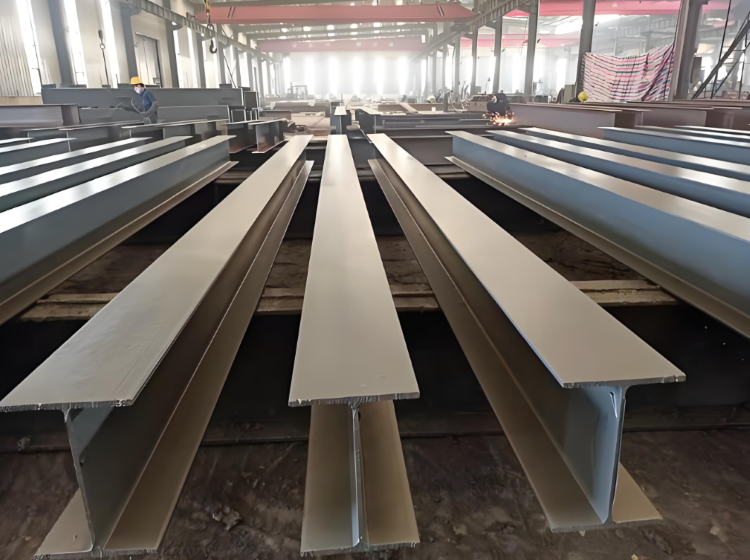
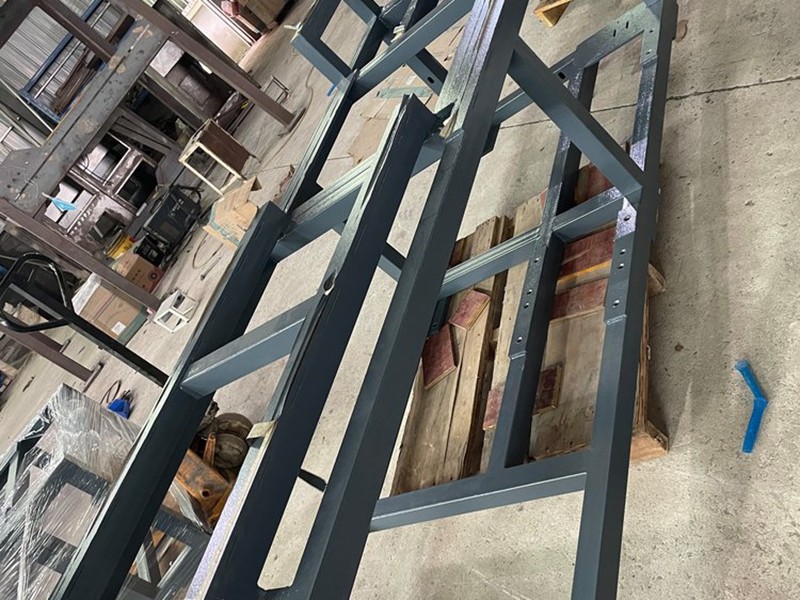
盐城非标自动化设备壳体钣金加工厂家,承接各种自动化设备外壳,异形机架,钣金结构件等工件定制加工,源头加工厂家,支持来图来样加工定制,提供切割,折弯,翻边,压铆,冲孔,攻丝,焊接,机加工,喷塑等一站式加工解决方案,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询
盐城非标自动化设备壳体钣金加工厂家,承接各种自动化设备外壳,异形机架,钣金结构件等工件定制加工,源头加工厂家,支持来图来样加工定制,提供切割,折弯,翻边,压铆,冲孔,攻丝,焊接,机加工,喷塑等一站式加工解决方案,整个加工过程严格质检,加工产品均通过ISO9001质量认证体系,欢迎各大商家前来咨询
核心加工工艺流程
1. 下料
选择大功率光纤激光切割,轮廓精度可达±0.1mm,孔位无毛刺,厚度<3mm薄板常规偏差在±0.05~±0.15mm,3mm以上厚板偏差放宽至±0.2~±0.5mm,对于≥3mm的厚板外壳,切割后需做去应力处理,避免后续折弯变形。
2. 折弯成型
折弯角度公差统一控制在±0.5°以内,尺寸偏差控制在±0.2mm范围内,根据材质调整折弯参数:冷轧钢折弯内半径≥1T,不锈钢≥1.5T,铝板≥1T(T为板厚),多面折弯按“先内后外、先简后繁”的顺序操作;折弯后需用治具校准,确保各面垂直度误差≤0.2mm/m。
3. 焊接与连接
非承重外壳优先采用压铆、抽芯铆钉连接,高效且变形小;承重部位采用点焊+密封胶,替代满焊以减少热变形。需要满焊的部位(如防水壳体),碳钢采用CO₂气体保护焊(GMAW),焊丝选用ER50-6(Φ1.2mm);不锈钢采用氩弧焊(TIG) 以获得致密焊缝。
4. 打磨与去毛刺
切割和折弯后的边缘毛刺会影响美观并可能划伤操作人员。需进行打磨处理,去除毛刺并光滑边缘。可采用自动砂光机或机器人打磨替代手工,提高效率和一致性。
5. 表面处理
表面处理的选择取决于材料和使用环境:
碳钢(SPCC/冷轧板) :采用喷塑(粉末静电喷涂)。前处理流程为:脱脂 → 水洗 → 磷化 → 水洗 → 烘干。磷化膜重控制在1.5~3.0g/m²,能显著提高涂层附着力。喷涂后高温固化,涂层厚度通常60~100μm。磷化处理后4小时内必须进入喷涂工序。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南京光伏并网配电储能集装箱外壳加工厂家