
邮箱
vip@ntpentu.com
vip@ntpentu.com
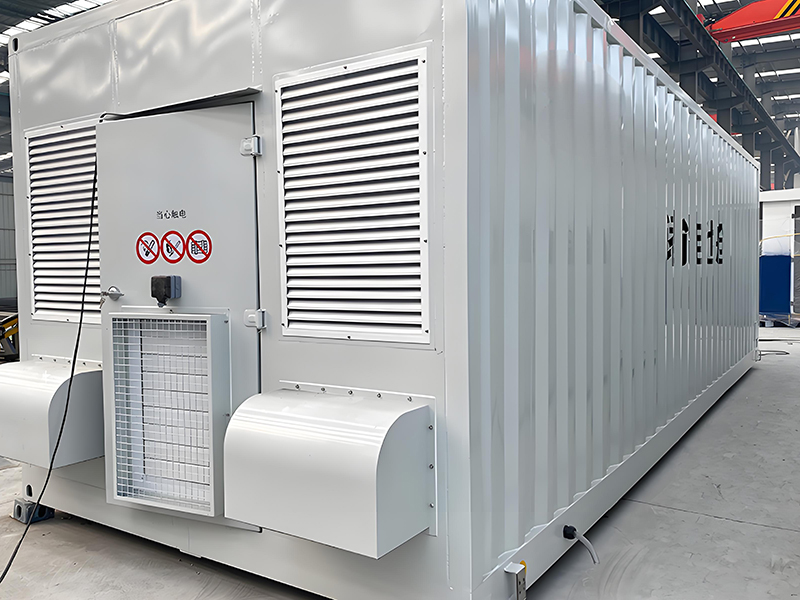
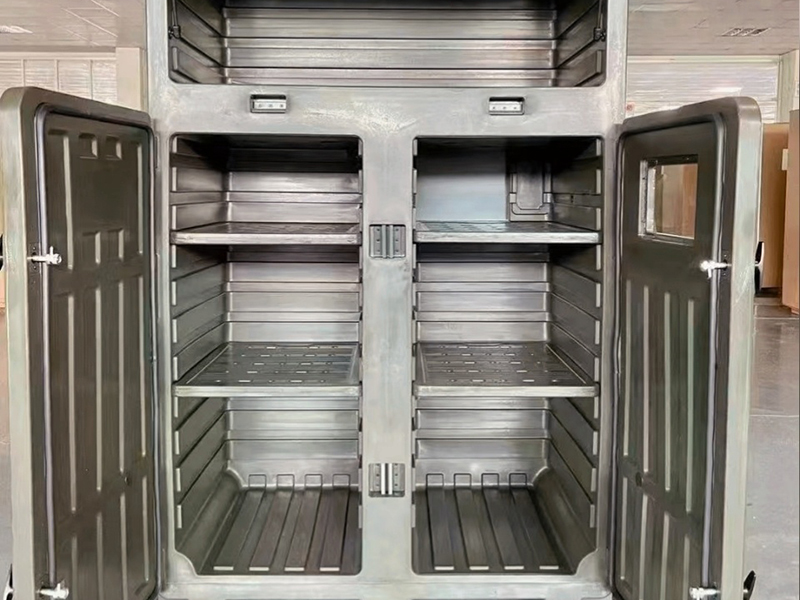
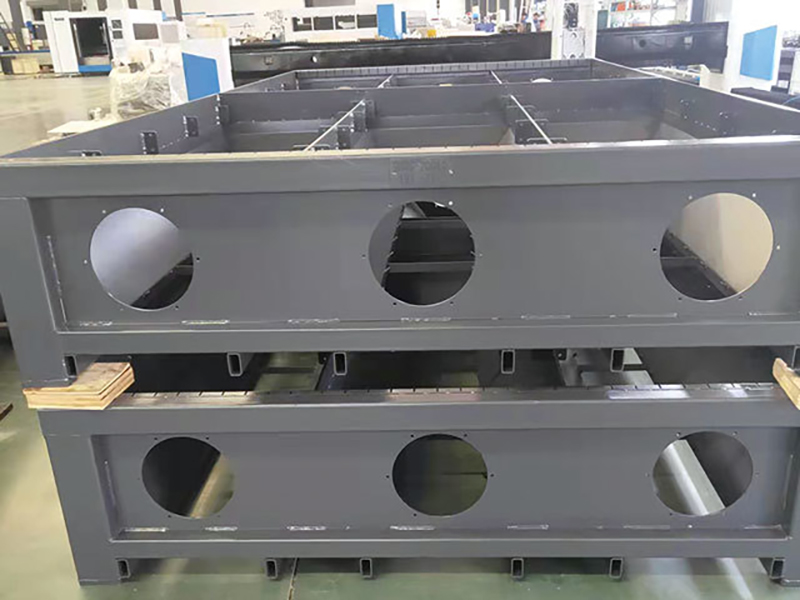
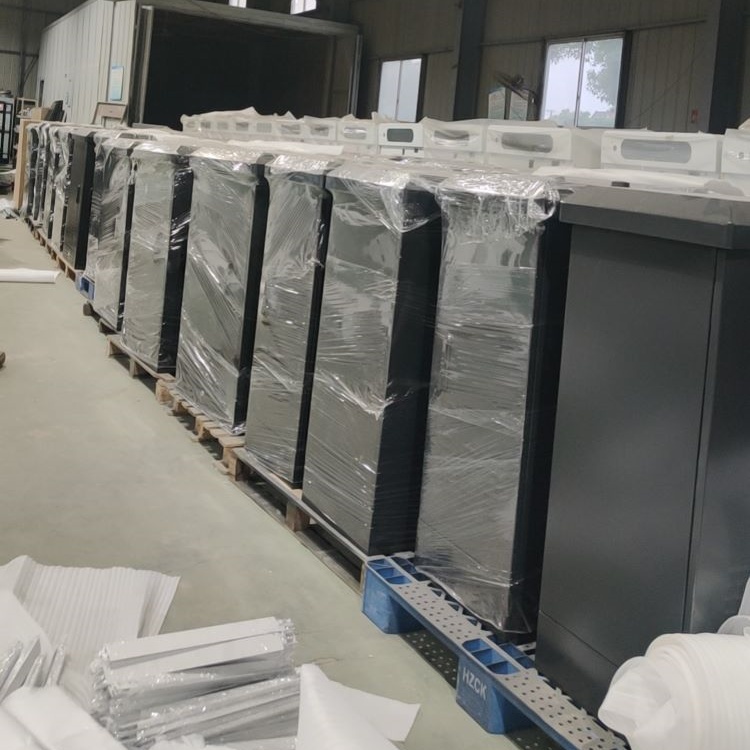
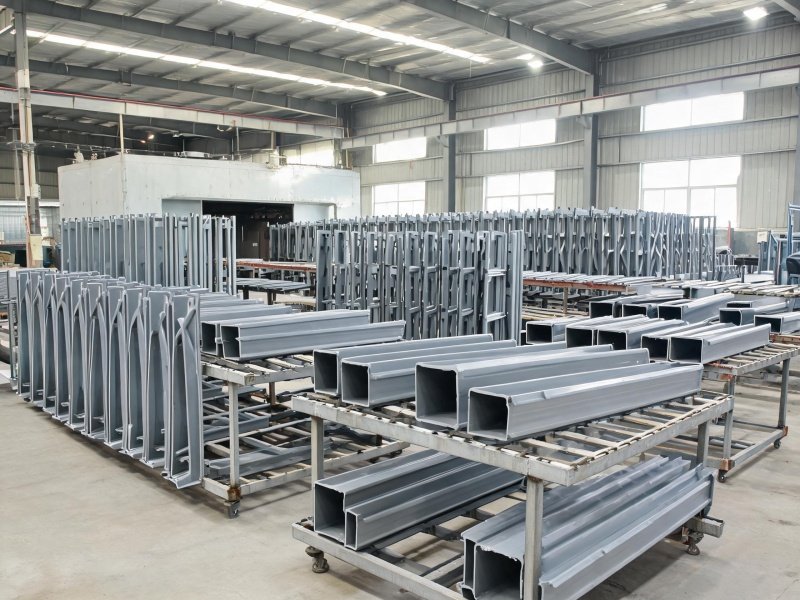
如皋储能设备机电预制舱外壳加工厂家,承接各种非标储能预制舱壳体定制加工,加工厂占地面积为2.5万+平方米,配备完整的生产加工流程和高精密大品牌加工设备,提供切割,折弯,翻边,压铆,冲孔,攻丝,焊接,机加工,喷塑等一站式加工解决方案,源头自主加工厂家,支持来图来样加工定制,欢迎各大商家前来咨询
如皋储能设备机电预制舱外壳加工厂家,承接各种非标储能预制舱壳体定制加工,加工厂占地面积为2.5万+平方米,配备完整的生产加工流程和高精密大品牌加工设备,提供切割,折弯,翻边,压铆,冲孔,攻丝,焊接,机加工,喷塑等一站式加工解决方案,源头自主加工厂家,支持来图来样加工定制,欢迎各大商家前来咨询。
整体工艺流程
图纸深化评审 → 原材料进厂复验 → 激光 / 数控下料、折弯成型 → 零件校正 → 刚性组对工装装配(底框→立柱→顶框→围护墙板)→ 定位焊 → 正式焊接 → 焊后变形矫正 → 焊缝打磨、防水坡口处理 → 无损检测 → 喷砂 / 抛丸前处理 → 静电喷塑(户外纯聚酯粉)/ 油漆重防腐 → 密封、接地、泄压口预装 → 舱体气密 / 水密试验 → 保温防火施工 → 成品检测编号
加工设备:光纤激光切割机,数控折弯机,翻边机,压铆机,攻丝机,冲床,剪床,半自动锯床,摇臂钻床,种钉机,自动点胶机,激光焊接机,氩弧焊接机,二保焊接机,机器人焊接机,碰焊机,铝焊机,龙门铣床,立式车床,CNC加工中心,抛丸机,抛光机,磷化喷涂流水线,超大烘烤房
具体加工工艺:
1.确认图纸设计与下料
检查客户的图纸,确定每一个零部件的加工精度和技术要求以及所需工艺。采用光纤激光切割下料,精度可达±0.1mm,为后续高精度组对奠定基础。
2. 底架总成焊接
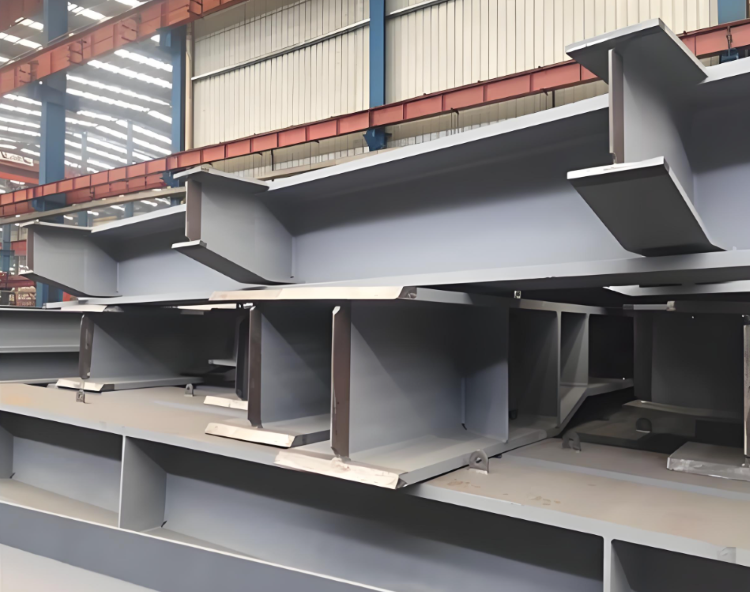
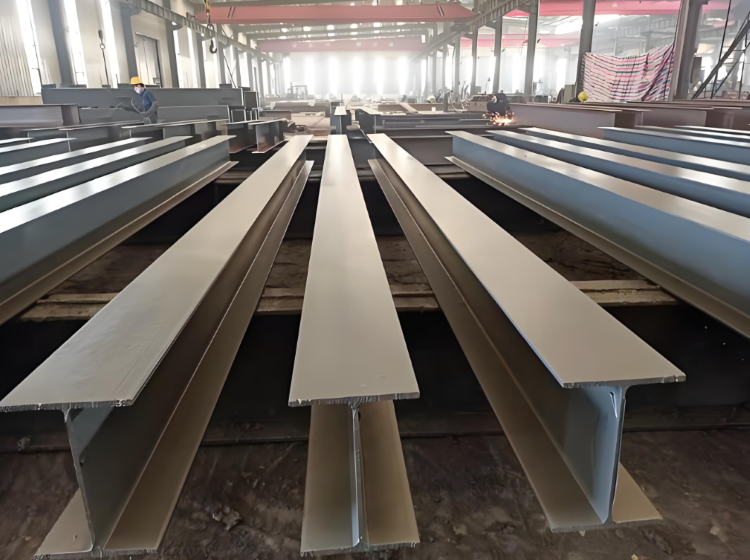
这是承重的根基,在专用工装夹具上将承重梁和横纵骨架定位后焊接。底座要求连续焊接防止进水,多采用CO₂气体保护焊满焊,确保承重变形量可控。
3. 框架组对与围护壳体焊接
将立柱、顶框与底架组对成整体骨架,激光定位仪实时监测,确保柱垂直度偏差控制在3mm/m以内。随后将墙板、顶板与框架组焊。为控制薄板变形,墙板拼接多采用断续焊或间隔焊(焊缝间距200~300mm);而在防水区域,则必须采用氩弧焊连续满焊,确保水密性。
4. 特殊结构焊接
包括电池仓与电气仓的防火分隔焊接、转角与振动区的补强焊接,以及泄压口框架、电缆法兰座等预制件的焊接成型。
5. 焊后处理与防腐
焊后及时机械校正结合火焰校正,控制箱体平面度≤0.8mm/m。整体喷砂除锈至 Sa2.5级后,采用环氧富锌底漆+环氧云铁中间漆+聚氨酯面漆的重防腐体系,确保户外寿命。
Copyright © 2026 汉龙科技 专注于南通喷塑加工,南通钣金加工,预制舱,储能柜及壳体 苏ICP备2023022391号-1


南京新能源光伏风电配储方舱钣金源头加工厂